
Geroerde mengtank voor tahin van 1000 L
ArdeAfzal (Dezful) had een tank van 1000 L nodig om tahin, een zeer dikke sesampasta, te mengen: ik heb die ontworpen van concept tot zes fabricagetekeningen, en de FEA onderschepte vóór vrijgave een zwakke spiebaanhoek in de aandrijfas. De mantel heeft een elastische plooimarge van 3,74× bij een storing met volledig vacuüm; het werk omvat conceptkeuze, detailontwerp, FEA en een beoordeling van de maakbaarheid.
- Project
- Stage werktuigbouwkundig ontwerp en simulatie (R&D)
- Bedrijf
- ArdeAfzal, Dezful
- Mijn rol
- Eisen, conceptkeuze, CAD, FEA en fabricagetekeningen
- Software
- Siemens NX, NX Nastran, ANSYS Mechanical
- Methode
- Methodisch ontwerp + met FEA geverifieerde dimensionering
- 1013,7Lwerkvolume, tegen een streefwaarde van 1000 L ± 5%
- 1,17maatgevende veiligheidsfactor: aandrijfas, na de door de FEA gevonden correctie van de afronding bij de spiebaan
- 3,74×elastische plooimarge van de mantel bij een storing met volledig vacuüm (lineaire FEA)
- 6tekeningbladen vrijgegeven voor fabricage, 5 onderdelen in 316L
Aangetoonde vaardigheden
Aanpak
Een batchvat van 1000 L voor een zeer viskeuze, afschuifverdunnende voedingspasta uitwerken van een tabel met functionele eisen via conceptkeuze en detailontwerp tot een onafhankelijke eindige-elementenverificatie, gedimensioneerd en getoetst aan proces-, constructieve, hygiënische en veiligheidseisen, en niet alleen getekend op een streefvolume.
- Werkvolume per batch 1000 L ± 5%; roerwerkconcept gekozen en geverifieerd op volledige circulatie door het vat bij een afschuifverdunnende pasta van ≈60 Pa·s, zonder dode zones.
- De constructie in contact met het product voldoet aan het hygiënisch ontwerp volgens EN 1672-2 / EHEDG: ruwheid Ra ≤ 0,8 µm, inwendige hoekradii ≥ 3 mm en een onderbouwde dekking door de CIP-sproeier.
- Mantel, deksel en aandrijfas gedimensioneerd op inwendige druk, uitwendige druk (vacuüm) bij een storing, buiging, doorbuiging en kritiek toerental, waarbij elke maatgevende controle onafhankelijk met FEA is geverifieerd.
- Het draagframe brengt het volledige gevulde gewicht (1763,6 kg) over op de vloer, met een gecontroleerde marge tegen kantelen en een gedimensioneerd detail voor vloerverankering.
- Volledig GD&T-referentiesysteem en maatketenanalyse over alle vijf onderdelen, waarmee de keten van de boring van de mantel tot de loopspeling van 5 mm van het roerwerk sluitend is gemaakt.
-
De samenstelling
Siemens NX · vijf onderdelen in roestvast staal 316L
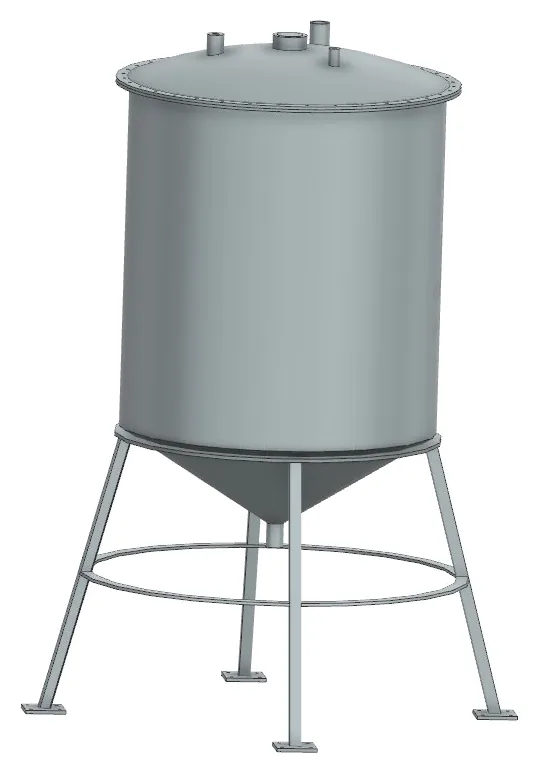
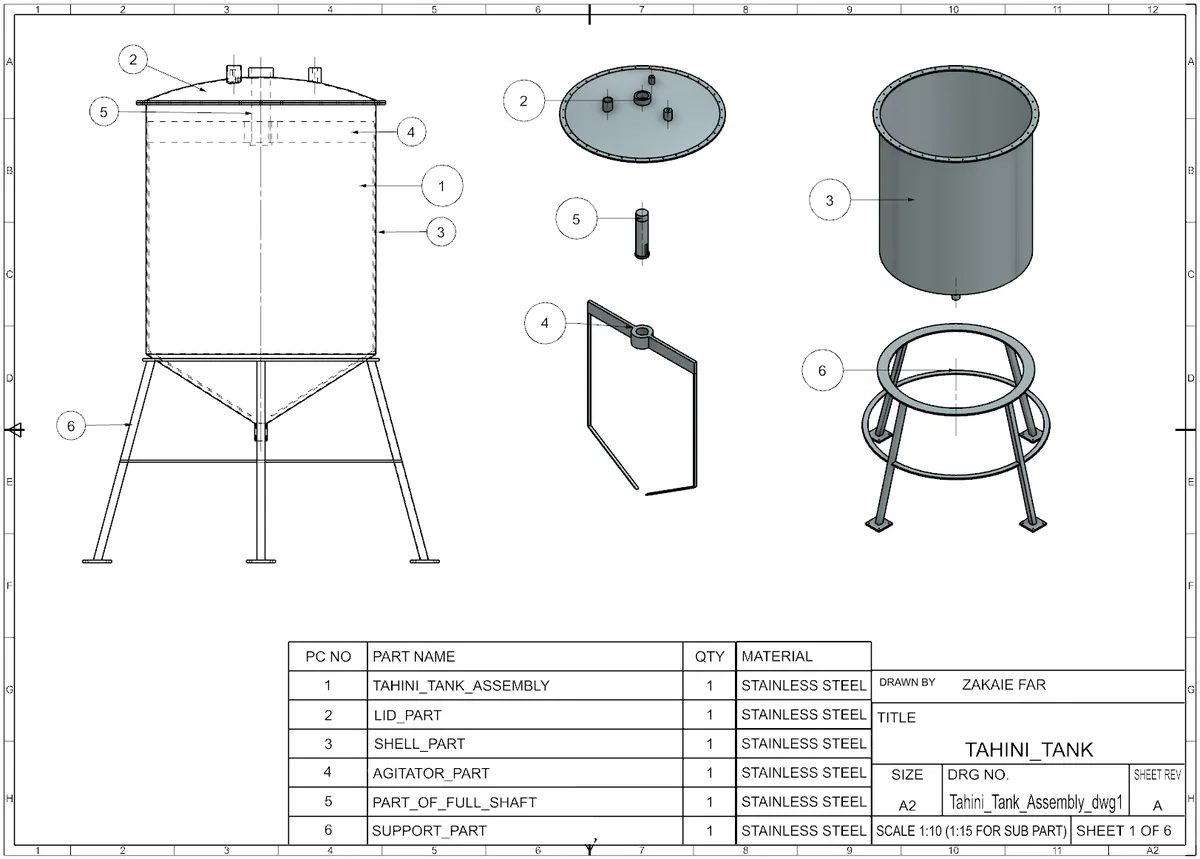
Vijf roestvaststalen onderdelen, elk afzonderlijk gemodelleerd, gedimensioneerd en getolereerd, die samen één vat vormen: het deksel is via een afgedichte verbinding met 36 bouten aan de mantel bevestigd, de as draagt het roerwerk op twee lagers en een dubbele glijringafdichting, en de hele samenstelling staat op een draagframe met vier poten.
De ontwikkeling van deze samenstelling volgt een gestructureerd technisch ontwerpproces: probleemdefinitie en eisen, conceptontwerp, vormgevingsontwerp, materiaalkeuze, dimensionering en ontwerpbasis, detailontwerp van de vier afzonderlijke componenten (inclusief volledige maatvoering en berekeningen), FEA-verificatie, beoordeling van de maakbaarheid, GD&T- en maatketenanalyse, en samenstelling en afsluiting. De volgende secties beschrijven elke fase op volgorde.
- Hoofdonderdelen
- 5, elk afzonderlijk uitgewerkt
- Totaal gewicht, gevuld
- 1763,6 kg (vat + roerwerk + product)
- Massa van de samenstelling, leeg
- 423,2 kg, 5 onderdelen in 316L
- Tekeningenset
- 6 bladen, vrijgegeven voor fabricage
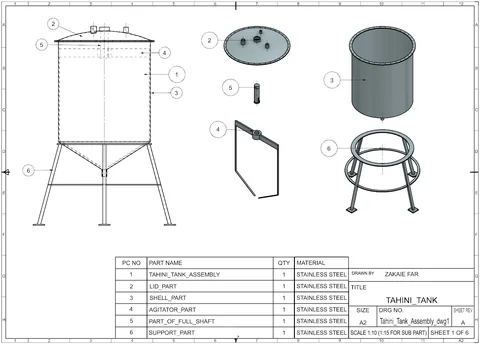
Samenstelling van de tahintank, blad 1 van 6: samenstellingstekening en stuklijst, zoals vrijgegeven. Selecteer om te vergroten. -
Functionele eisen
Functionele decompositie · gewogen eisentabel
Voordat een onderdeel werd gedimensioneerd of gemodelleerd, zijn de vorm, de opstelling en het materiaal van het vat vastgelegd en schriftelijk onderbouwd: een functionele decompositie en eisentabel, een gewogen conceptkeuzematrix die met een gevoeligheidsanalyse is getoetst, een vastgelegd vormgevingsontwerp met zes herleidbare beslissingen, een onafhankelijke constructieve kruiscontrole en een materiaalkeuze in twee fasen. Het detailontwerp en de eindige-elementenverificatie die volgen, hebben gedimensioneerd, gemodelleerd en gecontroleerd wat in deze fase is besloten.
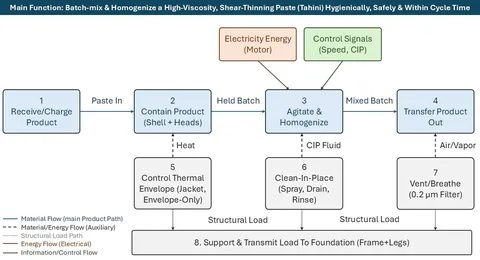
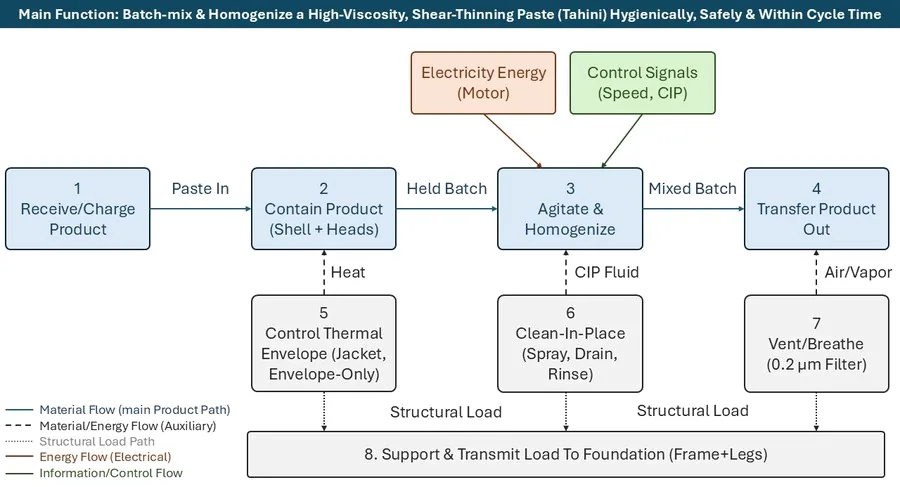
Functioneel blokdiagram: materiaalstroom, hulpstroom van materiaal en energie, besturingsstroom en het krachtenpad naar de fundering. Selecteer om te vergroten. De zes verplichte eisen met weegfactor 5 Eis Meetbare doelstelling Wf Werkvolume per batch 1000 L ± 5% 5 Menghomogeniteit Visueel homogene pasta; geen ongemengde zones aan de wand, in de kegelbodem of achter de schraper 5 Bestand tegen vacuüm Mantel en kegel doorstaan volledig vacuüm (aftappen na CIP, geblokkeerde ontluchting) met een vastgelegde marge 5 Oppervlakteruwheid bij productcontact Ra ≤ 0,8 µm op alle bevochtigde oppervlakken 5 Spleetvrije constructie Inwendige hoek- en lasradii ≥ 3 mm; geen blootliggende schroefdraad in de productzone 5 Beveiliging tegen overdruk en vacuüm Beveiliging(en) gedimensioneerd en ingesteld (vacuümbreker ≈ −0,05 barg) 5 In totaal 17 eisen, verdeeld over vijf wegingsniveaus (2 tot 5); hier staan de zes “verplichte” eisen met weegfactor 5.
-
Conceptontwerp: conceptkeuze
Gewogen beslismatrix + gevoeligheidsanalyse
Er zijn drie roerwerkconcepten gegenereerd, op haalbaarheid beoordeeld en met een gewogen beslismatrix gescoord tegen de gewogen eisentabel hierboven.
Eén gewogen matrix wordt op zichzelf niet als voldoende onderbouwing beschouwd: de wegingen zijn twee keer, in twee verschillende richtingen, gevarieerd om te toetsen of de voorsprong van concept A standhoudt als een redelijke ingenieur het niet eens is met de basisweging. Concept A wint de basismatrix en een variant met nadruk op de mengprestatie overtuigend, en verliest alleen in een variant waarin twee aan behoeften gekoppelde criteria onder een verdedigbare ondergrens worden gedrukt. Concept A, het ankerroerwerk met schrapers, is bevestigd voor het detailontwerp.
Gewogen beslismatrix, basisweging Roerwerkconcept Gewogen score Concept A, anker + schraper (gekozen) 4,11 Concept C, hek-/peddelroerwerk 3,70 Concept B, schroefbandroerwerk 3,01 -
Vormgevingsontwerp: vastleggen van de opstelling
Vormgevingsontwerp
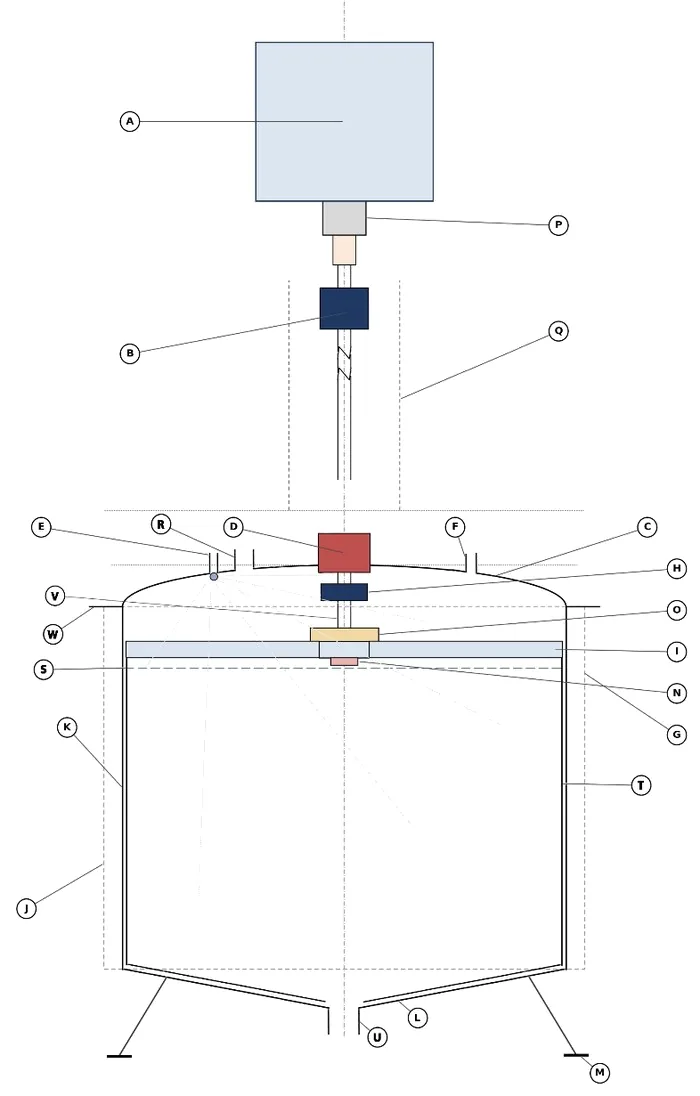
Het vormgevingsontwerp legt de fysieke opstelling vast: de topologie van hoe de hoofdcomponenten zijn geplaatst en verbonden, die het detailontwerp daarna dimensioneert, modelleert en simuleert. Zes beslissingen zijn als basis vastgelegd; wie er in het detailontwerp een wil heropenen, moet daarvoor een gedocumenteerde reden geven en mag niet stilzwijgend opnieuw tekenen.
- Aandrijving en aslagering: motorreductor bovenop; as op twee lagers (staande lagerbok boven + geleidelager onder, ter hoogte van het productniveau).
- Asafdichting: dubbele glijringafdichting, hygiënische EHEDG-klasse, bij de doorvoer in het deksel.
- CIP / sproeiopstelling: één sproeibol bovenin; onderbouwing van de wanddekking geaccepteerd, dekking van armen en bladen als openstaand punt meegenomen.
- Ontluchting / ademfilter: hygiënisch filter van 0,2 µm op het deksel, buiten het bereik van de sproeier.
- Verwarmingsmantel / tandwielkast / motor: vereenvoudigde omhullende volumes, zonder inwendige details.
- Draagframe: gelast buisframe met vier poten, gedragen door ringen, met stelvoeten; de verstijving is tijdens het detailontwerp uitgewerkt als ring halverwege de overspanning.
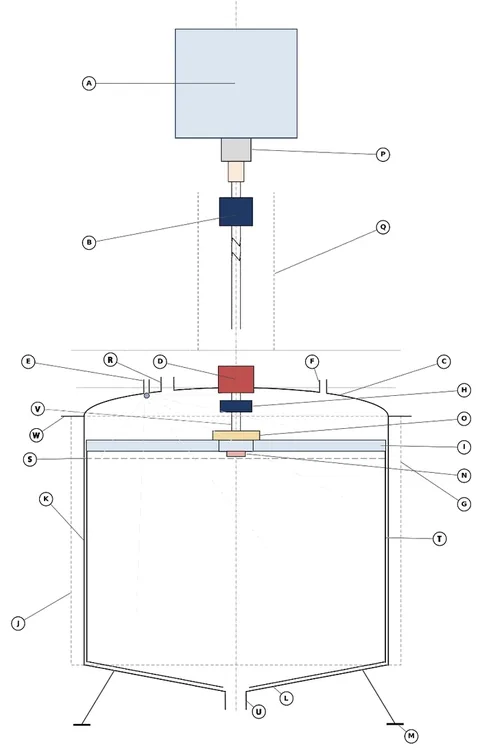
Volledige voorlopige opstelling, vastgelegd vormgevingsontwerp. Selecteer om te vergroten. -
Materiaalkeuze
Indices naar Ashby + QFD-scoring
De materiaalkeuze is afzonderlijk uitgevoerd voor de drie componenten waarvan het maatgevende faalmechanisme verschilt: de mantel (plooien onder uitwendige druk), de as (sterkte bij torsie en buiging) en de roerwerkbladen (buigsterkte, blootgesteld aan slijtage). Fase 1 leidt voor elke component een Ashby-index rechtstreeks af uit de maatgevende fysica; fase 2 weegt de kandidaten die fase 1 doorstaan tegen de eigen gewogen eisen van het project met een QFD-achtige scoremethode.
Mantel: M = E1/3/ρ
As: M = τf2/3/ρ
Bladen: M = σf2/3/ρCorrosiebestendigheid geldt als niet-compenserend knock-outcriterium vóór de scoring in fase 2: een PREN ≥ 23 is vereist, hoe goed een kandidaat elders ook scoort. Roestvast staal 304 (PREN 18) haalt deze drempel niet en valt af; 316L (PREN 24) en duplex 2205 (PREN 35) gaan beide door naar de scoring in fase 2.
Het werkelijke constructieve voordeel van duplex is bij de mantel klein (≈3,7%, omdat plooien door de stijfheid wordt bepaald en de twee legeringen daarin dicht bij elkaar liggen) en bij de as en de bladen niet nodig, omdat 316L daar al een ruime marge heeft. 316L is gekozen voor alle delen die met het product in contact komen; een schraperrand van duplex 2205 of met een pantserlaag is aangemerkt als het best verdedigbare upgradepad als in bedrijf slijtage, en niet sterkte, de beperkende factor wordt.
Resultaat fase 2: gekozen materiaal per component Onderdeel Gekozen materiaal Eindscore QFD4MAT Mantel 316L 3,176 tegen 2,824 (duplex 2205) As 316L 3,248 tegen 2,752 (duplex 2205) Roerwerkbladen 316L, optionele slijtvaste behandeling van de schraperrand 3,248 tegen 2,752 (duplex 2205) -
Dimensionering volgens de ontwerpbasis
Eén bron voor de maatgevende waarden
Eén bron voor de maatgevende dimensioneringsresultaten: de waarden waarop het detailontwerp is gebouwd en die de eindige-elementenverificatie hieronder heeft gecontroleerd. De dimensionering zet de beslissingen uit stap 3 tot en met 5 om in maatgevende waarden.
Resultaten van de dimensionering volgens de ontwerpbasis Grootheid Maatgevende waarde Basis / marge Werkvolume 1013,7 L tegen een streefwaarde van 1000 L ± 5%, gehaald Roerwerkvermogen / motor 4,06 kW berekend / 7,5 kW geïnstalleerd ≈85% marge, ter dekking van de onzekerheid in de reologie Overbrengingsverhouding 58:1 motor 1450 tpm → roerwerk 25 tpm Asdiameter Ø90 mm (herzien van Ø80 mm) VF 1,29 handberekening / 1,17 FEA, torsie + spiebaan, maatgevend Wanddikte van de mantel 4 mm FEA-VF 3,74× bij een storing met volledig vacuüm (de cilinder is maatgevend, niet de kegel) Doorsnede roerwerkarm Platstaal 100 × 25 mm VF 1,99 bij de afronding aan de voet (FEA) Poten van het draagframe Kokerprofiel 40×40×3 mm, 4 stuks VF 44,9× tegen knik (Euler); VF 1,12× tegen wrijving aan de voet (zoals gebouwd) Totale massa, gevuld 1763,6 kg Componentmassa’s volgens NX + 1000 L product bij 1200 kg/m³ -
Definitieve tekeningen
Set van zes bladen, vrijgegeven voor fabricage
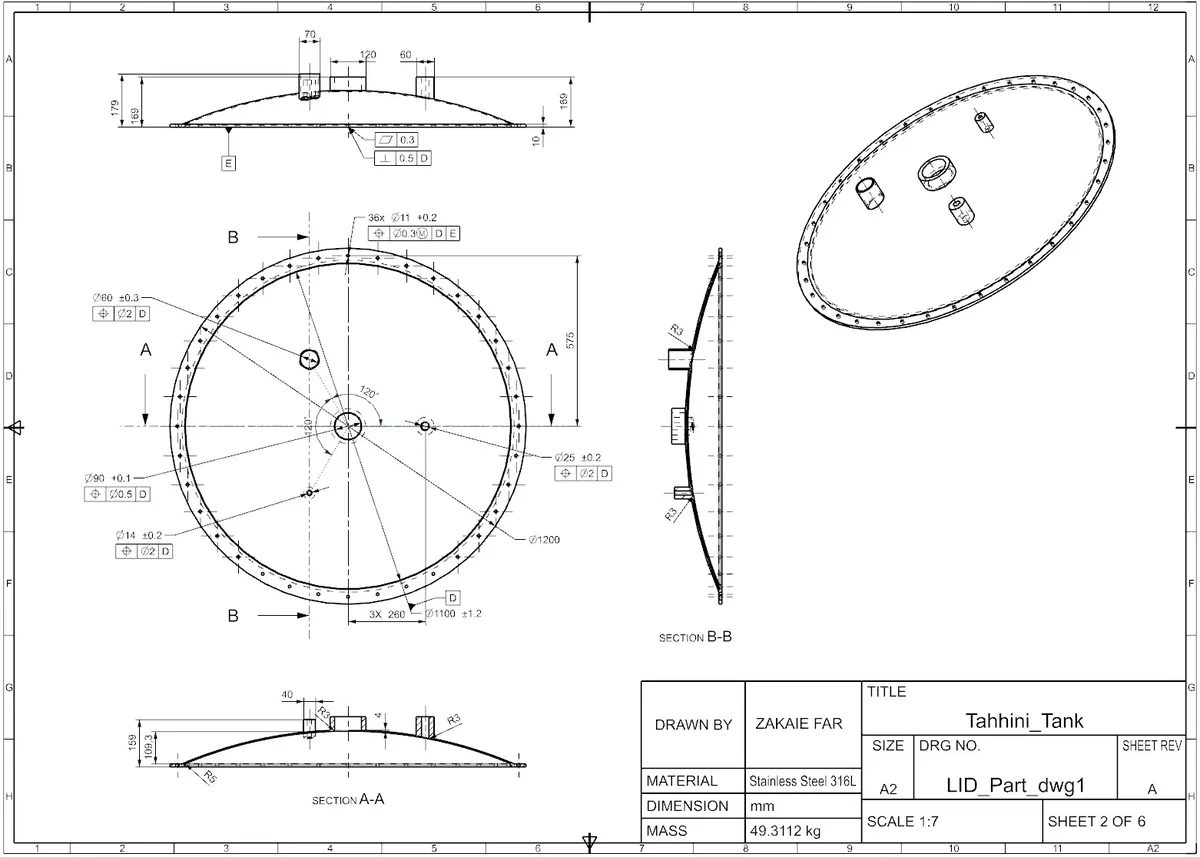
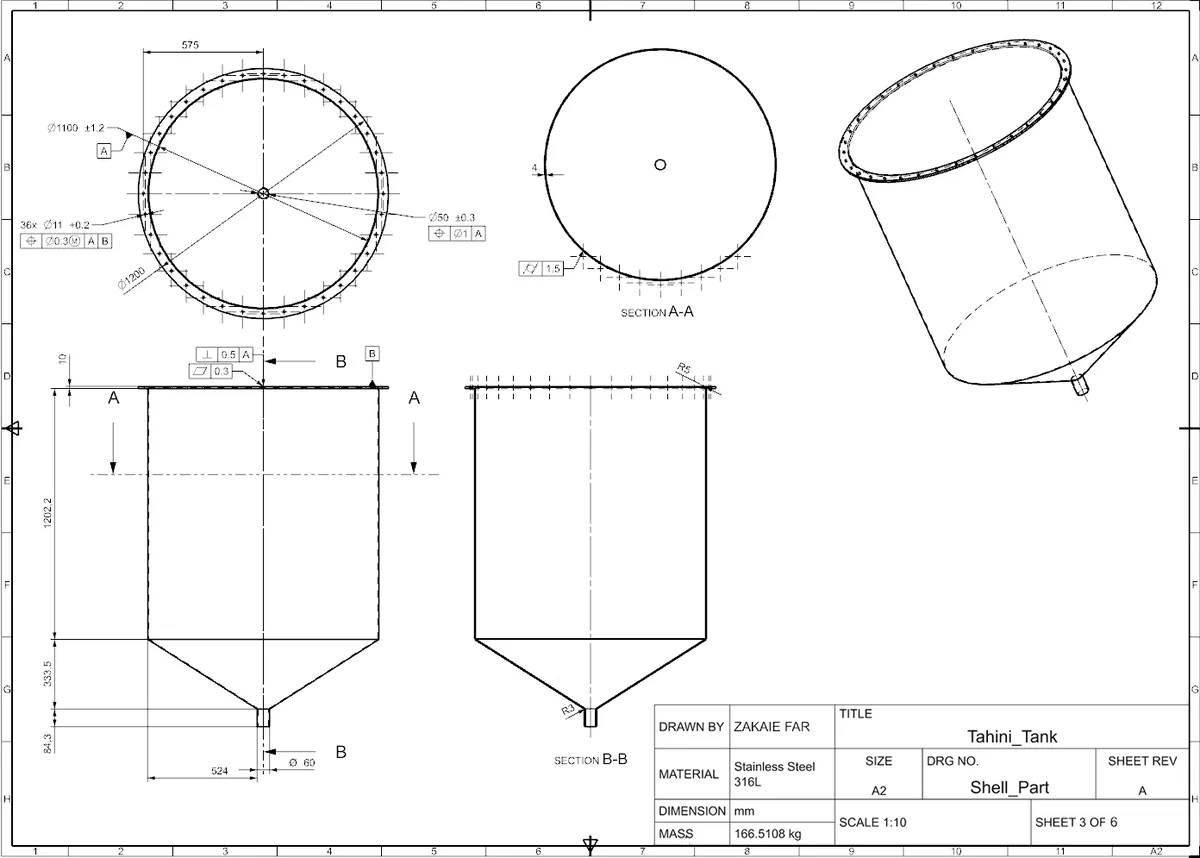
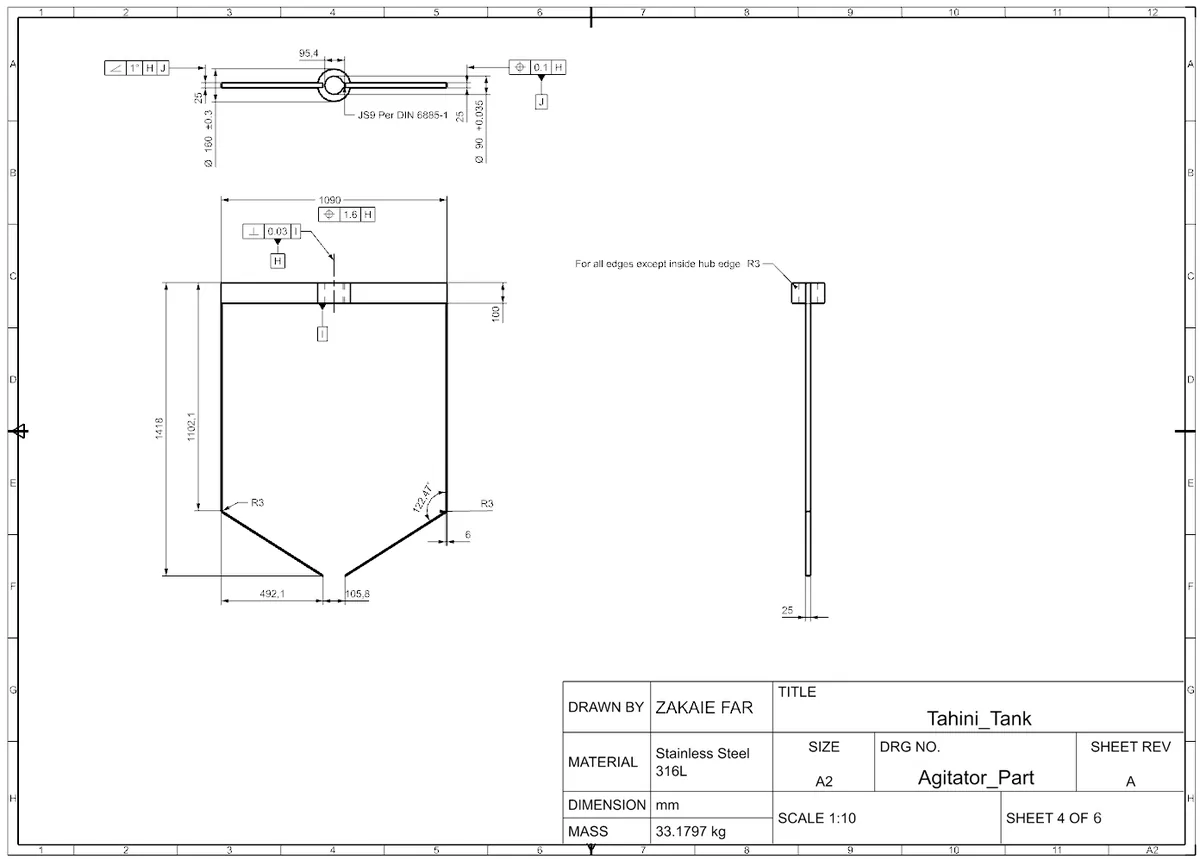
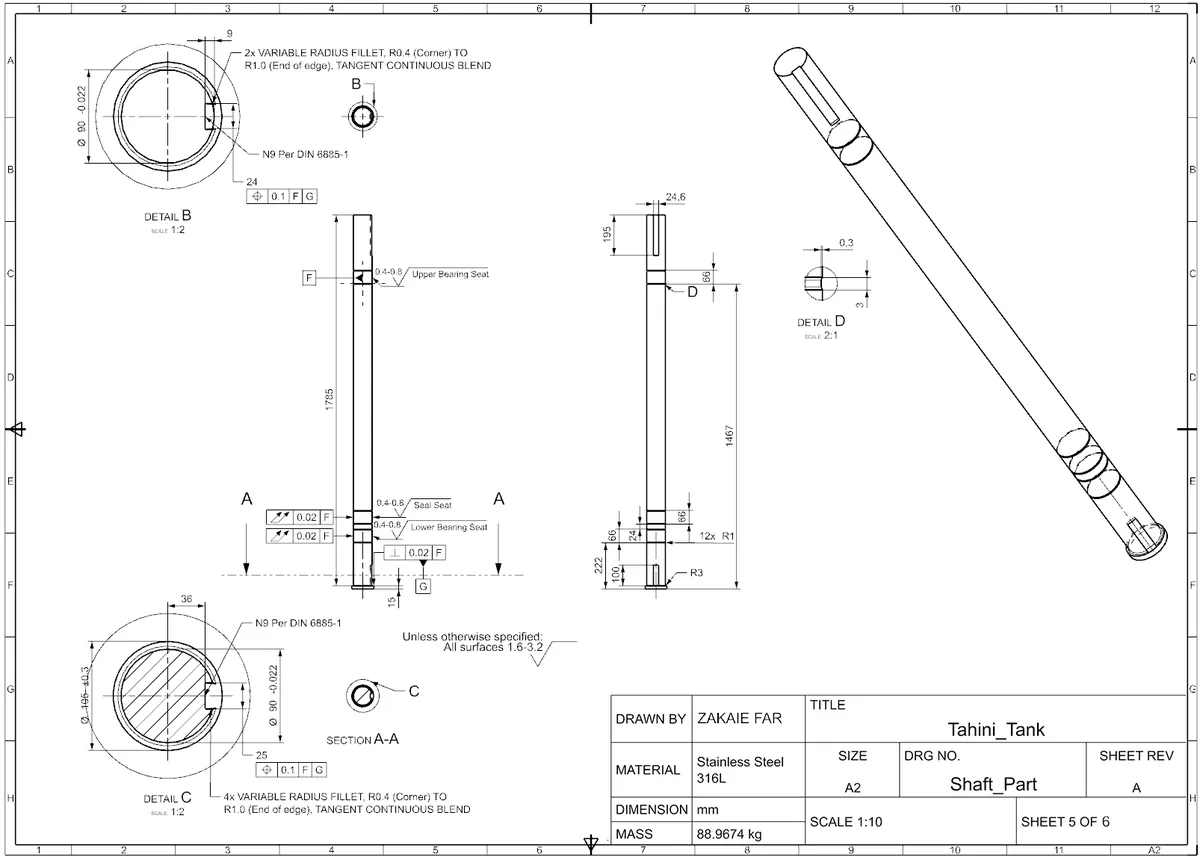
De tekeningen hieronder bevatten de definitieve maten van elk onderdeel, samen met het referentiesysteem, de tolerantiekaders en de algemene toleranties die in de analyse van maakbaarheid, GD&T en toleranties zijn uitgewerkt, vrijgegeven als set van zes bladen. Blad 1, de samenstellingstekening met stuklijst, staat in stap 1.
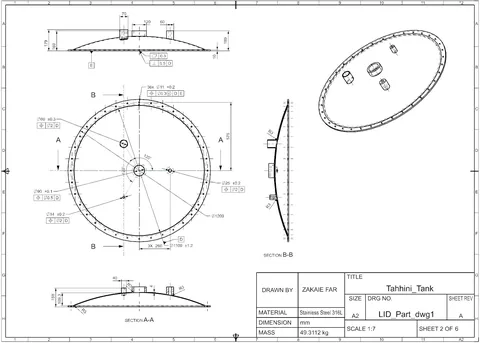
Onderdeel deksel, blad 2 van 6. Selecteer om te vergroten. 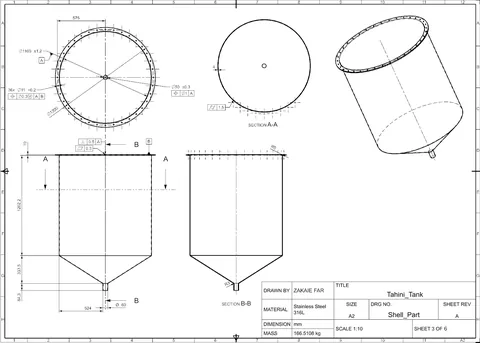
Onderdeel mantel, blad 3 van 6. Selecteer om te vergroten. 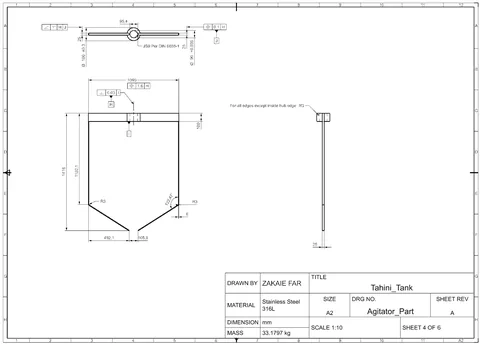
Onderdeel roerwerk, blad 4 van 6. Selecteer om te vergroten. 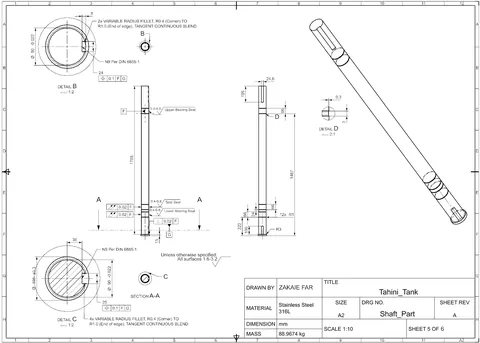
Onderdeel as, blad 5 van 6. Selecteer om te vergroten. 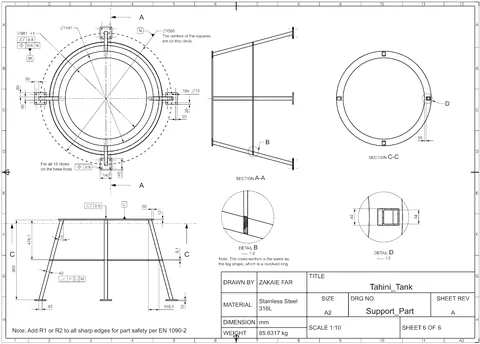
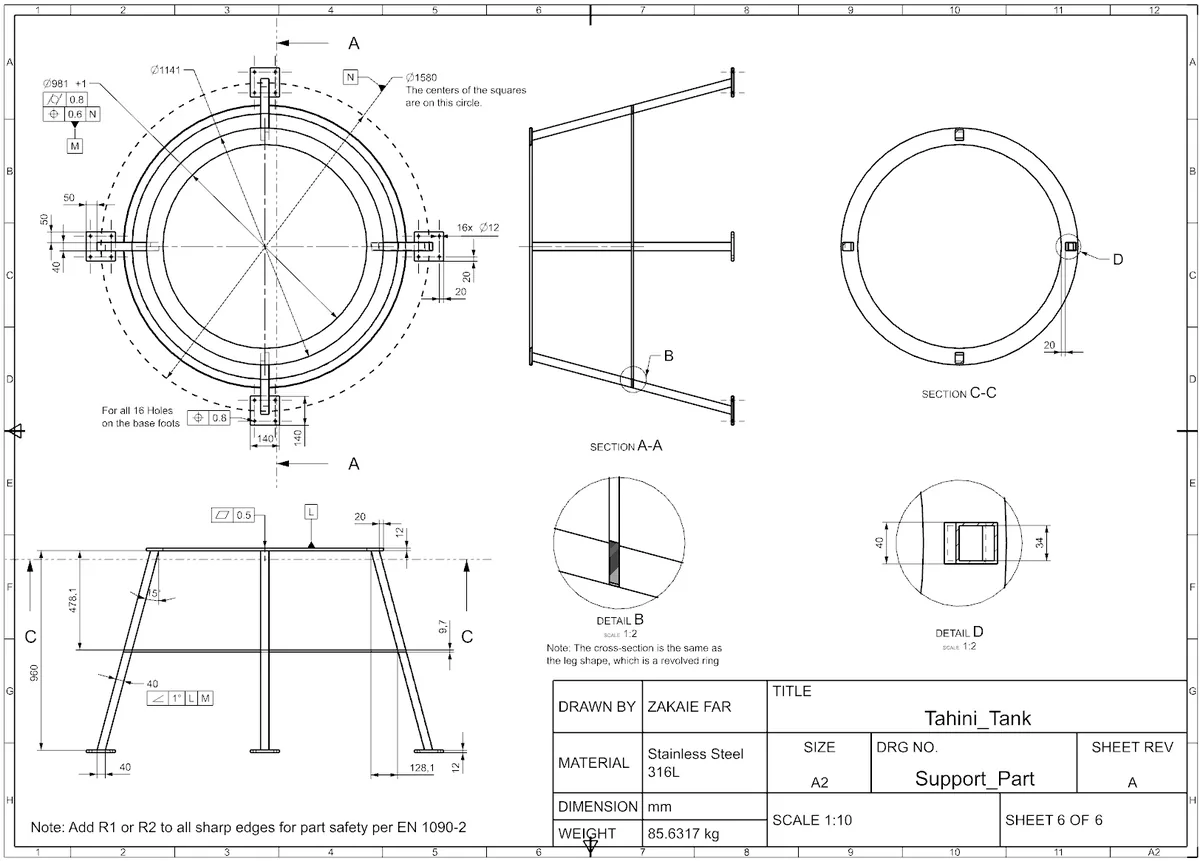
Onderdeel draagframe, blad 6 van 6. Selecteer om te vergroten.
Controle van de resultaten
Elke maatgevende handberekening is onafhankelijk opnieuw geverifieerd met een eindige-elementenanalyse. Drie resultaten hebben het vrijgegeven ontwerp veranderd; de rest bevestigde het, enkele met een ruimere marge dan de handberekening zelf voorspelde.
3/4
FEA-studies die het vrijgegeven ontwerp hebben veranderd, van de vier uitgevoerde
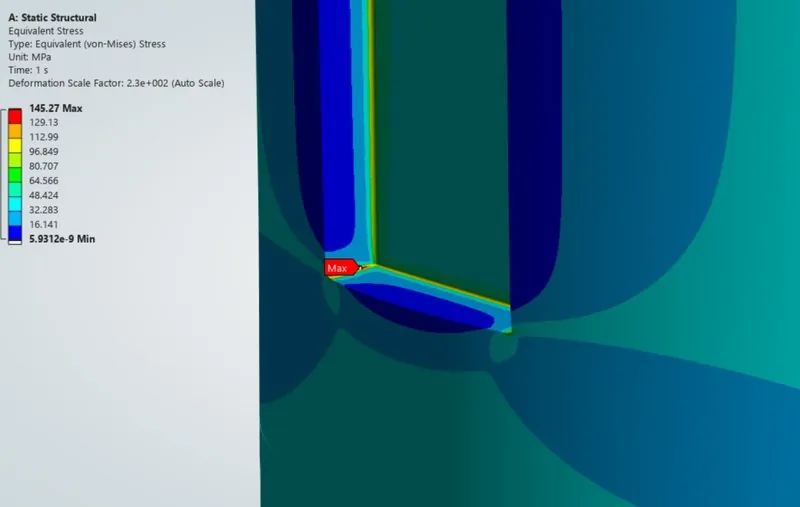
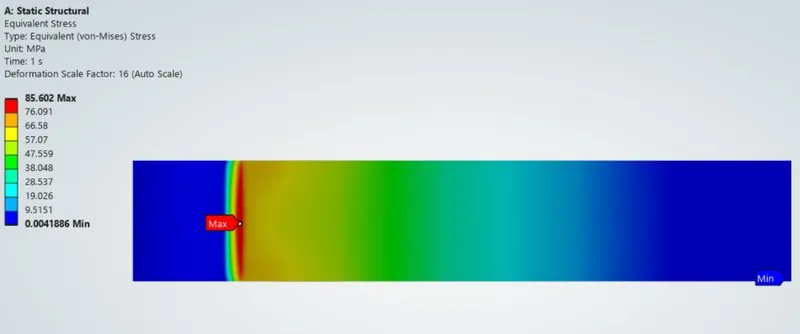
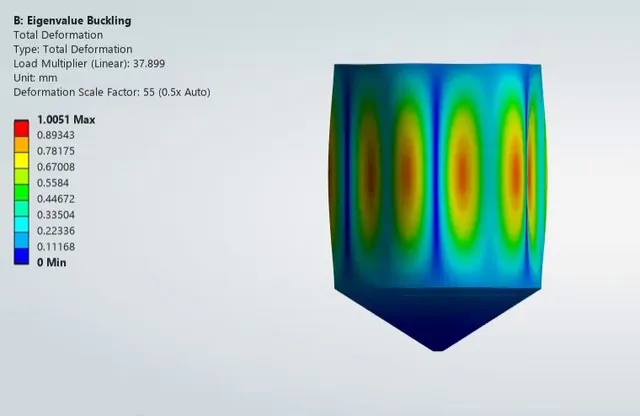
Geen formaliteit: het eindige-elementenmodel van de as vond een echte spanningsconcentratie in de hoek van de spiebaan aan de aandrijfzijde (VF ≈ 0,83 bij de oorspronkelijke geometrie), en de afronding met variabele straal die dit oplost, is in de vrijgegeven tekening overgenomen. De plooianalyse van de tankmantel weerlegde de verwachting van de handberekening zelf: de cilinder is maatgevend, niet de kegel. En de met de hand berekende marge van de roerwerkarm (VF 2,28) bleek met VF 1,99 toereikend, zodat een dikkere voet niet nodig was.
Maatgevende veiligheidsfactor per verificatiecontrole
Veiligheidsfactor (VF) bij het maatgevende faalmechanisme, met de hand berekend en daarna met FEA geverifieerd. Beweeg over een balk voor details.
| Geverifieerde functie | Resultaat | Status |
|---|---|---|
| Product insluiten: inwendige + uitwendige druk | FEA-VF 3,74× bij volledig vacuüm | Geverifieerd |
| Roeren en homogeniseren: as + roerwerk | FEA-VF 1,17–1,99 over de maatgevende controles | Geverifieerd, krappe marge |
| Belastingen dragen en overbrengen: frame | VF tegen kantelen 10,5×; VF wrijving aan de voet 1,12× | Geverifieerd, krappe marge |
| CIP-reiniging: dekking door de sproeier | ≈94% geschatte wanddekking (analytisch) | Fysieke validatie nog uit te voeren |
| Ontluchting / beveiliging tegen overdruk | Instelpunt van de vacuümbreker gecontroleerd tegen de FEA | Geverifieerd |
Eindige-elementenverificatie
Vier studies, die elk de werkelijke geometrie modelleren, inclusief afrondingen en spiebanen, in plaats van de geïdealiseerde doorsneden van de handberekeningen, en die elk geconvergeerd en op meshafhankelijkheid gecontroleerd zijn voordat het resultaat werd geaccepteerd. De volledige uitwerking van elke studie staat in de technische details.
Afsluiting van het project
Op drie manieren gecontroleerd: per deelfunctie, per risico en per eis. De drie afsluitende tabellen staan in de technische details.
Technisch oordeel en aanbevelingen
Naast het oordeel voldoet/voldoet niet laat de verificatie zien waar het ontwerp ruimte heeft en waar die er werkelijk niet is.
-
Aandachtspunt
Let op de wrijvingsmarge aan de voet van het draagframe (1,12×)
Zolang de vier voeten van het frame los op de vloer staan, houdt alleen wrijving de naar buiten gerichte spreidkracht van de poten tegen, en een vloer in de levensmiddelenverwerking met resten sesamolie is een realistisch geval voor een lagere coëfficiënt dan de al conservatief aangenomen 0,30. Daarvoor zijn de vier voorgeboorde gaten voor vloerankers in het frame bedoeld; het plaatsen van de aanbevolen M10-keilbouten verhoogt de marge tot 5,5×+ en moet worden behandeld als verplichte installatiestap, niet als optie.
-
De FEA heeft het vrijgegeven ontwerp veranderd, niet alleen bevestigd
Het herontwerp van de spiebaanhoek van de as, de gecorrigeerde maatgevende plooilocatie van de mantel en de toereikend bevonden voetdoorsnede van de roerwerkarm zijn drie onafhankelijke, reële bevindingen: het bewijs dat de verificatie echt technisch werk heeft verricht en geen formaliteit was die aan het eind is toegevoegd.
-
De aanname over de reologie is het grootste openstaande punt
De afschuifverdunnende parameters van de tahin (n ≈ 0,4, K ≈ 150 Pa·sn) zijn representatieve literatuurwaarden, geen meting aan het werkelijke product; daarom is bij de motordimensionering een ontwerpmarge van 50% aangehouden. Een meting met een reometer aan het echte product, vóór een eventuele opschaling, zou die buffer vervangen door een geverifieerde waarde.
-
Een volledige berekening volgens de norm zou het laatste gat naar certificering dichten
Het geval met uitwendige druk op de mantel is nu afgesloten met een eigenwaarderesultaat uit de FEA, niet met de volledige berekening volgens EN 13445-3, hoofdstuk 8, die als alternatieve route is genoemd. Die als onafhankelijke kruiscontrole uitvoeren zou het gat dichten tussen de screeningsmethode van dit pilotproject en een gecertificeerd ontwerp.
Technische details
De studie naar de constructieve configuratie, de methode, de volledige uitwerkingen van de FEA en de afsluitende tabellen, voor wie zich verder wil verdiepen.
Onderbouwing van de constructieve configuratie Morfologische screening per onderdeel en AHP-beoordeling van de bodemvorm en het draagframe
Morfologische screening + Analytic Hierarchy Process (AHP)
De constructieve configuratie is gekozen en vastgelegd met een gewogen matrix en een kwalitatief vastgelegde opstelling. Deze stap toetst haar opnieuw op een fijner niveau, onderdeel voor onderdeel, met een methode in twee niveaus: een morfologische screening per onderdeel en, waar twee of meer varianten overblijven, een onafhankelijke beoordeling met het Analytic Hierarchy Process (AHP).
Alleen de bodemvorm en het type draagframe kenden echte concurrentie tussen meerdere varianten; elke combinatie van hun overgebleven varianten is vóór de scoring op onderlinge compatibiliteit gecontroleerd, niet een gekozen deelverzameling. De combinatie van kegelbodem en frame met vier poten staat op de eerste plaats, zo’n 15% voor de nummer twee (kegel met drie poten), en bevestigt zo onafhankelijk dezelfde configuratie die al in stap 3 is gekozen en in stap 4 is vastgelegd.
- Constructieve onderdelen beslist door de screening
- 5 / 7, elk met één overgebleven variant
- Gecontroleerde combinaties van de volledige constructie
- 9 (3 bodemvormen × 3 frametypen)
- AHP-consistentieratio
- CR < 0,10 voor elke matrix
Methode Reologische keten volgens Metzner–Otto, modelleringsaanpak, ontwerpnormen en ingekochte componenten
Metzner–Otto-correlatie · Siemens NX · ANSYS Mechanical · NX Nastran
Tahin gedraagt zich als een afschuifverdunnende (pseudoplastische) pasta: de schijnbare viscositeit hangt af van de afschuifsnelheid die het roerwerk zelf opwekt. Dat circulaire probleem lost de Metzner–Otto-correlatie op door aan te nemen dat de roerder één karakteristieke afschuifsnelheid opwekt die evenredig is met het toerental.
γ = ks·N → μapp = K·γn−1 → Re = ρND²/μapp → Po = Kp/Re → P = Po·ρN³D⁵
- Alle CAD-modellering en al het tekenwerk in Siemens NX; constructieve en modale simulatie in ANSYS Mechanical, gecontroleerd met Siemens NX Nastran.
- Elke maatgevende handberekening, voor koppel, buiging, plooien en discontinuïteitsspanning, is vóór goedkeuring onafhankelijk opnieuw geverifieerd met een eindige-elementenanalyse.
- Elk onderdeel is in NX gemodelleerd volgens een opbouw die de werkelijke fabricage volgt: de mantel en het deksel als één Revolve-feature uit één samenhangend schetsprofiel, aansluitingen en boutgaten als Pattern Features in plaats van herhaalde schetsen, en de ringen van het draagframe als Revolve van het kokerprofiel van de poten zelf.
- De aandrijfas is in de maatgevende doorsneden getoetst op vier onafhankelijke faalmechanismen: torsie en spanningsconcentratie bij de spiebaan, gecombineerde buiging en torsie, doorbuiging en kritiek toerental (whirling), en vermoeiing volgens het gemodificeerde Goodman-criterium.
- Ontwerpbasis: EN 13445-3 (drukvaten), EN 1672-2 / EHEDG (hygiënisch ontwerp), ISO 1101 (GD&T), ISO 21940-11 (balanceren van rotoren).
- Ingekochte componenten (lagers, glijringafdichting, koppeling en motorreductor) zijn gedimensioneerd op hun berekende belastingen en afmetingen bij de aansluitingen, en daarna als vertrekpunt, niet als definitieve keuze, vergeleken met echte catalogusreferenties (SKF, John Crane, KTR, SEW-Eurodrive).
Eindige-elementenverificatie: volledige uitwerkingen Eis, maatgevende vergelijking en resultaat voor elk van de vier studies
De resultaatplots van elke studie staan onder “Controle van de resultaten”.
01. Aandrijfas: torsie, buiging en kritiek toerental
Eis
Het volledige ontwerpkoppel op basis van het motorvermogen (2722 N·m, een overbelastingsfactor van 1,76× ten opzichte van de procesbelasting) doorstaan in een doorsnede met spiebaan, binnen de loopspeling van 5 mm blijven onder de buigbelasting van het roerwerk, en het kritiek toerental ruim boven het bedrijfstoerental van 25 tpm houden.
VF = τtoel / τ(Tontwerp)spanningsconcentratie bij de spiebaan Kt = 1,6
De handberekening (VF 1,29) miste een reëel 3D-effect: het EE-model vond de werkelijke piekspanning aan het open einde van de spiebaan aan de aandrijfzijde (VF ≈ 0,83 bij de oorspronkelijke geometrie, wat plaatselijk vloeien voorspelt). Een afronding met variabele straal, die langs de bodem van de spiebaan de door DIN voorgeschreven 0,4 mm aanhoudt en naar de open hoek toe overgaat in een grotere straal, bracht dit op VF ≈ 1,17 en is in de vrijgegeven tekening overgenomen.
02. Roerwerkarm: buiging aan de voet bij de naaflas
Eis
De voet van de ankerarm (met de hand berekend VF 2,28, geïdealiseerd als niet taps toelopend platstaal) moest met FEA worden bevestigd voordat de ontworpen doorsnede zonder dikkere of taps toelopende voet kon worden geaccepteerd.
VF = σy / σ(afronding aan de voet, FEA)
Een symmetriemodel van de las tussen naaf en arm, belast met een sleepdruk die is gekalibreerd op hetzelfde moment aan de voet als in de handberekening, bevestigt de niet taps toelopende armdoorsnede van 100×25 mm: geen herontwerp nodig. De bescheiden spanningsconcentratie van de afronding (Kt ≈ 1,15) verklaart het verschil van 15% met de schatting van de handberekening voor een uniforme doorsnede.
03. Tankmantel: plooien onder uitwendige druk (vacuüm)
Eis
De mantelwand van 4 mm is gedimensioneerd op een door de ontluchting begrensde vacuümgebeurtenis, niet op een onbeperkt volledig vacuüm. De klassieke screening met handberekening had de kegel, niet de cilinder, als zwakke plek aangewezen, met een marge onder het instelpunt van de vacuümbreker zelf. Dat vroeg om een volledige eigenwaardeanalyse voor plooien van de werkelijke geometrie.
[KE + λ·KG(σref)]{φ} = 0lineaire eigenwaardeanalyse voor plooien
Tegen de verwachting van de handberekening in is de maatgevende mode een golf met vijf lobben in omtreksrichting die beperkt blijft tot de cilinder; de kegel doet vrijwel niet mee. Door de continu afnemende straal is de kegel van nature beter bestand tegen plooien dan de benadering met een vlakke equivalente cilinder bij de screening deed vermoeden; de grens uit de handberekening blijkt conservatief, en geen nipte uitkomst die de FEA toevallig haalde. Omdat een lineaire eigenwaardeanalyse uitgaat van een perfecte schaal, is 3,74× een elastische marge: lasnaden en onrondheid verlagen de werkelijke plooidruk, en daarom passen ontwerpnormen op zulke resultaten een reductiefactor voor imperfecties toe. Zelfs met een conservatieve factor van 0,5 blijft er nog circa 1,9× marge over tegen volledig vacuüm.
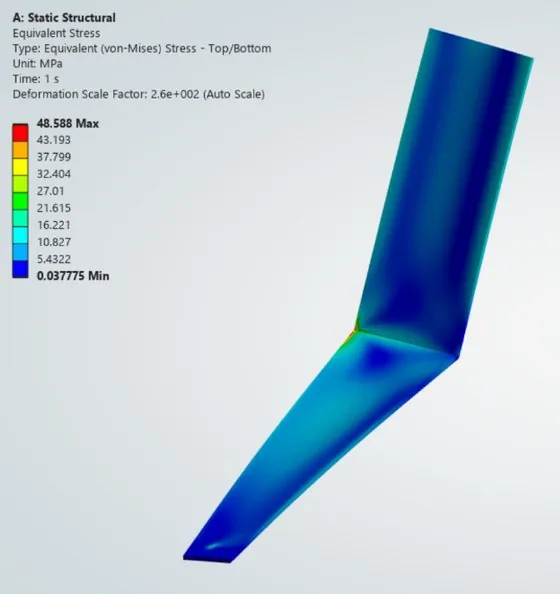
04. Overgang bij de rondnaad: discontinuïteitsspanning
Eis
De overgang van kegel naar cilinder heeft een halve tophoek van 58,8°, ruim boven de 30° waarboven ontwerpregels zoals ASME VIII-1 een krempstraal of een afzonderlijke analyse van de overgang eisen. Dit ontwerp heeft geen krempstraal; een axisymmetrisch wigvormig sectormodel levert daarom die analyse en kwantificeert de lokale buigspanning die de scherpe geometrie van de overgang onder inwendige druk veroorzaakt.
H = N1·tan(α) → σb = 6Mmax/t²discontinuïteitstheorie voor schalen
Opmerking: het maximum van 48 MPa in de spanningsplot ligt precies in de scherpe hoek van de overgang, een geometrische singulariteit waar de FEA-spanning blijft stijgen naarmate de mesh fijner wordt. Die waarde wordt daarom niet als ontwerpspanning gebruikt; de piekdiscontinuïteitsspanning van 10,2 MPa hierboven is de representatieve waarde. Zelfs letterlijk genomen laat 48 MPa nog een veiligheidsfactor van circa 3,5 tegen vloeien.
De representatieve FEA-piek van 10,2 MPa ligt ruim vijf keer lager dan de conservatieve screening met handberekening (56,7 MPa). De benadering met een symmetrische verdeling van de randdwarskracht waarop de handmethode steunt, past slecht bij de ongebruikelijk steile halve tophoek van dit vat. Uit constructief oogpunt is geen krempstraal of grotere wanddikte nodig.
Functionele controle De functionele decompositie uit stap 2, afgesloten: elke deelfunctie getoetst aan wat werkelijk is ontworpen, gedimensioneerd en geverifieerd.
| Deelfunctie | Gebouwd en geverifieerd | Status |
|---|---|---|
| Product ontvangen / vullen | Vulaansluiting gedimensioneerd en gepositioneerd op het deksel (Ø60/Ø70 mm) | Gebouwd zoals gepland |
| Product insluiten | VF bij inwendige druk ≈15×; geval met uitwendig vacuüm met FEA bevestigd op VF 3,74×, waarbij de cilinder, niet de kegel, maatgevend is | Geverifieerd, FEA corrigeerde de maatgevende locatie |
| Roeren en homogeniseren | As met EE-analyse geverifieerd voor twee belastinggevallen plus een modale analyse; arm met EE-analyse geverifieerd op VF ≈1,99 | Gebouwd en geverifieerd |
| Product afvoeren | Aftapaansluiting gedimensioneerd op de kegel (Ø50/Ø60 mm) | Gebouwd zoals gepland |
| CIP-reiniging | Vaste sproeibol bovenin, ≈94% geschatte wanddekking; dekking van bewegende oppervlakken nog open | Ontworpen, validatie nog uit te voeren |
| Ontluchten / beluchten | Hygiënisch ontluchtingsfilter van 0,2 µm; instelpunt van de vacuümbreker gecontroleerd tegen de plooimarge uit de FEA | Gebouwd en geverifieerd |
| Belastingen dragen en overbrengen | VF tegen knik van de poten ≈44,9×, VF tegen kantelen 10,5×; wrijvingsmarge zoals gebouwd krap met VF 1,12×; M10-keilbouten verhogen de marge tot 5,5× | Geverifieerd, verankering aanbevolen |
Risicoregister: definitieve afhandeling De negen productrisico’s die bij de conceptkeuze (stap 3) zijn gescoord, afgesloten: wat elk risico in het detailontwerp, de FEA en de maakbaarheidsbeoordeling werkelijk heeft beheerst.
| Risico | Onderbouwing | Afhandeling |
|---|---|---|
| Buiging/whirling van de as niet geverifieerd | Met EE-analyse bevestigd VF 1,17–1,97; marge op het kritiek toerental 619×, na een correctie van de afronding die de FEA zelf vond | Beheerst door het ontwerp |
| Plooien van de mantel onder vacuüm | FEA-VF 3,74× bij volledig vacuüm; de cilinder is maatgevend, niet de kegel die de handberekening aanwees | Beheerst door het ontwerp |
| Details van het hygiënisch ontwerp niet gespecificeerd | Eisen aan hoek- en lasradii en oppervlakteruwheid geverifieerd en in orde | Beheerst door het ontwerp |
| Overbelasting van het roerwerkkoppel bij het opstarten | Overbelastingsfactor van 1,76× op het koppel opgenomen in de dimensionering van as en motor | Beheerst door het ontwerp |
| Lekkage van de glijringafdichting | Dubbele glijringafdichting voorgeschreven, hygiënische EHEDG-klasse, met een GD&T-eis van 0,02 mm totale slag | Beheerst door de componentkeuze |
| Verontreiniging in lassen en spleten | Eisen aan laskwaliteit en aan de straal van afronding en lasteen geverifieerd en in orde | Beheerst door het ontwerp |
| Instabiliteit van het frame / te lichte verankering | VF tegen knik van de poten ≈44,9×, VF tegen kantelen 10,5× | Beheerst door het ontwerp |
| Interferentie in de maatketen bij de wandspeling | Elke maatgevende keten (steekcirkel, positie van de aansluitingen, totale hoogte, spiebaanpassing en wandspeling) gecontroleerd en in orde | Beheerst door het ontwerp |
| Onbalans van het roerwerk ten opzichte van de ISO-kwaliteitsklasse | Berekende excentriciteit ≈7% van het toelaatbare budget volgens ISO G6,3 | Beheerst door het ontwerp |
Controlelijst van de eisen De specificatietabel uit stap 2, punt voor punt getoetst aan de definitieve status bij de afsluiting van het project.
| Eis | Onderbouwing | Status |
|---|---|---|
| Werkvolume per batch 1000 L ± 5% | Gedimensioneerd op 1013,7 L, +1,37%, binnen de band | Vervuld |
| Menghomogeniteit, geen ongemengde zones | Anker met schraper gekozen voor volledige circulatie door het vat; de homogeniteit zelf vraagt om een proef bij de inbedrijfstelling | Gedeeltelijk vervuld |
| Bestand tegen vacuüm, vastgelegde marge | Met FEA bevestigd VF 3,74× bij volledig vacuüm | Vervuld |
| Toelaatbare inwendige druk | Met de hand berekend VF ≈15× voor het opgegeven afwijkingsgeval | Vervuld |
| Dynamische slag van as/afdichting ≤ toelaatbaar | 0,02 mm slag voorgeschreven en overgenomen in de GD&T; nog niet getoetst aan de werkelijke grens van een specifieke afdichting | Gedeeltelijk vervuld |
| Balanceerkwaliteit van het roerwerk volgens ISO 21940-11 | Kwaliteit G6,3 analytisch bevestigd met ruime marge; fysieke balanceercontrole nog niet uitgevoerd | Vervuld, bevestiging volgt |
| Constructieve ontwerplevensduur ≥10 jaar | VF tegen vermoeiing van de as ≈11,6× bevestigd; de cyclische spanning in de roerwerkarm is een benoemde beperking, niet volledig gekwantificeerd | Gedeeltelijk vervuld |
| Stabiliteit van het draagframe, niet opgelicht of gekanteld | VF tegen kantelen 10,5×, VF tegen knik van de poten ≈44,9×; wrijvingsmarge aan de voet zoals gebouwd krap met VF 1,12×; M10-keilbouten verhogen de marge tot 5,5× | Vervuld, met een kanttekening |
| Oppervlakteruwheid Ra ≤0,8 µm | Voorgeschreven en geverifieerd in orde | Vervuld |
| Spleetvrije constructie, radii ≥3 mm | Minimale radii R3–R5 voorgeschreven en geverifieerd in orde | Vervuld |
| CIP-reinigbaarheid, gevalideerde dekking door de sproeier | Zelflozende helling ≈33°, ruim boven het minimum van 3°; dekking door de sproeier ≈94% geschat, volledige validatie uitgesteld | Gedeeltelijk vervuld |
| Ontluchtingsfiltratie, filter van 0,2 µm | Voorgeschreven op de ontluchting | Vervuld |
| Beveiliging tegen overdruk en vacuüm | Instelpunt van de vacuümbreker voorgeschreven en bevestigd tegen de plooimarge uit de FEA | Vervuld |