
Hefboomarm met scharniernaaf: ontwerp voor smeden
Een vlak ontwerp van een aluminium hefboomarm moest worden omgevormd voor smeden in een gesloten matrijs, met een volledige vulling van de matrijs als doel: het definitieve ontwerp voldoet aan alle negen gepubliceerde ontwerpregels voor smeden. Ik heb de deellijn, lossingshoeken (3° uitwendig, 5° inwendig), afrondingen en lijfverhoudingen vastgelegd en elke regel getoetst aan gepubliceerde richtlijnen.
- Project
- Eigen casestudy
- Mijn rol
- Ontwerpreview, CAD, tekeningen en verificatie
- Software
- SolidWorks
- Proces
- Matrijssmeden (gesloten matrijs), EN AW‑6061 T6
- 3° / 5°lossingshoek, uitwendig / inwendig
- 9/9ontwerpregels die aantoonbaar voldoen aan gepubliceerde richtlijnen voor smeden
- R3–R100mmreeks afrondings- en hoekradii
- Ø23,36mmscharnierboring, nabewerkt
Aangetoonde vaardigheden
Aanpak
Een vlak CAD-ontwerp methodisch beoordelen op smeedbaarheid en vaststellen dat de geometrie aan de gepubliceerde ontwerprichtlijnen voor smeden voldoet, nog voordat er een matrijsontwerper aan te pas komt.
-
Uitgangspunt: het ruwe ontwerp
SolidWorks
Een smeedstuk van het hefboomtype met één scharnierpunt: een slanke, taps toelopende arm die een ronde scharniernaaf aan het ene eind verbindt met een afgeplat, afgerond blad aan het andere eind. Typerend voor hand- of voetbediende hefbomen, hoekhefbomen en tuimelaar- of bedieningsstangen, waarbij het onderdeel buiging en torsie overbrengt tussen scharnier en uiteinde en toch licht moet blijven.
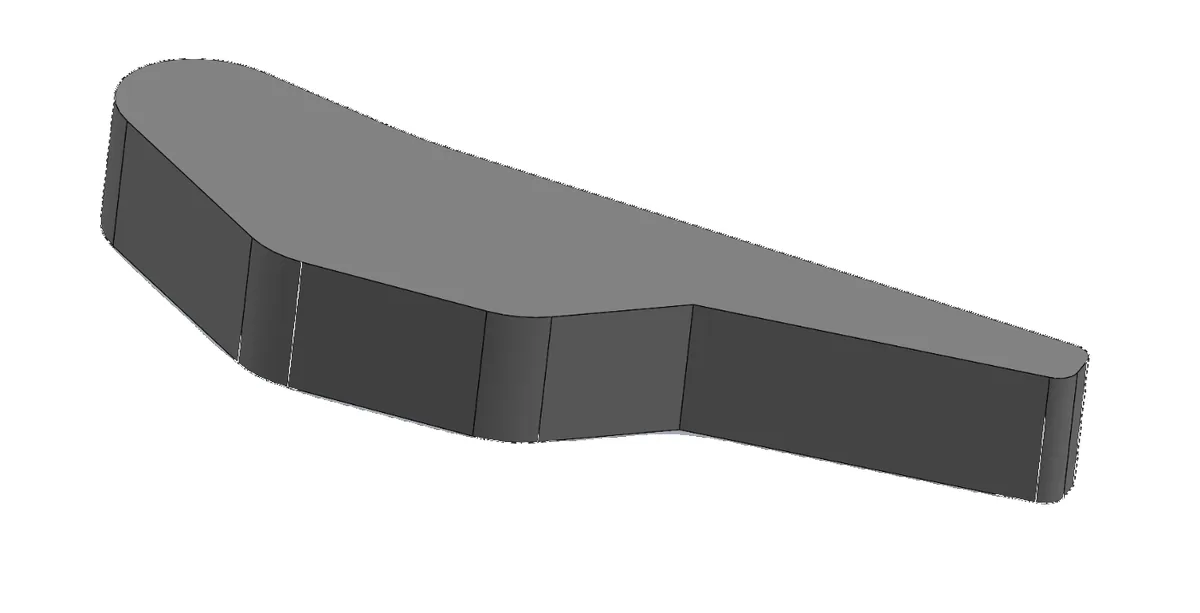
Het eerste ontwerp is de uitgangsvorm zonder lossing en zonder afrondingen: een massieve, gelijkmatig vlakke plaat met overal scherpe randen.
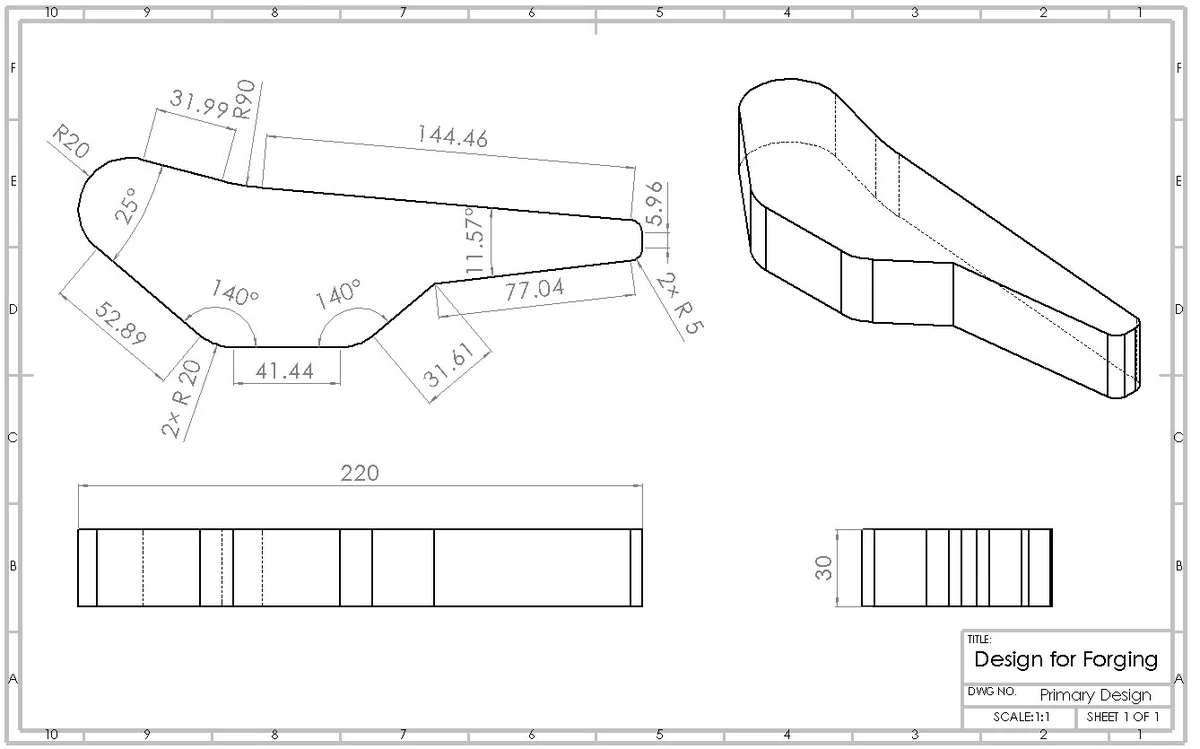
- Omhullende van het ruwe ontwerp, L × B
- 220 × 30 mm
- Scharnierboring
- Ø23,36 mm, nabewerkt
- Lossing, uitwendig / inwendig
- 3° / 5°
- Afrondings- en hoekradii
- R3–R100 mm
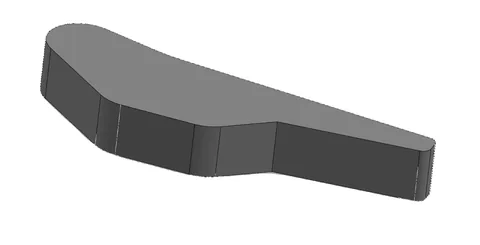
Vlakkenmodel van het eerste ontwerp: de uitgangsvorm zonder lossing en afrondingen. 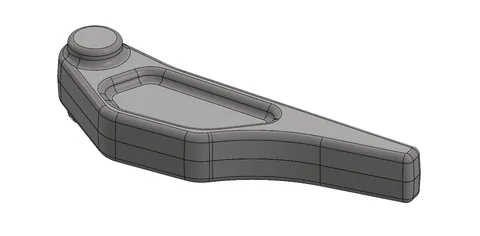
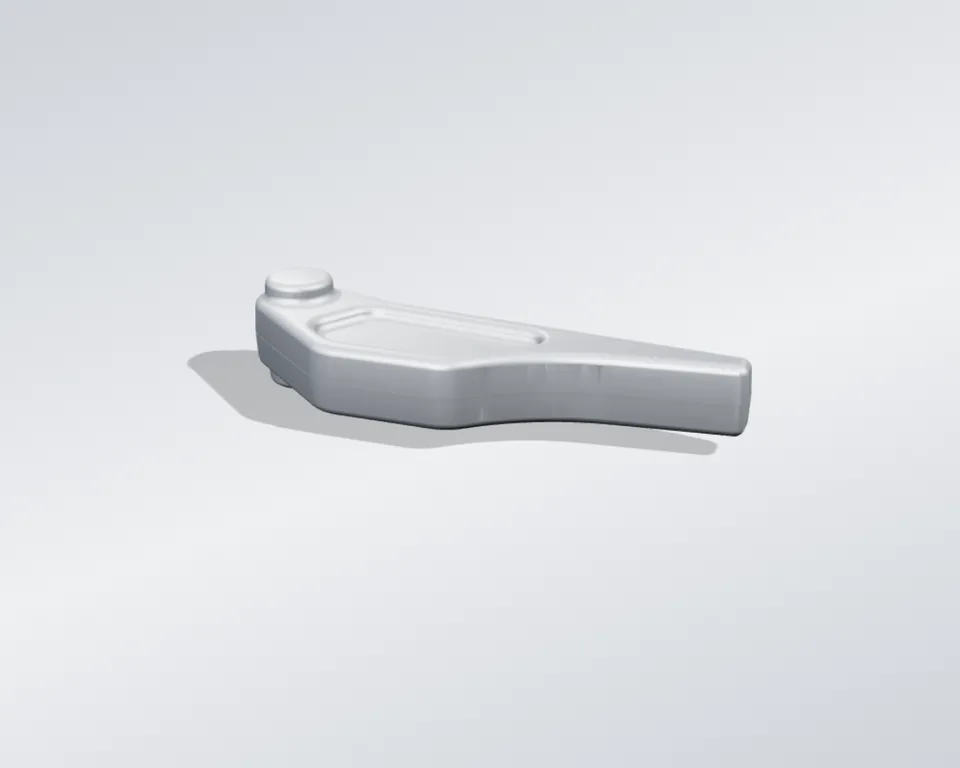
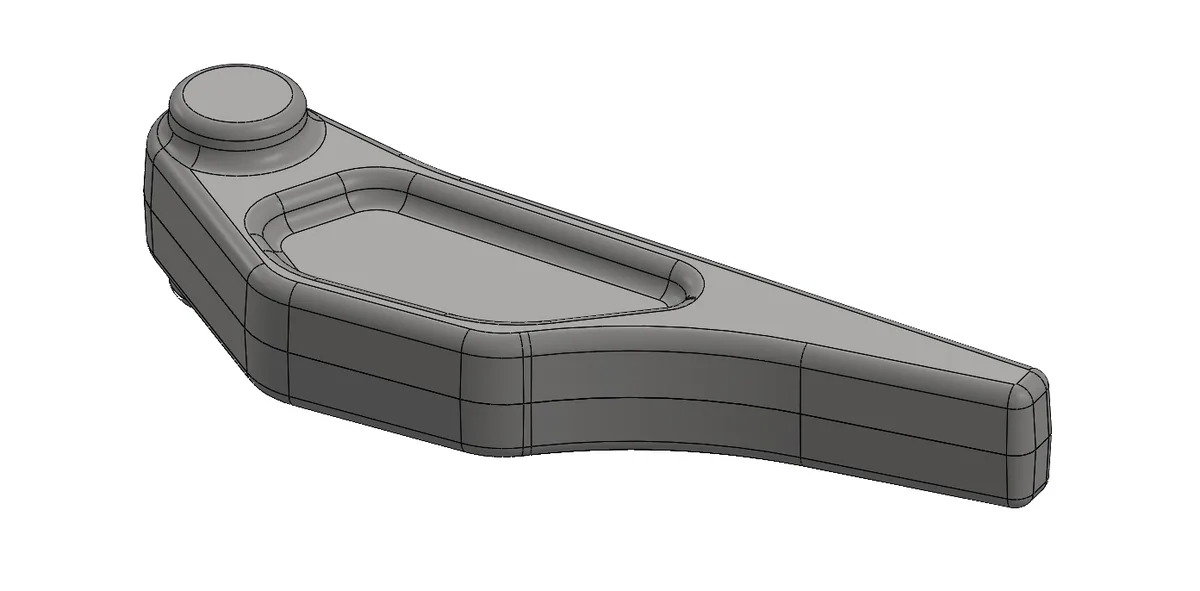
Isometrisch CAD-aanzicht van het definitieve ontwerp (SolidWorks). -
Materiaalkeuze
Materiaalkeuze
Als referentielegering voor het smeden heb ik EN AW-6061 T6 gekozen vanwege de goede smeedbaarheid en corrosiebestendigheid, en deze vergeleken met twee sterkere alternatieven: EN AW-2014 T6 en EN AW-7075 T73.
De procesroute is matrijssmeden in een gesloten matrijs.
- Legering
- EN AW-6061 T6
- Smeedtemperatuur
- ≈ 450–500°C
- Smeedbaarheid
- Uitstekend
- Proces
- Matrijssmeden
Vergeleken smeedlegeringen Legering Vloeigrens Smeedbaarheid EN AW-6061 T6 (gekozen) ≈ 255–275 MPa Uitstekend EN AW-2014 T6 ≈ 415–440 MPa Goed EN AW-7075 T73 ≈ 400–435 MPa Redelijk -
De ontwerpregels voor smeden toepassen
SolidWorks
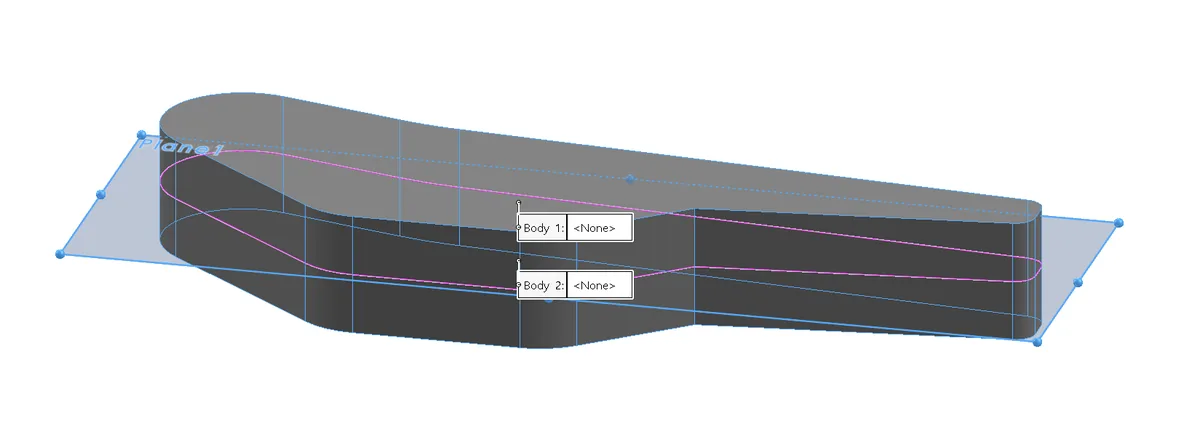
Ik heb de deellijn gelegd in het vlak met de grootste geprojecteerde omtrek, zodat het onderdeel zonder inspringende ondersnijdingen in twee matrijshelften wordt verdeeld, en op elk vlak evenwijdig aan de sluitrichting van de matrijs lossing aangebracht: 3° uitwendig en 5° inwendig, aan de onderkant van het richtlijnbereik voor aluminium.
Op het brede vlak van de arm heb ik een afgeronde gewichtsbesparende kamer met rib aangebracht en aan het scharniereinde een verhoogde naaf, wat de buigstijfheid per massa-eenheid vergroot. Elke scherpe rand is vervangen door een afronding of hoekradius die ruim boven de richtlijn van 2–3× voor de verhouding afronding/hoek ligt, zodat het materiaal vloeiend stroomt en spanningsconcentraties worden vermeden.
- Deellijn
- Vlak met de grootste geprojecteerde omtrek
- Lossing
- 3° uitwendig, 5° inwendig
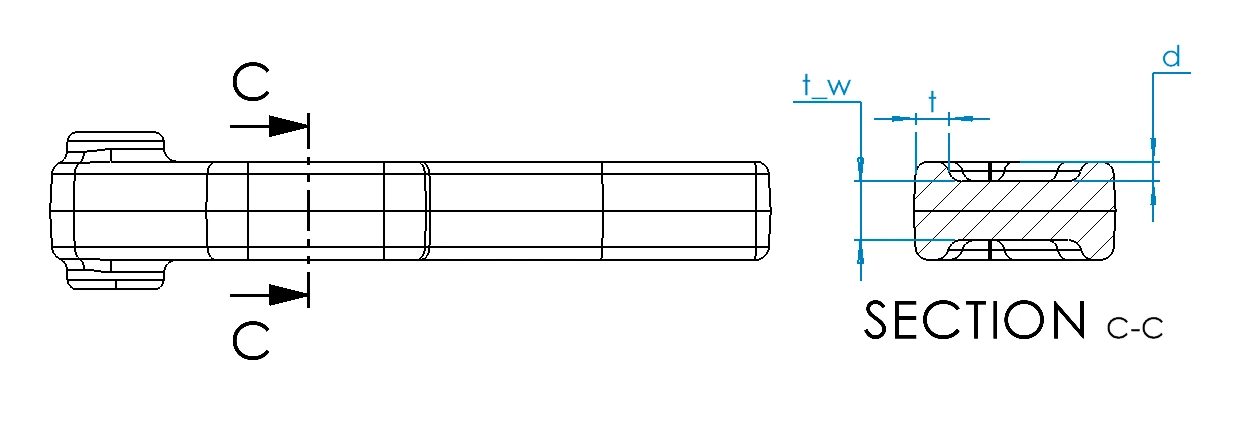
- Lijf, t / d
- 10 mm / 6 mm
- Dikte tussen de lijven
- 18 mm (min. 6 mm)
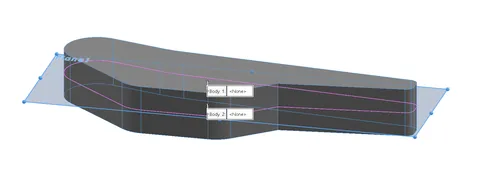
Keuze van het deelvlak in SolidWorks, waarmee het smeedstuk in een bovenste en een onderste matrijsholte wordt verdeeld. 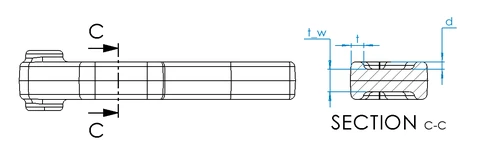
Benamingen van lijf en rib (doorsnede C-C): flankdikte t, dikte tussen de lijven tw en lijfdiepte d. -
Voor en na vergeleken
SolidWorks-tekeningen
Ik heb tekeningen gemaakt van het eerste en van het definitieve ontwerp. Elk kenmerk van het vlakke eerste ontwerp is op weg naar het definitieve ontwerp aangepast voor smeden.
- Lossingshoeken
- Geen → 3° / 5°
- Hoeken / randen
- Scherp → R3–R100 mm
- Doorsnede van het lichaam
- Massieve plaat → geribd profiel met lijf
- Scharniereinde
- Eenvoudige naaf → verhoogde naaf, verspaande boring
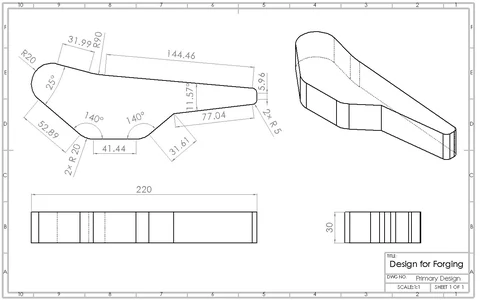
Tekening van het eerste ontwerp, omhullende vóór de DFF-review. Selecteer om te vergroten. 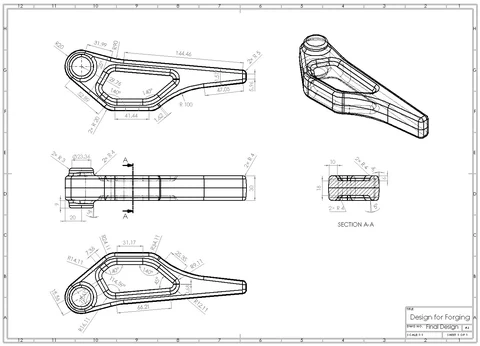
Tekening van het definitieve ontwerp, smeedklare geometrie. Selecteer om te vergroten.
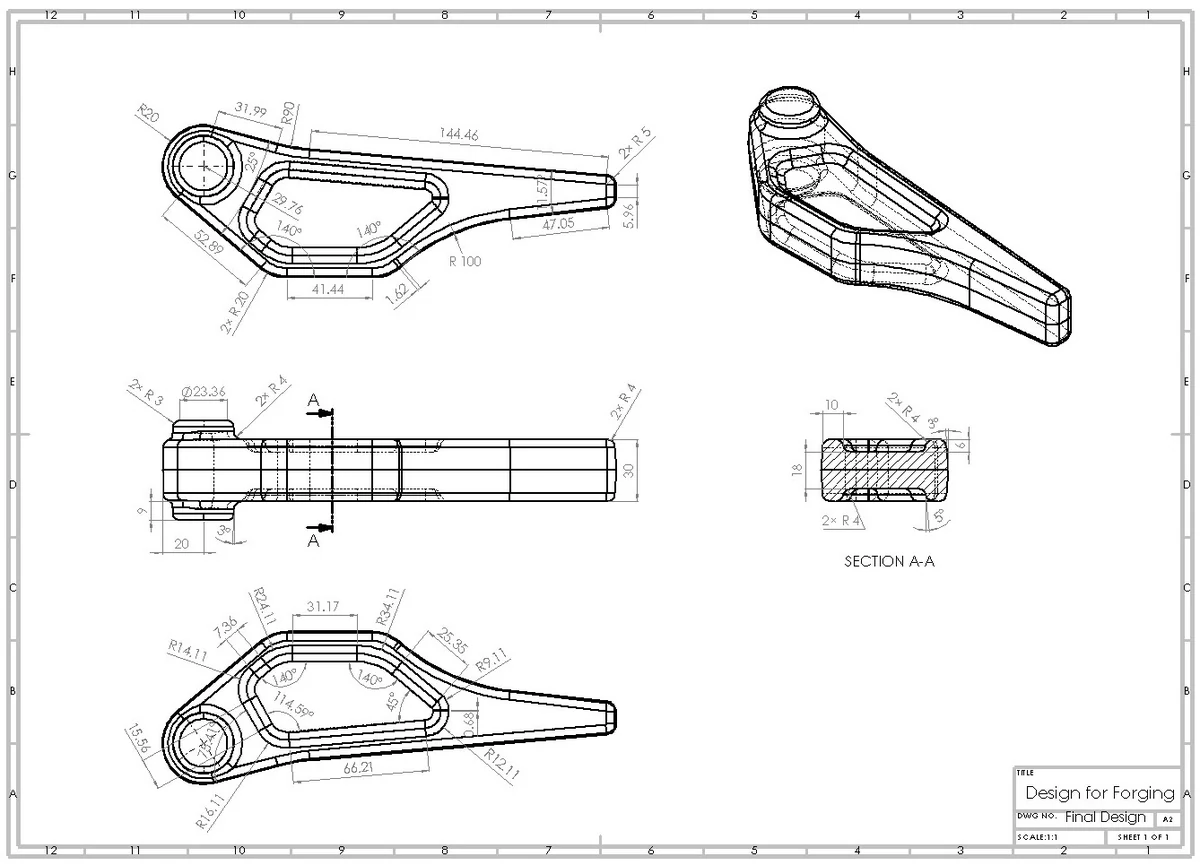
Controle van het ontwerp
De geometrie van het definitieve ontwerp voldoet op elke toegepaste regel aan de gepubliceerde ontwerprichtlijnen voor smeden (EN 10243, EN 586‑3, gangbare DFMA-praktijk), en op een aantal punten is de marge conservatief in plaats van precies op de ondergrens van de richtlijn.
9/9
ontwerpregels die aantoonbaar voldoen aan gepubliceerde richtlijnen voor smeden
Elke in de methode toegepaste regel wordt hier getoetst aan een gangbaar richtlijnbereik en aan de waarde die in het definitieve ontwerp werkelijk is bereikt: ligging van de deellijn, lossingshoek, afrondingsverhoudingen, lijfverhoudingen en de scharnierboring.
| Ontwerpregel | Toegepaste waarde | Richtlijn (Al, gesloten matrijs) | Status |
|---|---|---|---|
| Ligging van de deellijn | Deling in bovenste en onderste matrijshelft | Eén vlak deelvlak, grootste omtrek, geen ondersnijdingen | Voldoet |
| Uitwendige lossingshoek | 3° | 3°–5° | Voldoet, ondergrens |
| Inwendige lossingshoek | 5° | 5°–7° | Voldoet, ondergrens |
| Verhouding afrondingsradius : hoekradius | ≈ 3–7× op de meeste plaatsen | R ≈ 2–3 × r | Voldoet, conservatief |
| Minimale hoekradius | R3 / R4 / R5 mm toegepast | ≥ 3 mm gangbaar, doorsnedediepte ≈ 30 mm | Voldoet |
| Verhouding lijfdikte/-diepte | t = 10 mm, d = 6 mm | ≥ 1 : 6 | Voldoet |
| Minimale dikte tussen de lijven | 18 mm gekozen | ≥ 6 mm minimaal | Voldoet, conservatief |
| Scharnierboring / gat in de naaf | Ø23,36 mm, nabewerkt | Massief smeden, na het smeden verspanen | Voldoet |
| Inspringende delen (ondersnijdingen) | Niet aanwezig | Niet toegestaan zonder schuiven in de matrijs | Voldoet |
Door het ontwerp voorkomen defecten
Elke in de methode toegepaste regel beperkt direct een of meer goed gedocumenteerde smeedfouten.
- Ruime afrondingen en een begrensde lijfverhouding houden de materiaalstroom vloeiend, zodat stroomfronten samensmelten in plaats van over elkaar heen te vouwen tot koude lassen of overlappingen.
- De lijfregel d/6 ≤ t en ruime afrondingsradii voorkomen dat het materiaal afkoelt en zijn plasticiteit verliest voordat de matrijs volledig gevuld is, zodat onvolledige vulling wordt vermeden.
- Dezelfde verhouding d/6 ≤ t voorkomt dat een dun, diep lijf onder de sluitkracht van de matrijs uitknikt of plooit.
- Vloeiende overgangen houden de vezelloop van het smeedstuk ononderbroken en in lijn met het krachtenpad, zodat de vermoeiingssterkte, het voordeel van smeden, niet door verstoorde vezelloop verloren gaat.
- Ruime inwendige radii voorkomen scherpe, dunne uitsteeksels in de matrijs die onder herhaalde thermische cycli scheuren, en verlengen zo de standtijd van de matrijs in plaats van brandscheuren en slijtage te versnellen.
Technisch oordeel en aanbevelingen
Naast de toetsing aan de regels laat de review zien waar het ontwerp marge heeft en waar nog vervolgwerk nodig is.
-
Aandachtspunt
Lossingshoeken liggen op de ondergrens van de richtlijn
Zowel de uitwendige (3°) als de inwendige (5°) lossingshoek ligt op de ondergrens van het gangbare bereik voor het persmeden van aluminium. Haalbaar met een goed onderhouden matrijsoppervlak en een goed lossingsmiddel, maar het verdient aanbeveling dit met de smederij te bespreken zodra er gegevens over de werkelijke matrijzen en smering beschikbaar zijn.
-
Een simulatie van de materiaalstroom zou de vulling van de matrijs bevestigen
De regels voor lijfverhoudingen en afrondingen zijn hier kwalitatieve toetsingen aan ontwerprichtlijnen. Een simulatie van matrijsvulling en materiaalstroom zou numeriek bevestigen dat de matrijs volledig wordt gevuld en de hierboven genoemde risico’s op fouten kwantificeren.
-
Smeedkracht en perstonnage zijn nog niet bepaald
Deze review betreft alleen de geometrie. Een schatting van de smeedkracht en de bepaling van de benodigde perstonnage zijn nodig voordat het matrijsontwerp kan beginnen.
-
Legering toetsen aan de werkelijke bedrijfsbelastingen
EN AW-6061 T6 is hier de referentielegering vanwege smeedbaarheid en kosten. EN AW-2014 T6 of EN AW-7075 T73 blijven directe vervangers als een beoordeling van de sterkte- en vermoeiingsbelasting om extra sterktemarge vraagt.
Technische details
Volledige materiaal- en ontwerpgegevens voor wie zich verder wil verdiepen.
Materiaalkeuze Dichtheid, sterkte, rek, smeedtemperatuurbereik en smeedbaarheid van de drie legeringen
Materiaalkeuze
EN AW-6061 T6 is als referentielegering voor het smeden gekozen vanwege de goede smeedbaarheid en corrosiebestendigheid, en hier vergeleken met twee sterkere alternatieven.
| Eigenschap | EN AW-6061 T6 | EN AW-2014 T6 | EN AW-7075 T73 |
|---|---|---|---|
| Dichtheid | 2,70 g/cm³ | 2,80 g/cm³ | 2,81 g/cm³ |
| Treksterkte | ≈ 290–310 MPa | ≈ 455–480 MPa | ≈ 470–505 MPa |
| Vloeigrens (trek) | ≈ 255–275 MPa | ≈ 415–440 MPa | ≈ 400–435 MPa |
| Breukrek | ≈ 10–17% | ≈ 7–13% | ≈ 8–13% |
| Gangbaar temperatuurbereik voor warmsmeden | ≈ 450–500°C | ≈ 420–460°C | ≈ 380–440°C |
| Relatieve smeedbaarheid | Uitstekend | Goed | Redelijk |
Methode en ontwerpevolutie De vier ontwerpstappen, en hoe elk kenmerk veranderde van ruw ontwerp tot definitief ontwerp
Methode
Vier ontwerpstappen, in volgorde toegepast, maken van het vlakke ruwe ontwerp een smeedklare geometrie: keuze van de deellijn, lossingshoek, toevoegen van rib, lijf en naaf, en het aanbrengen van afrondingen.
Ontwerpregel voor het lijf: d / 6 ≤ t (flankdikte ten opzichte van lijfdiepte) | tw ≥ 6 mm minimale dikte tussen de lijven
- Deellijn gekozen in het vlak met de grootste geprojecteerde omtrek, zodat het onderdeel zonder inspringende ondersnijdingen in twee matrijshelften wordt verdeeld.
- Lossing op elk vlak evenwijdig aan de sluitrichting van de matrijs: 3° uitwendig, 5° inwendig, aan de onderkant van het richtlijnbereik voor aluminium.
- Een afgeronde gewichtsbesparende kamer met rib op het brede vlak van de arm en een verhoogde naaf aan het scharniereinde vergroten de buigstijfheid per massa-eenheid.
- Elke scherpe rand vervangen door een afronding of hoekradius ruim boven de richtlijn van 2–3× voor de verhouding afronding/hoek, zodat het materiaal vloeiend stroomt en spanningsconcentraties worden vermeden.
- De lijfdiepte is begrensd tot zesmaal de flankdikte (d ≤ 6t), en de dikte tussen de lijven is 18 mm tegen een minimum van 6 mm, om uitknikken en onvolledige vulling te voorkomen.
Ontwerpevolutie
Elk kenmerk van het vlakke eerste ontwerp is op weg naar het definitieve ontwerp aangepast voor smeden; hieronder per kenmerk samengevat.
| Kenmerk | Eerste ontwerp | Definitief ontwerp |
|---|---|---|
| Lossingshoeken | Geen; verticale vlakken zonder lossing | 3° uitwendig / 5° inwendig, op vlakken evenwijdig aan de sluitrichting van de matrijs |
| Hoeken / randen | Overal scherpe randen | Volledig afgerond, reeks R3–R100 mm |
| Scharniereinde | Eenvoudige afgeronde naaf, zonder boring | Verhoogde naaf, 2× flensafronding R3 mm, verspaande boring Ø23,36 mm |
| Dwarsdoorsnede van het lichaam | Massieve, gelijkmatig vlakke plaat | Open, geribd profiel met lijf en gewichtsbesparende kamer |
| Uiteinde | Vlak, taps toelopend blad, 2× afronding R5 mm | Zelfde omhullende, verfijnd tot 2× R4 mm (doorsnede) / 2× R5 mm (profiel) |
| Deellijn | Vastgelegd, deling in bovenste en onderste matrijshelft | Behouden als referentie voor de lossingsrichting |
| Gereedheid voor productie | Alleen concept- of omhullend model | Smeedklaar: voldoet aan de regels voor lossing, afrondingen en lijf/rib |