
Geribde fitting met bus en mof: ontwerp voor spuitgieten
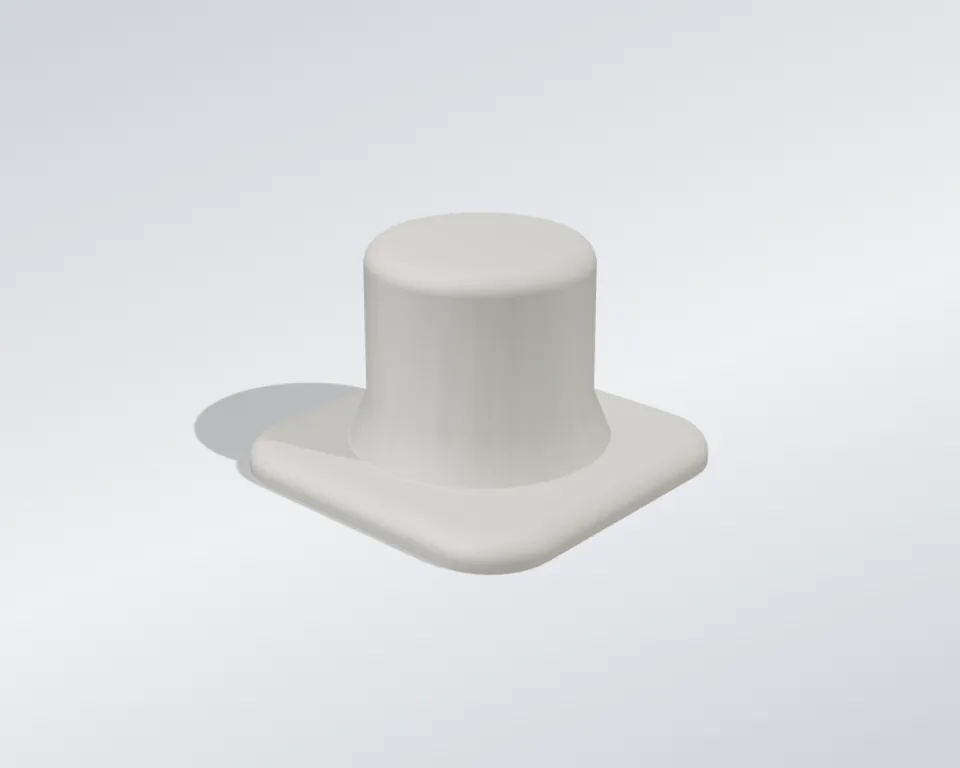
Een massieve kunststof fitting moest een onderdeel worden dat zonder problemen in een eenvoudige tweeplatenmatrijs kan worden spuitgegoten: het herontworpen ABS-onderdeel heeft een gelijkmatige wanddikte van 2,0 mm, weegt 20,12 g en voldoet aan alle negen gepubliceerde ontwerpregels voor spuitgieten. Ik heb regels voor deellijn, wanddikte, lossing, ribben en afrondingen toegepast; de dikkere montageflens is het enige punt om bij de eerste delen te controleren.
- Project
- Eigen casestudy
- Mijn rol
- Ontwerpreview, CAD, tekeningen en controles
- Software
- SolidWorks
- Proces
- Spuitgieten (tweeplatenmatrijs, koudkanaal), ABS
- 2,0mmnominale wanddikte
- 0,5°lossingshoek, alle vlakken in lossingsrichting
- 9/9ontwerpregels die aantoonbaar voldoen aan gepubliceerde richtlijnen voor spuitgieten
- 20,12gonderdeelmassa in ABS, volgens de tekening van het definitieve ontwerp
Aangetoonde vaardigheden
Aanpak
Een massief CAD-ontwerp methodisch beoordelen op spuitgietbaarheid en vaststellen dat de geometrie aan de gepubliceerde DFM-IM-richtlijnen voldoet, nog voordat er een matrijzenmaker aan te pas komt.
-
Uitgangspunt: het ruwe ontwerp
SolidWorks
Een kleine, holle, aan de bovenzijde open cilindrische mof op een massieve, vierkante montageflens met afgeronde hoeken, verstevigd met vier inwendige kruisribben. Typerend voor bevestigingsmoffen voor zwenkwielen en poten, steunbussen voor buizen of staanders, en bus- of lagerhuizen in een spuitgegoten kunststof frame of paneel.
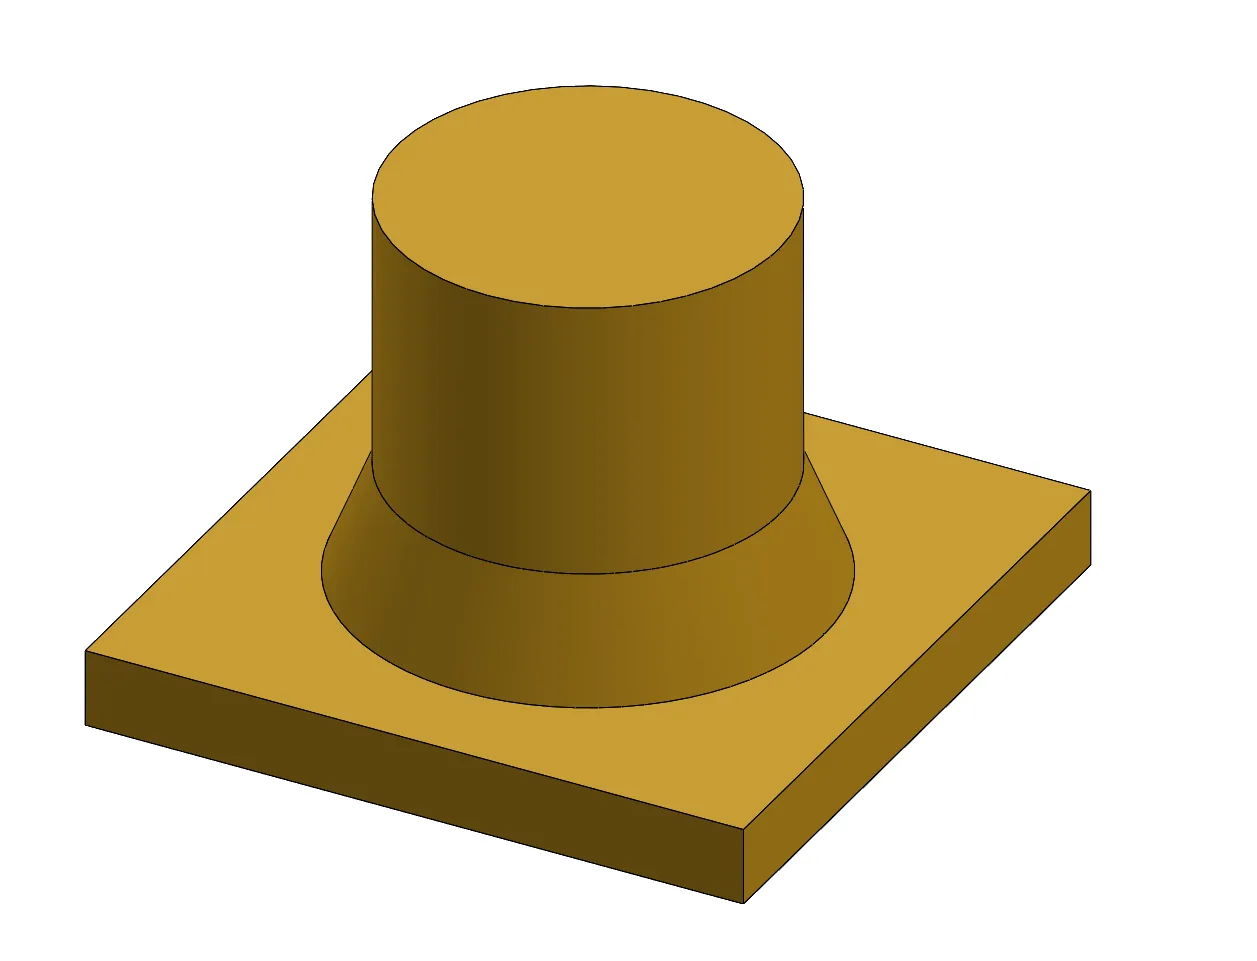
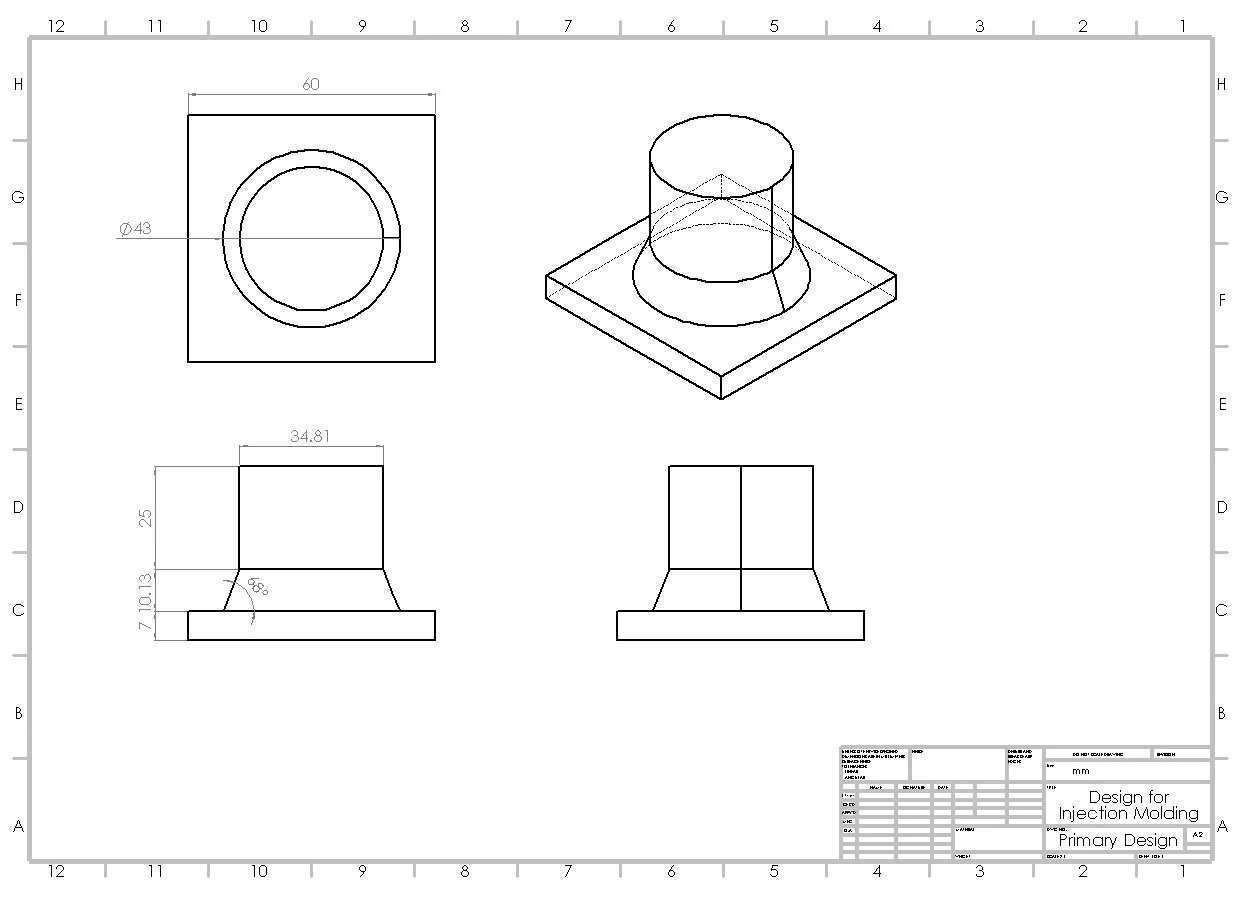
Het eerste ontwerp is een massief CAD-ontwerp zonder uitholling, afrondingen of lossing, dat de omhullende afmetingen van het onderdeel vastlegt.
- Montageflens
- 64 × 64 mm, hoekradius R10
- Buitendiameter bus / mof
- Ø39,25 mm
- Wand
- 2,0 mm nominaal
- Lossing
- 0,5°, alle vlakken in lossingsrichting
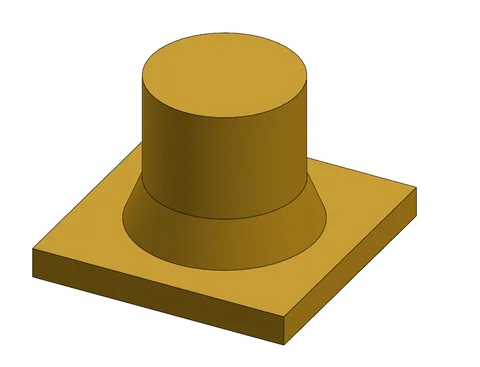
Vlakkenmodel van het eerste ontwerp (SolidWorks): een massief CAD-ontwerp zonder uitholling, afrondingen of lossing, dat de omhullende afmetingen vastlegt. 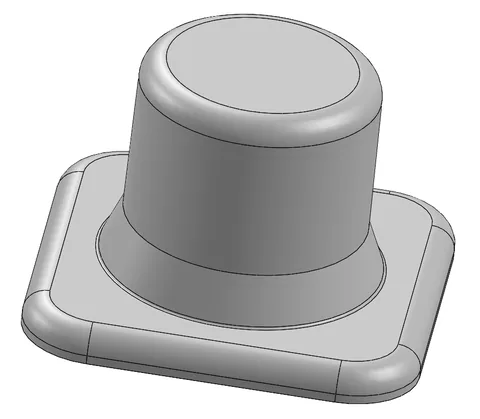
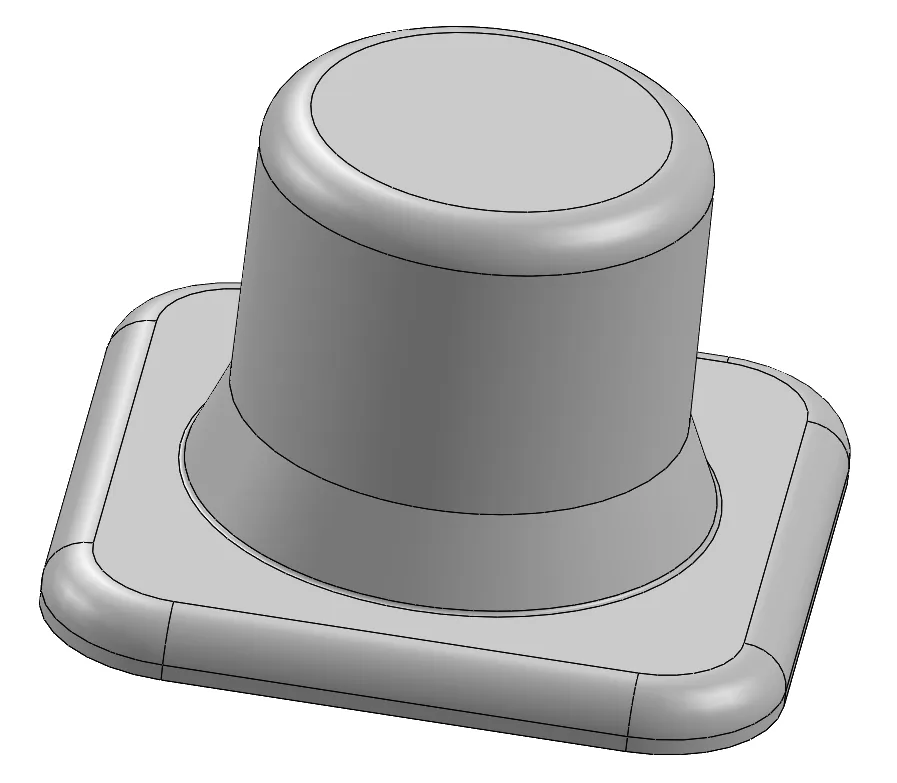
Isometrisch CAD-aanzicht van het definitieve ontwerp (SolidWorks): uitgeholde bus/mof, afgeronde flenshoeken en vlakken in lossingsrichting met lossingshoek. -
Materiaalkeuze
Materiaalkeuze
De tekening van het definitieve ontwerp schrijft ABS voor als spuitgietmateriaal en vermeldt een onderdeelmassa van 20,12 g. Het ruime procesvenster en de voorspelbare maatvoering bij de dunne wand van de uitgeholde bus bevestigen dat dit een passende keuze is. Ik heb ABS vergeleken met twee hoogwaardiger alternatieven: POM (acetaalhomopolymeer) en PA66 met 30% glasvezel.
- Materiaal
- ABS
- Onderdeelmassa
- 20,12 g
- Krimp in de matrijs
- ≈ 0,4–0,7%
- Proces
- Spuitgieten, tweeplatenmatrijs, koudkanaal
Vergeleken materialen Materiaal Treksterkte Krimp in de matrijs ABS (voorgeschreven) ≈ 38–45 MPa ≈ 0,4–0,7% POM (acetaalhomopolymeer) ≈ 62–70 MPa ≈ 1,8–2,5% PA66, 30% glasvezel ≈ 150–180 MPa (droog) ≈ 0,3–0,6% (anisotroop) -
De ontwerpregels voor spuitgieten toepassen
SolidWorks
Ik heb de deellijn aan de onderzijde van de flens gelegd, zodat de matrijs zich in een kern en een holte splitst die langs één vlak deelvlak scheiden, zonder ondersnijdingen of inspringende delen in het model. De bus/mof heb ik van een massieve doorsnede uitgehold tot een gelijkmatige wand van 2,0 mm, dun genoeg om gelijkmatig af te koelen en het risico op inzakplekken, holtes en kromtrekken laag te houden, en op elk vlak in lossingsrichting heb ik 0,5° lossing aangebracht.
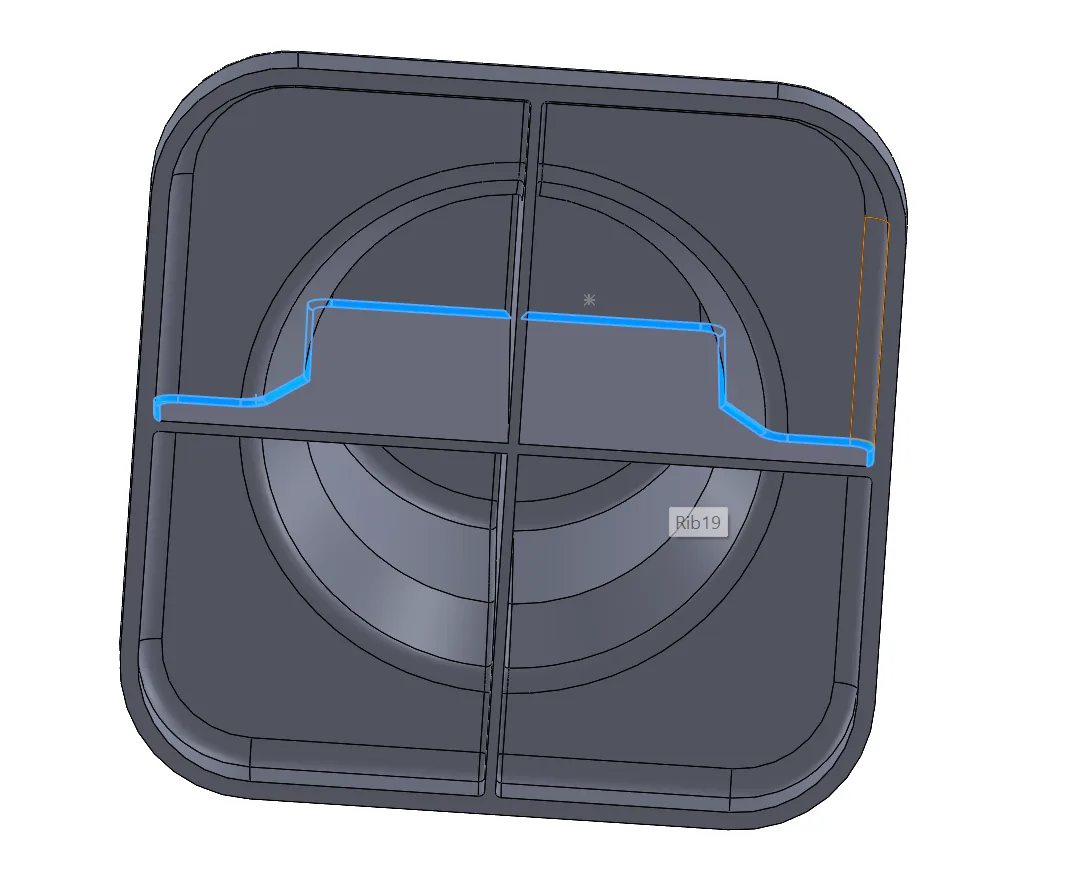
Vier ribben op onderlinge afstanden van 90°, elk 1,2 mm dik (0,6× de wand), verstijven de uitgeholde wand tegen buiging zonder het risico op inzakplekken van een dikkere doorsnede. Elke scherpe rand en inwendige hoek is vervangen door een afronding, waarbij het radiuspaar binnen/buiten van de bus (R2 / R4,00) zo is gekozen dat de wanddikte in de bocht constant blijft.
- Deellijn
- Onderzijde van de flens
- Wand
- 2,0 mm
- Lossing
- 0,5°
- Ribben
- 4 × 1,2 mm op 90°
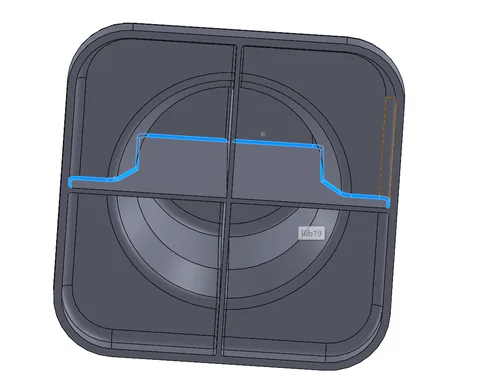
Definitie van de ribindeling (SolidWorks-featureweergave): vier ribben op onderlinge afstanden van 90° langs de binnenwand van de uitgeholde bus. De blauwe lijn geeft de inwendige afronding bij de aansluiting van rib en wand aan. -
Voor en na vergeleken
SolidWorks-tekeningen
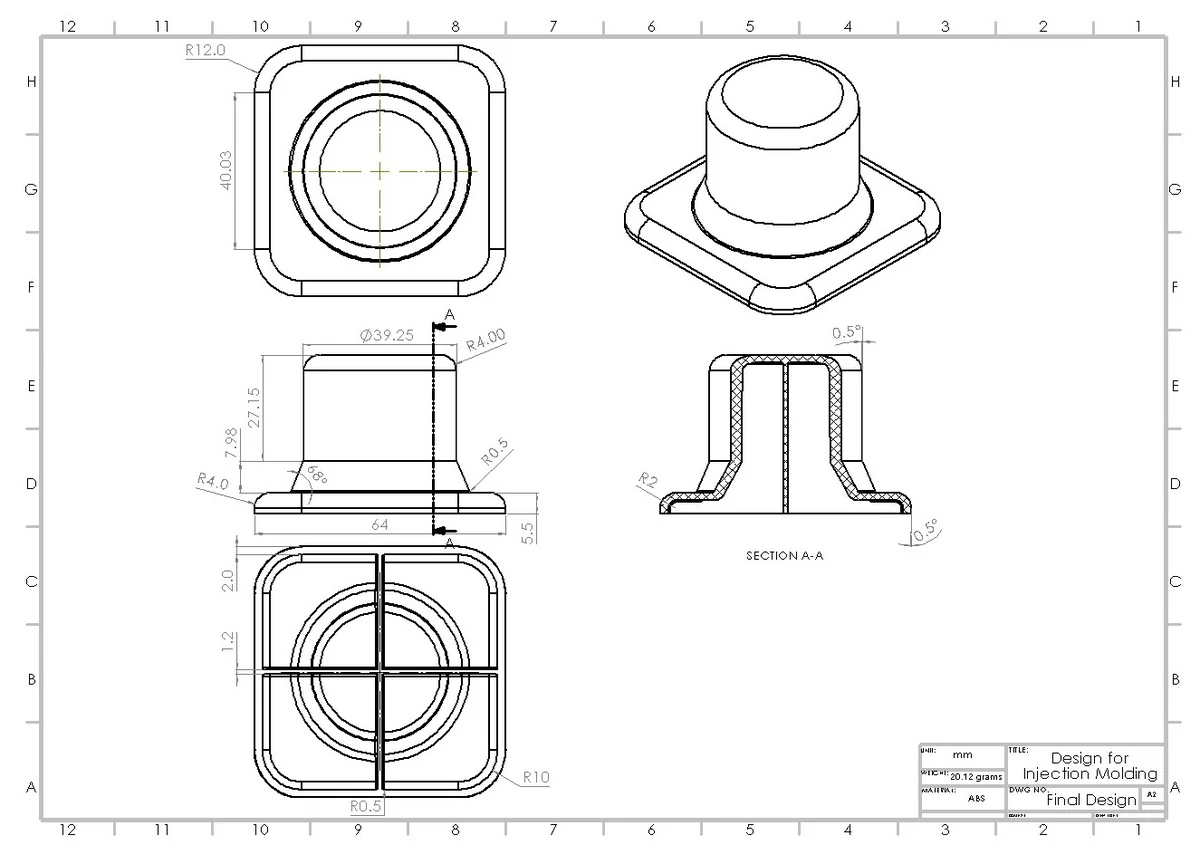
Ik heb tekeningen gemaakt van het eerste en van het definitieve ontwerp. Elk kenmerk van het massieve eerste ontwerp is op weg naar het definitieve ontwerp aangepast voor spuitgieten.
- Wand van bus / mof
- Massief → wand van 2,0 mm
- Inwendige ribben
- Geen → 4 × 1,2 mm
- Lossing
- Geen → 0,5° per zijde
- Hoeken / randen
- Scherp → R0,5–R12,0
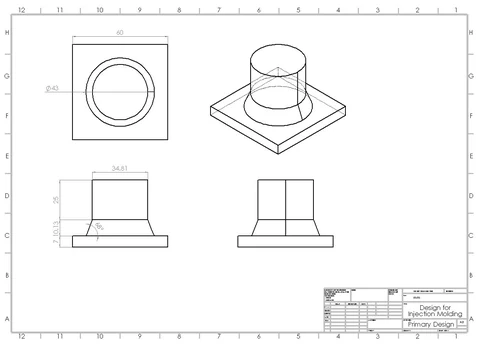
Tekening van het eerste ontwerp, omhullende vóór de DFM-IM-review. Selecteer om te vergroten. 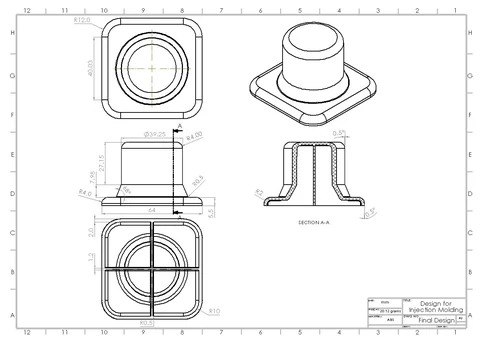
Tekening van het definitieve ontwerp, spuitgietklare geometrie. Selecteer om te vergroten.
Controle van het ontwerp
De geometrie van het definitieve ontwerp voldoet volledig aan de gepubliceerde ontwerprichtlijnen voor spuitgieten (Malloy; Boothroyd, Dewhurst & Knight; DIN 16742) op alle negen toegepaste regels; de dikteverhouding van de montageflens voldoet, maar ligt dicht bij de bovengrens van het aanbevolen bereik.
9/9
ontwerpregels die aantoonbaar voldoen aan gepubliceerde richtlijnen voor spuitgieten
Elke in de methode toegepaste regel wordt hier getoetst aan een gangbaar richtlijnbereik en aan de waarde die in het definitieve ontwerp werkelijk is bereikt: ligging van de deellijn, lossingshoek, wand- en ribdikte, afrondingsverhoudingen en kernverhoudingen.
| Ontwerpregel | Toegepaste waarde | Richtlijn (spuitgieten van thermoplasten) | Status |
|---|---|---|---|
| Ligging van de deellijn | Vlak deelvlak aan de onderzijde van de flens | Eén vlak deelvlak, geen ondersnijdingen | Voldoet |
| Lossingshoek, alle vlakken in lossingsrichting | 0,5° | ≥ 0,5° minimaal (gepolijst); 1–2° gangbaar | Voldoet, ondergrens |
| Nominale wanddikte | 2,0 mm | ≈ 1–4 mm gangbaar | Voldoet |
| Verhouding ribdikte/wanddikte | 0,6 × wand (1,2 / 2,0 mm) | 0,5–0,75 × wand | Voldoet |
| Verhouding inwendige afronding/wanddikte | R2 / 2,0 mm = 1,0× wand | ≥ 0,5× wand minimaal, 0,75× bij voorkeur | Voldoet, conservatief |
| Uitwendig = inwendig + wand (regel voor constante wanddikte) | R4,00 = R2 + 2,0 mm, exact | Buiten = binnen + wand | Voldoet |
| Plaatselijke dikteverhouding flens/wand | 5,5 / 2,0 = 2,75 : 1 | ≤ ≈ 2–3 : 1 aanbevolen maximum | Voldoet, nabij bovengrens |
| L/D-verhouding van de kern (inwendige holte van de mof) | L/D ≈ 27,15 / 35,25 ≈ 0,77 : 1 | ≤ 4–5 : 1, niet-ondersteunde kern | Voldoet, conservatief |
| Inspringende delen / ondersnijdingen | Niet aanwezig | Niet toegestaan zonder schuiven in de matrijs | Voldoet |
Door het ontwerp voorkomen defecten
Elke in de methode toegepaste regel beperkt direct een of meer goed gedocumenteerde spuitgietfouten.
- De ribben van 0,6× de wanddikte en de afrondingen met constante wanddikte zorgen voor een gelijkmatige toevoer van materiaal naar de wand, zodat inzakplekken worden vermeden. De massieve flens van 5,5 mm voldoet met een dikteverhouding van 2,75:1, maar blijft de dikste doorsnede met het grootste restrisico op inzakplekken; een controle bij de eerste producten verdient aanbeveling.
- De indeling met vier ribben op 90° en de vierkante, viervoudig symmetrische flens houden de krimp rond de as van de mof in evenwicht en gaan kromtrekken tegen, al koelt en krimpt de dikke flens nog altijd trager dan de wand.
- De wand van 2,0 mm en de ribben van 1,2 mm liggen bij de korte vloeiweg van dit onderdeel binnen het normale vulvermogen, zodat onvolledig gevulde delen worden vermeden; de ribben over de volle diepte moeten echter met een vloeisimulatie worden gecontroleerd voordat de matrijs wordt gemaakt.
- De lossing van 0,5° op elk vlak in lossingsrichting laat het onderdeel schoon lossen zonder sleepsporen van de uitstoters of spanningswitting, al is dit een minimumwaarde die een goed gepolijste matrijs vereist.
- Een centraal geplaatst aanspuitpunt splitst de stroming symmetrisch rond de bus en voegt haar weer samen, zodat een eventuele vloeilijn niet op de buitenwand van de mof terechtkomt.
Technisch oordeel en aanbevelingen
Naast de toetsing aan de regels laat de review zien waar het ontwerp marge heeft en waar nog vervolgwerk nodig is.
-
Aandachtspunt
Flensverhouding voldoet, nabij bovengrens
De massieve flens van 5,5 mm heeft een dikteverhouding van 2,75:1 ten opzichte van de wand van 2,0 mm. Dat voldoet aan de richtlijn van 2–3:1, maar ligt dicht bij de bovengrens; de flens blijft daardoor de traagst afkoelende doorsnede met het grootste risico op inzakplekken. Een controle van het bovenvlak van de flens bij de eerste producten wordt aanbevolen om te bevestigen dat het uiterlijk aanvaardbaar is.
-
Een vloeisimulatie zou vulling en kromtrekken bevestigen
De regels voor ribdikte, afrondingen en wanddikte zijn hier kwalitatieve toetsingen aan ontwerprichtlijnen. Een simulatie van vullen, nadruk en kromtrekken zou numeriek bevestigen dat de ribben volledig worden gevuld en de hierboven genoemde risico’s kwantificeren, vooral bij de dunne, diepe ribben.
-
Lossing ligt op de ondergrens van de richtlijn
De lossing van 0,5° op elk vlak in lossingsrichting ligt aan de onderkant van het gangbare bereik. Werkbaar met een goed gepolijste matrijs, maar opnieuw te beoordelen als later een textuur of gestraalde afwerking wordt toegevoegd.
-
Materiaalkwaliteit toetsen aan de bedrijfsbelastingen
De tekening van het definitieve ontwerp schrijft ABS voor, met een onderdeelmassa van 20,12 g, vanwege het ruime procesvenster en de voorspelbare maatvoering. POM of PA66 met 30% glasvezel blijven opties als een lager- of slijtagefunctie, of een hogere mechanische of thermische belasting wordt bevestigd, maar niet als directe vervangers: POM krimpt ruwweg drie tot vier keer zoveel als ABS, en PA66 met glasvezel krimpt in en dwars op de stroomrichting verschillend, zodat de matrijsholte voor beide zou moeten worden aangepast.
Technische details
Volledige materiaal- en ontwerpgegevens voor wie zich verder wil verdiepen.
Materiaalkeuze Sterkte, stijfheid, rek, warmtebestendigheid en krimp van de drie materialen
Materiaalkeuze
De tekening van het definitieve ontwerp schrijft ABS voor als spuitgietmateriaal en vermeldt een onderdeelmassa van 20,12 g. Het ruime procesvenster en de voorspelbare maatvoering bij de dunne wand van de uitgeholde bus bevestigen dat dit een passende keuze is; hieronder volgt een vergelijking met twee hoogwaardiger alternatieven.
| Eigenschap | ABS | POM (acetaalhomopolymeer) | PA66, 30% glasvezel |
|---|---|---|---|
| Dichtheid | 1,03–1,07 g/cm³ | 1,41–1,42 g/cm³ | 1,36–1,38 g/cm³ |
| Treksterkte | ≈ 38–45 MPa | ≈ 62–70 MPa | ≈ 150–180 MPa (droog) |
| Elasticiteitsmodulus (trek) | ≈ 2,1–2,6 GPa | ≈ 2,8–3,2 GPa | ≈ 8–10 GPa |
| Breukrek | ≈ 15–30% | ≈ 25–75% | ≈ 2–4% (droog) |
| Vormvastheidstemperatuur bij 1,8 MPa | ≈ 88–98°C | ≈ 100–110°C | ≈ 245–255°C |
| Gangbare krimp in de matrijs | ≈ 0,4–0,7% | ≈ 1,8–2,5% | ≈ 0,3–0,6% (anisotroop) |
| Kenmerkende eigenschap | Ruim procesvenster, goede balans tussen stijfheid en slagvastheid | Lage wrijving, geschikt voor lagers en klikverbindingen | Hoogste sterkte, stijfheid en warmtebestendigheid; hygroscopisch |
Methode en ontwerpevolutie De vijf ontwerpstappen, en hoe elk kenmerk veranderde van ruw ontwerp tot definitief ontwerp
Methode
Vijf ontwerpstappen, in volgorde toegepast, maken van het massieve ruwe ontwerp een spuitgietklare geometrie: keuze van de deellijn, wanddikte en uitholling, lossingshoek, ribontwerp en het aanbrengen van afrondingen.
Ribregel: rib = 0,6 × wand | afronding (buiten) = afronding (binnen) + wand | kern L/D ≤ 4–5 : 1
- Deellijn aan de onderzijde van de flens, zodat de matrijs zich in een kern en een holte splitst die langs één vlak deelvlak scheiden, zonder ondersnijdingen of inspringende delen in het model.
- Bus/mof van een massieve doorsnede uitgehold tot een gelijkmatige wand van 2,0 mm, dun genoeg om gelijkmatig af te koelen en het risico op inzakplekken, holtes en kromtrekken laag te houden.
- Een lossing van 0,5° op elk vlak in lossingsrichting, aan de onderkant van het gangbare richtlijnbereik van 0,5°–2° en afhankelijk van een goed gepolijste matrijs.
- Vier ribben op onderlinge afstanden van 90°, elk 1,2 mm dik (0,6× de wand), verstijven de uitgeholde wand tegen buiging zonder het risico op inzakplekken van een dikkere doorsnede.
- Elke scherpe rand en inwendige hoek vervangen door een afronding, waarbij het radiuspaar binnen/buiten van de bus (R2 / R4,00) de wanddikte in de bocht constant houdt.
Ontwerpevolutie
Elk kenmerk van het massieve eerste ontwerp is op weg naar het definitieve ontwerp aangepast voor spuitgieten; hieronder per kenmerk samengevat.
| Kenmerk | Eerste ontwerp | Definitief ontwerp |
|---|---|---|
| Wand van bus / mof | Massieve doorsnede, niet uitgehold | Uitgehold, gelijkmatige wand van 2,0 mm |
| Inwendige ribben | Geen | 4 ribben op 90°, 1,2 mm dik |
| Lossing | Geen; verticale vlakken zonder lossing | 0,5° per zijde, alle vlakken in lossingsrichting |
| Hoeken / randen | Overal scherp | Afgerond, reeks R0,5–R12,0 |
| Montageflens | 60 × 60 mm, scherpe hoeken | 64 × 64 mm, hoekafronding R10, massief 5,5 mm |
| Hoogte bus / mof | ≈ 35,1 mm, massief | 27,15 mm, uitgehold |
| Buitendiameter cilinder bus / mof | Ø34,81 mm | Ø39,25 mm |
| Gereedheid voor productie | Alleen concept- of omhullend model | Spuitgietklaar, voldoet volledig aan de toepasselijke DFM-IM-regels |