
Sensorbeugel: ontwerp voor verspanen
Een aluminium sensorbeugel moest op een standaard 3-assige CNC-freesmachine in zo weinig mogelijk opspanningen te maken zijn: het ontwerp heeft er maar twee nodig en voldoet aan 7 van de 8 gepubliceerde ontwerpregels voor verspanen. De achtste, een ontbrekende hoekradius in de sensorkamer, is vóór vrijgave onderschept en vraagt alleen een tekeningcorrectie.
- Project
- Eigen casestudy
- Mijn rol
- Ontwerp, CAD, tekeningen en controles
- Software
- SolidWorks
- Proces
- 3-assig CNC-frezen (twee opspanningen), aluminium 6061‑T6
- 7/8ontwerpregels die aantoonbaar voldoen aan gepubliceerde richtlijnen voor verspanen
- 2opspanningen op een standaard 3-assige verticale freesmachine
- 40 × 34 × 10mm kamer voor de positionering van de sensor
- 420geindmassa, 6061-T6
Aangetoonde vaardigheden
Aanpak
Een ruw aluminium blok methodisch beoordelen op verspaanbaarheid en vaststellen dat de geometrie aan de gepubliceerde DFMach-richtlijnen voldoet, nog voordat er een CNC-programmeur aan te pas komt.
-
Uitgangspunt: het ruwe materiaal
SolidWorks
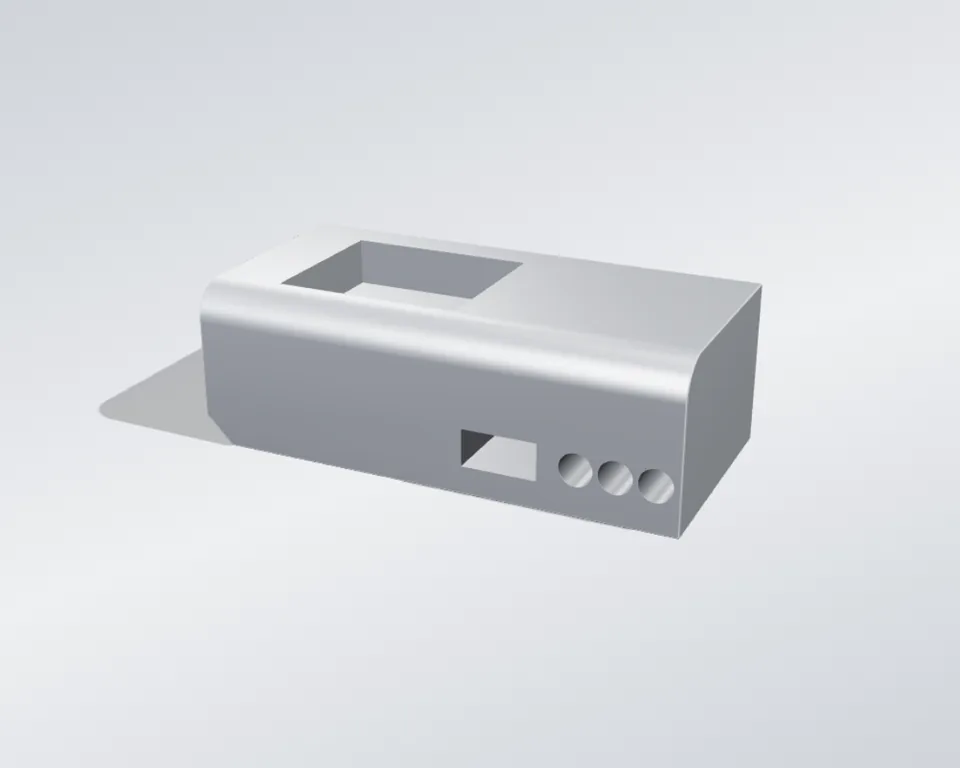
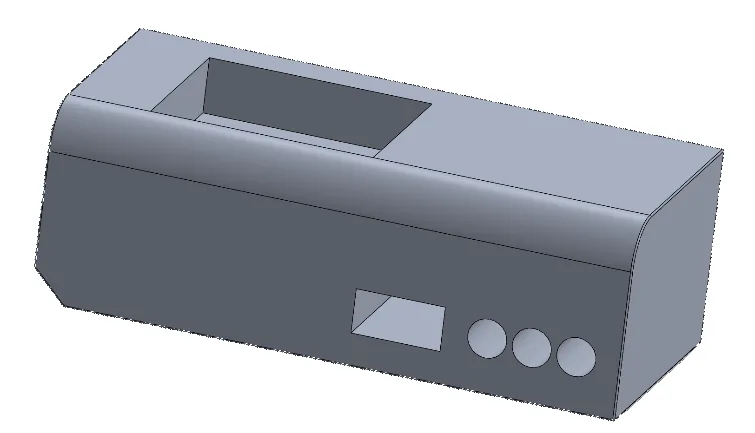
Een compact rechthoekig aluminium blok, bewerkt voor een nauwkeurige kamer om de sensor te positioneren, een inwendige kabeldoorvoer, een patroon van drie bevestigingsgaten, een invoerafschuining en een randafronding tegen spanningspieken. Typerend voor toepassingen in fabrieksautomatisering en machinebouw, waar een sensor een vaste, reproduceerbare positie moet aanhouden ten opzichte van een bewegend onderdeel of referentievlak.
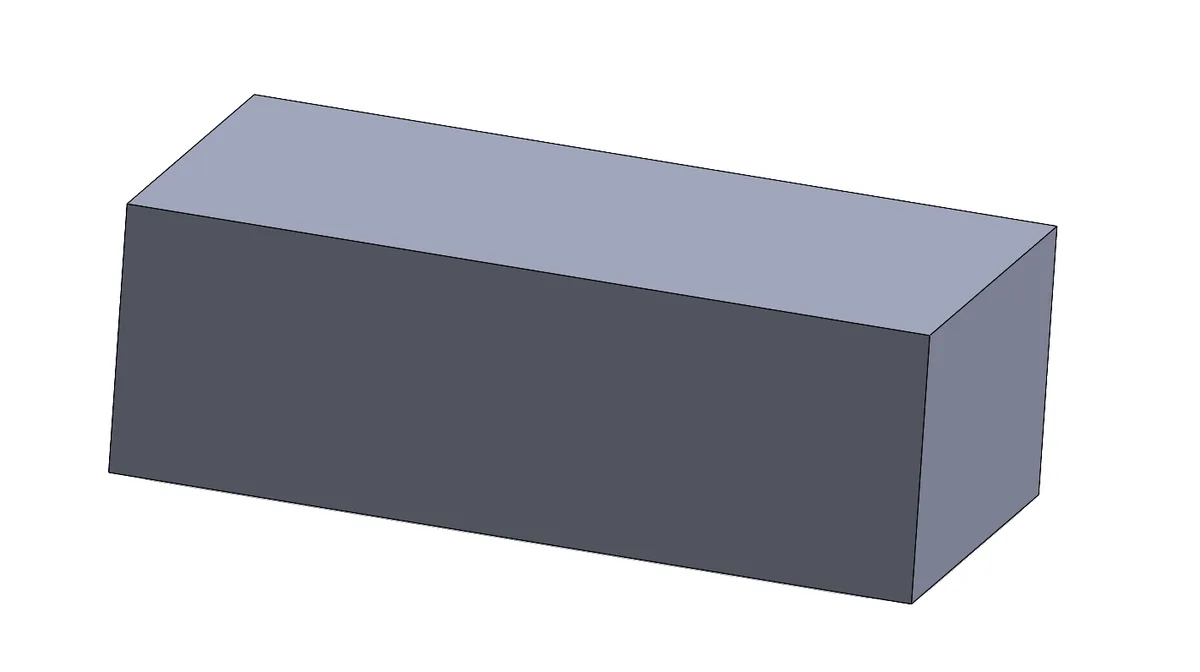
Het eerste ontwerp is het ruwe blok aluminium 6061-T6 van 105 × 50 × 35 mm: de onbewerkte omhullende van het uitgangsmateriaal.
- Omhullende van het ruwe materiaal
- 105 × 50 × 35 mm
- Kamer voor de positionering van de sensor
- 40 × 34 × 10 mm
- Patroon van bevestigingsgaten
- 3 × Ø7 mm
- Eindmassa
- 420 g, 6061-T6
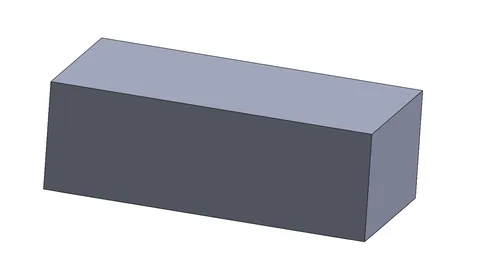
Eerste ontwerp (SolidWorks): het ruwe blok aluminium 6061-T6 van 105 × 50 × 35 mm, de onbewerkte omhullende van het uitgangsmateriaal. 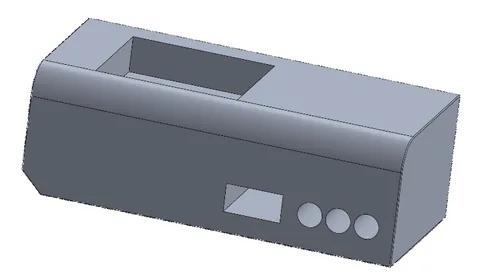
Isometrisch CAD-aanzicht van het definitieve ontwerp (SolidWorks): sensorkamer, kabelsleuf, bevestigingsgaten, afschuining en afronding zoals bewerkt. -
Keuze van de legering
Materiaalkeuze
Als referentielegering heb ik aluminium 6061-T6 gekozen vanwege de goede verspaanbaarheid, de corrosiebestendigheid en de maatvastheid in de leveringstoestand, en deze vergeleken met twee andere kneedlegeringen van aluminium: 2011-T3 en 7075-T6.
6061-T6 is mede gekozen vanwege de korte, goed brekende spanen en de lage snijkrachten, wat de cyclustijd en de gereedschapsslijtage verlaagt ten opzichte van een taaiere legering.
- Legering
- 6061-T6
- Vloeigrens (trek)
- ≈ 255–276 MPa
- Dichtheid
- 2,70 g/cm³
- Verspaanbaarheidsindex*
- ≈ 50%
Vergeleken legeringen Legering Vloeigrens Verspaanbaarheidsindex* 6061-T6 (gekozen) ≈ 255–276 MPa ≈ 50% 2011-T3 ≈ 280–296 MPa ≈ 90% 7075-T6 ≈ 460–503 MPa ≈ 60% -
De opspanningen plannen
SolidWorks
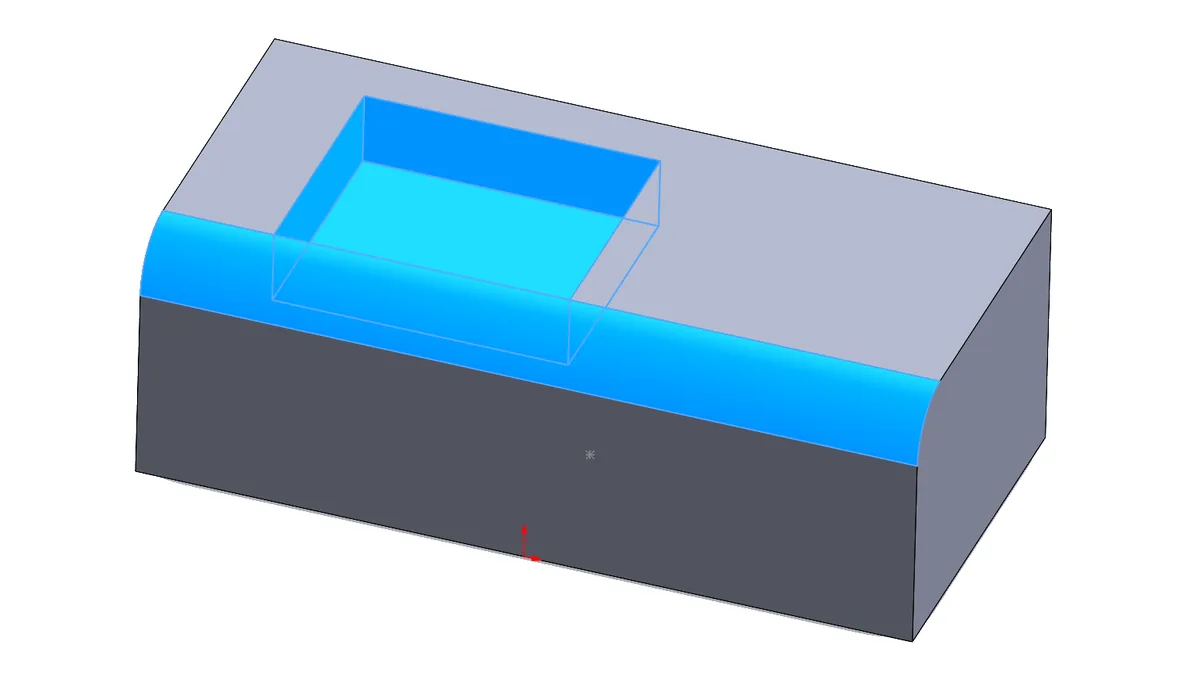
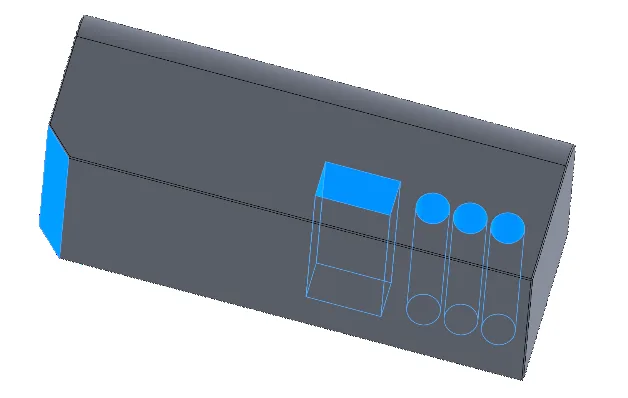
Het onderdeel heeft nergens ondersnijdingen, inwendige holtes of dubbelgekromde vlakken, zodat elk kenmerk met een standaardgereedschap van buiten het blok kan worden gefreesd. Er zijn slechts twee opspanningen: in opspanning 1 (bovenvlak) worden de kamer en de afronding aan de bovenrand gefreesd; in opspanning 2 (kopvlak, één keer opnieuw opspannen) de gaten, de sleuf en de afschuining. Dat ligt ruim binnen de richtlijn van hooguit drie opspanningen.
Elk kenmerk is bereikbaar met een standaard 3-assige verticale freesmachine en standaardgereedschap: vingerfrezen, een spiraalboor en een afschuinfrees, zonder lange of schuine gereedschappen.
- Opspanning 1, bovenvlak
- Kamer, afronding R8 aan de achterbovenrand
- Opspanning 2, kopvlak
- Gaten, kabelsleuf, afschuining
- Gereedschap
- Vingerfrezen, spiraalboor, afschuinfrees
- Opspanningen
- 2 (≤ 3 bij voorkeur)
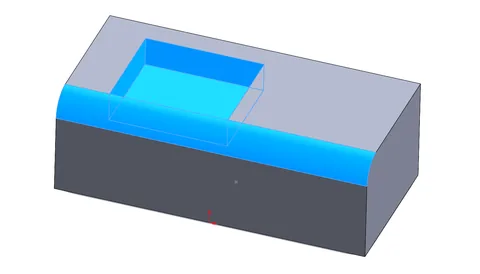
Materiaalafname in opspanning 1 (SolidWorks): de afronding R8 aan de achterbovenrand en de sensorkamer van 40 × 34 × 10 mm, gemarkeerd. 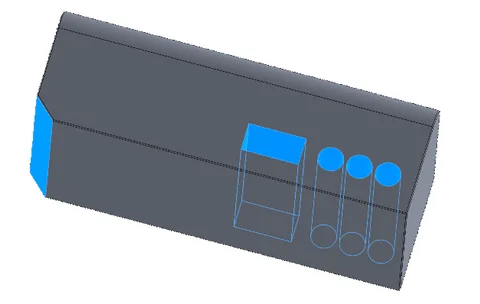
Materiaalafname in opspanning 2 (SolidWorks), van onderen gezien: de invoerafschuining, de kabelsleuf en het patroon van bevestigingsgaten, gemarkeerd. -
Tekenen en de toleranties van de kamer vastleggen
SolidWorks-tekeningen
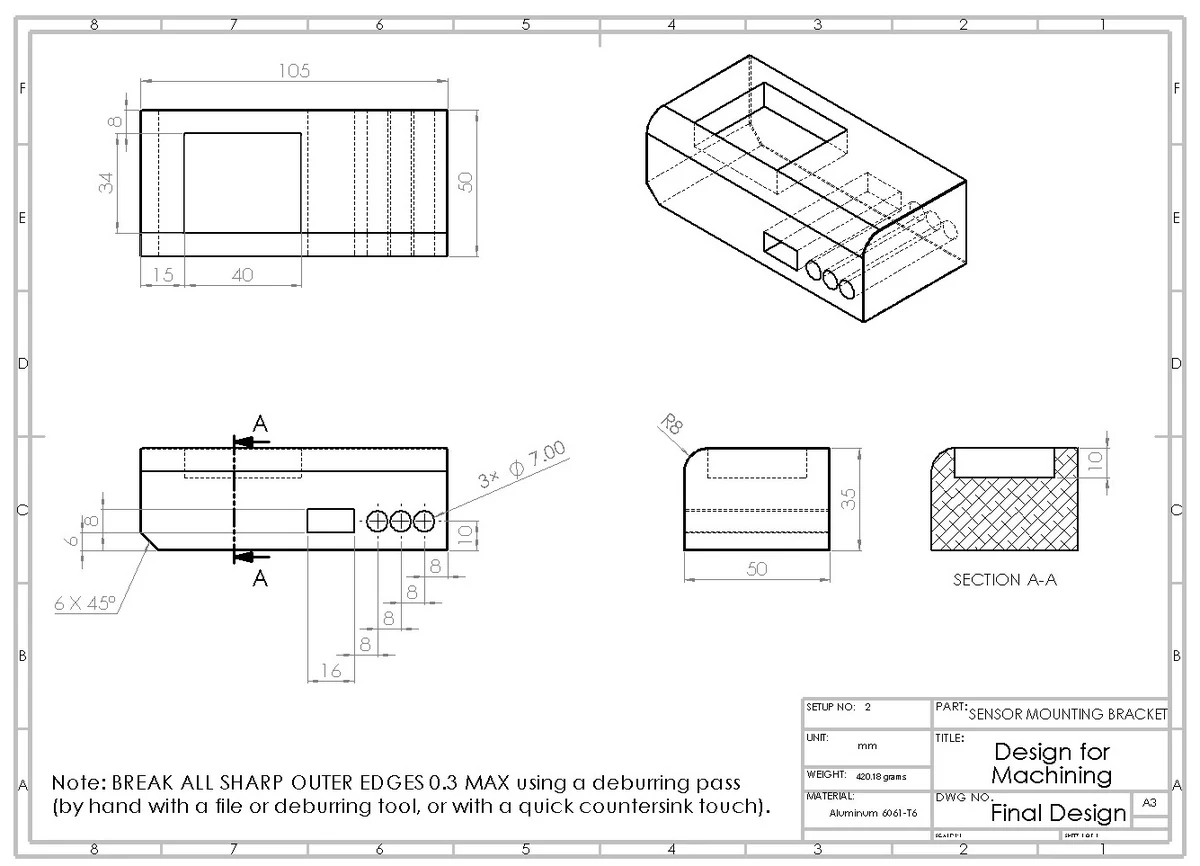
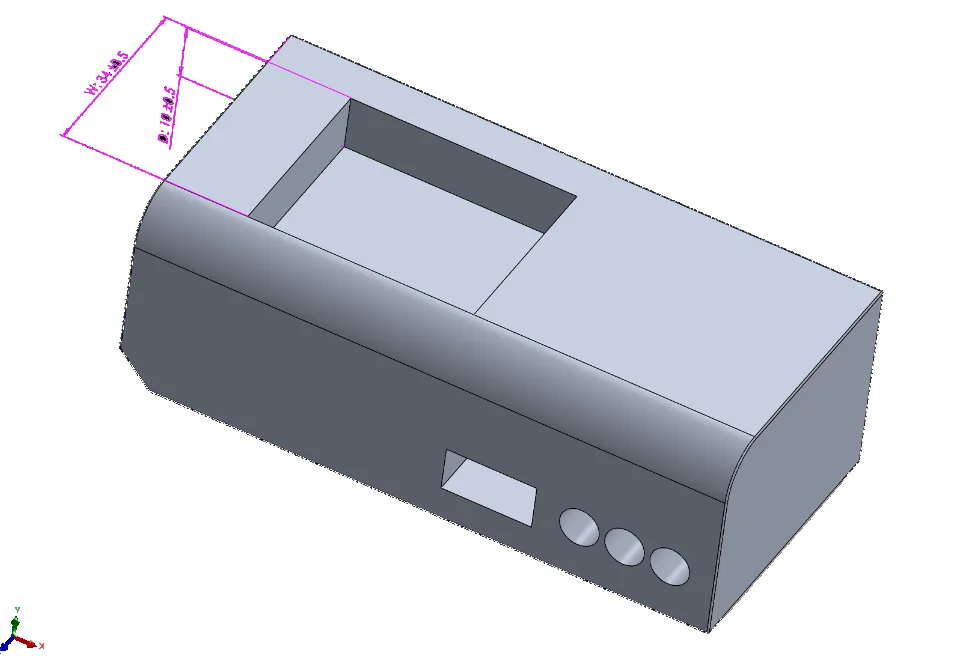
Ik heb de productietekening van het definitieve ontwerp gemaakt (blad opspanning 2 / definitief ontwerp, schaal 1:1). Daarop liggen de kritieke kenmerken van de sensorkamer vast, breedte W = 34 ± 0,5 mm en diepte D = 10 ± 0,5 mm, en een randbreuk van maximaal 0,3 mm.
Elk kenmerk van het ruwe blok uit het eerste ontwerp is op weg naar het definitieve ontwerp in een van twee opspanningen gefreesd.
- Breedte van de kamer W
- 34 ± 0,5 mm
- Diepte van de kamer D
- 10 ± 0,5 mm
- Randbreuk
- max. 0,3 mm
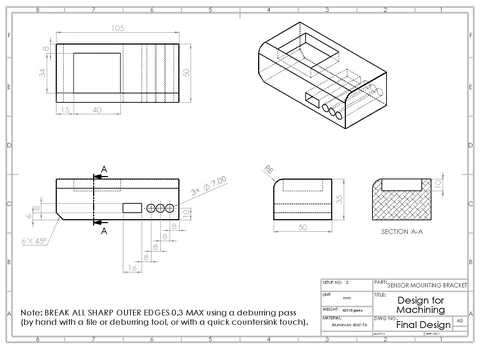
Productietekening van het definitieve ontwerp (SolidWorks), blad opspanning 2 / definitief ontwerp, schaal 1:1. Selecteer om te vergroten. 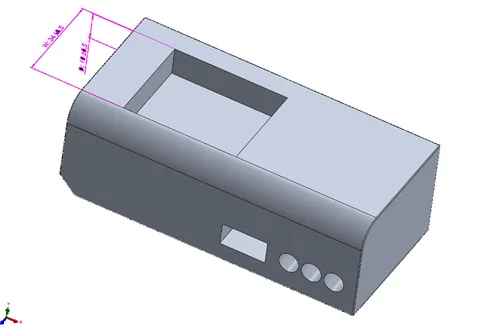
Kritieke kenmerken van de sensorkamer: breedte W = 34 ± 0,5 mm en diepte D = 10 ± 0,5 mm. Selecteer om te vergroten.
Controle van het ontwerp
De geometrie van het definitieve ontwerp voldoet op zeven van de acht toegepaste regels aan de gepubliceerde ontwerprichtlijnen voor verspanen (Boothroyd, Dewhurst & Knight; Bralla, Design for Manufacturability Handbook); de inwendige hoekradius van de sensorkamer is het enige open punt.
7/8
ontwerpregels die aantoonbaar voldoen aan gepubliceerde richtlijnen voor verspanen
Elke in de methode toegepaste regel wordt hier getoetst aan een gangbaar richtlijnbereik en aan de waarde die in het definitieve ontwerp werkelijk is bereikt: aantal opspanningen, eenvoud van de geometrie, verhoudingen van de kamer, wanddikte, randafstand en de aanduiding van randbreuken.
| Ontwerpregel | Toegepaste waarde | Richtlijn | Status |
|---|---|---|---|
| Aantal opspanningen | 2 | ≤ 3 bij voorkeur voor prismatische onderdelen | Voldoet, gunstig |
| Eenvoud van de geometrie (geen ondersnijdingen, holtes, dubbelgekromde vlakken) | Niet aanwezig | Geen van deze kenmerken aanwezig | Voldoet |
| Verhouding diepte/breedte van de kamer, D/W | 10 / 34 ≈ 1 : 3,4 (0,29) | D ≤ 3–4 × W gangbaar | Voldoet, conservatief |
| Inwendige hoekradius van de kamer | Niet gemaatvoerd op de tekening | Moet gelijk zijn aan of groter dan de radius van de nabewerkingsfrees, doorgaans ≥ R2–R3 | Actie vereist |
| Minimale wand- / randdikte | 15 mm minimaal | ≳ 3 mm voor aluminium, buiten het krachtenpad | Voldoet |
| Randafstand bevestigingsgaten | 8 mm hart-rand, ≈ 4,5 mm wand | ≥ 1–1,5 × de gatdiameter (≈ 7–10,5 mm) | Voldoet |
| Aanduiding randbreuk / ontbramen | max. 0,3 mm voorgeschreven | Expliciete min./max.-waarde, volgens ISO 13715 | Voldoet |
| Niet-functionele randafronding (hanteren / spanningsverlaging) | R8 op de achterbovenrand | Optioneel, aanbevolen op randen die vaak worden vastgepakt | Voldoet, conservatief |
Bewerkingsproblemen die het ontwerp voorkomt
Elke in de methode toegepaste regel beheerst direct een of meer bekende risico’s bij het verspanen.
- Met D/W ≈ 0,29 blijft de verhouding lengte/diameter van de frees klein, ruim binnen het stabiele gebied wat betreft doorbuiging en trillingen van het gereedschap, ook bij een nabewerkingsfrees met een bescheiden diameter.
- Er is maar één keer opnieuw opspannen nodig; opspanning 2 moet worden uitgelijnd op de in opspanning 1 bewerkte vlakken in plaats van op de gezaagde vlakken van het ruwe materiaal, zodat de opeenstapeling van referentiefouten tussen beide groepen kenmerken klein blijft.
- De hart-randafstand van 8 mm bij het derde bevestigingsgat (≈ 4,5 mm resterende wand) voldoet aan het minimum van 1× de gatdiameter, al ligt die onder de voorkeurswaarde van 1,5×; uitbreken bij het boren en afbrokkelen van de rand in gebruik worden daarom niet verwacht.
- De kabelsleuf en alle drie bevestigingsgaten zijn doorgaand; de eis van maximaal 0,3 mm randbreuk verwijdert de bramen die daarbij ontstaan voordat ze de sensorkabel kunnen beschadigen of de hand van een monteur kunnen verwonden.
- De conservatieve verhouding diepte/breedte van de kamer voorkomt dat spanen zich tegen het gereedschap en de afgewerkte wanden ophopen, al moet het CAM-programma bij de nabewerkingsgang nog steeds de zijdelingse aanzet en het afvoeren met koelmiddel of perslucht vastleggen.
Technisch oordeel en aanbevelingen
Naast de toetsing aan de regels laat de review zien waar het ontwerp marge heeft en waar nog vervolgwerk nodig is.
-
Aandachtspunt
De sensorkamer heeft een maataanduiding voor de inwendige hoekradius nodig
Een roterende vingerfrees kan geen echte inwendige hoek met radius nul maken, maar de kamer van 40 × 34 mm heeft op de beoordeelde tekening geen expliciete maat voor de hoekradius. Een expliciete aanduiding toevoegen (bijvoorbeeld R3–R5, afgestemd op de diameter van de nabewerkingsfrees die in CAM wordt gekozen) is een tekeningcorrectie van een dag, geen herontwerp, en moet vóór vrijgave zijn afgerond.
-
Het typenummer van de sensor vastleggen vóór vrijgave
De kamer van 40 × 34 × 10 mm is een voorlopige maat in ronde getallen, afgestemd op de familie van blokvormige sensorbehuizingen in het algemeen en niet op de gecertificeerde maattekening van één fabrikant. Het kiezen van een werkelijk typenummer, het controleren van de passing in de kamer en het toevoegen van de bijbehorende bevestigingsgaten staan nog open.
-
Een CAM-gereedschapsbaansimulatie zou de cyclustijd bevestigen
De regels voor opspanningen, bereikbaarheid en verhoudingen van de kamer zijn hier geometrische toetsingen aan ontwerprichtlijnen. Het programmeren en simuleren van de gereedschapsbanen zou de gereedschapskeuze, de zijdelingse aanzet en de cyclustijd voor het frezen van kamer en sleuf bevestigen.
-
Legering toetsen aan de bedrijfsbelastingen
6061-T6 is hier de referentielegering vanwege verspaanbaarheid en corrosiebestendigheid. 7075-T6 blijft een directe vervanger als een sterkte- of trillingsanalyse om extra sterktemarge vraagt, en 2011-T3 als de aantallen groeien richting productie op draaiautomaten uit staafmateriaal.
Technische details
Volledige materiaal- en ontwerpgegevens voor wie zich verder wil verdiepen.
Materiaalkeuze Sterkte, rek en verspaanbaarheid van de drie aluminium kneedlegeringen
Materiaalkeuze
Aluminium 6061-T6 is als referentielegering gekozen vanwege de verspaanbaarheid, de corrosiebestendigheid en de maatvastheid in de leveringstoestand, en hieronder vergeleken met twee andere aluminium kneedlegeringen.
| Eigenschap | 6061-T6 | 2011-T3 | 7075-T6 |
|---|---|---|---|
| Dichtheid | 2,70 g/cm³ | 2,83 g/cm³ | 2,81 g/cm³ |
| Treksterkte | ≈ 290–310 MPa | ≈ 365–380 MPa | ≈ 540–572 MPa |
| Vloeigrens (trek) | ≈ 255–276 MPa | ≈ 280–296 MPa | ≈ 460–503 MPa |
| Breukrek | ≈ 10–17% | ≈ 12–15% | ≈ 8–11% |
| Verspaanbaarheidsindex* | ≈ 50% | ≈ 90% (beste van de drie) | ≈ 60% |
| Kenmerkende eigenschap | Beste totaalbalans tussen verspaanbaarheid, corrosiebestendigheid en lasbaarheid | Automatenlegering, lagere corrosiebestendigheid, beperkt verkrijgbaar als plaat | Hoogste sterkte, lagere corrosiebestendigheid en lasbaarheid |
Methode en ontwerpevolutie De vijf ontwerpprincipes, en hoe elk kenmerk veranderde van ruw blok tot definitief ontwerp
Methode
Vijf ontwerpprincipes, in volgorde toegepast, maken van het ruwe blok een geometrie die klaar is voor verspanen: vereenvoudiging van de geometrie, zo weinig mogelijk opspanningen, bereikbaarheid en gereedschapskeuze, keuze van een goed verspaanbaar materiaal, en de verhouding diepte/breedte van de kamer.
Kamerregel: D ≤ 3–4 × W | gereedschap L/D ≤ 4–5 : 1 | opspanningen ≤ 3 bij voorkeur
- Het onderdeel heeft nergens ondersnijdingen, inwendige holtes of dubbelgekromde vlakken, zodat elk kenmerk met een standaardgereedschap van buiten het blok kan worden gefreesd.
- Slechts twee opspanningen: in opspanning 1 (bovenvlak) worden de kamer en de afronding aan de bovenrand gefreesd; in opspanning 2 (kopvlak, één keer opnieuw opspannen) de gaten, de sleuf en de afschuining, ruim binnen de richtlijn van hooguit drie opspanningen.
- Elk kenmerk is bereikbaar met een standaard 3-assige verticale freesmachine en standaardgereedschap: vingerfrezen, een spiraalboor en een afschuinfrees, zonder lange of schuine gereedschappen.
- 6061-T6 is mede gekozen vanwege de korte, goed brekende spanen en de lage snijkrachten, wat de cyclustijd en de gereedschapsslijtage verlaagt ten opzichte van een taaiere legering.
- Een diepte van 10 mm bij een breedte van 34 mm geeft D/W ≈ 0,29, ruwweg tien tot veertien keer binnen de richtlijn D ≤ 3–4 × W, zodat doorbuiging en trillingen van het gereedschap geen rol spelen.
Ontwerpevolutie
Elk kenmerk van het ruwe blok uit het eerste ontwerp is op weg naar het definitieve ontwerp in een van twee opspanningen gefreesd; hieronder per kenmerk samengevat.
| Kenmerk | Eerste ontwerp | Definitief ontwerp |
|---|---|---|
| Randen / hoeken | Overal scherp, gezaagd | Afronding R8 (achterbovenrand) + afschuining 6 × 45° (linkerkant), alle overige randen gebroken met max. 0,3 mm |
| Bovenvlak | Vlak, massief | Sensorkamer van 40 × 34 × 10 mm |
| Binnenzijde / kopvlak | Massief blok | Kabelsleuf 16 × 8 mm; 3 × bevestigingsgat Ø7 mm, steek 8 mm |
| Benodigde opspanningen | N.v.t., ruw materiaal | 2 (opspanning 1 bovenvlak; opspanning 2 kopvlak na één keer opnieuw opspannen) |
| Inwendige hoeken van de kamer | N/A | Volgen de freesradius; nog niet gemaatvoerd op de tekening |
| Gereedheid voor productie | Alleen concept / omhullende van het ruwe materiaal | Klaar voor verspanen, met één open actiepunt |