
Flensverbinding met 200 bouten van een grote raketstraalpijp
De flens met 200 bouten tussen twee schalen van een grote raketstraalpijp moet dicht blijven onder druk en hitte: hij opent slechts 0,13 mm, en de bouten worden belast tot ongeveer de helft van hun vloeigrens. Geometrie gereconstrueerd uit foto’s, belastingen en voorspanning afgeleid, en daarna een niet-lineaire contact-FEA, gecontroleerd met vier onafhankelijke handberekeningen.
- Project
- Casestudy, Cornell University (onlinecursus)
- Mijn rol
- CAD, tekeningen, FEA en handberekeningen
- Software
- SolidWorks, Ansys Mechanical
- Methode
- Niet-lineaire contact-FEA (boutverbinding)
- 0,13mmmaximale plaatselijke flensspleet onder druk en thermische belasting
- 410–480MPagemiddelde spanning in de boutschacht, onder de vloeigrens van A-286 (889 MPa bij 371°C)
- 200boutverbindingen op de flens
- 4onafhankelijke handberekeningen naast het FEA-model
Aangetoonde vaardigheden
Aanpak
Het middelste en het onderste deel van een grote, regeneratief gekoelde raketstraalpijp zijn verbonden met een flens met 200 bouten. Het doel was te controleren dat deze verbinding haar boutspanning en haar afdichtspleet binnen een aanvaardbare marge houdt onder boutvoorspanning, inwendige druk en een grote temperatuurstijging, en het CAD- en FEA-model zo op te bouwen dat elke stap kon worden gecontroleerd.
-
De geometrie reconstrueren
SolidWorks
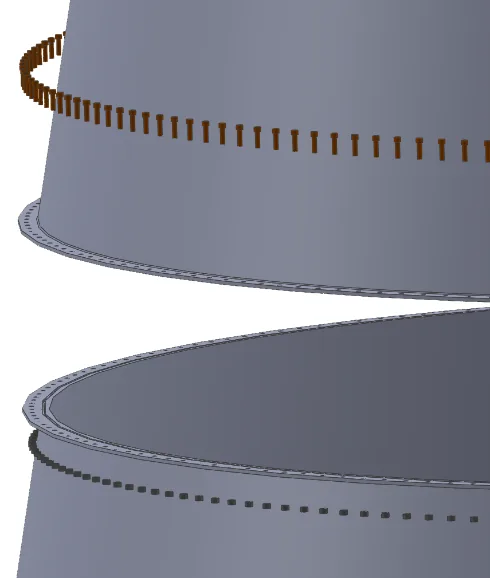
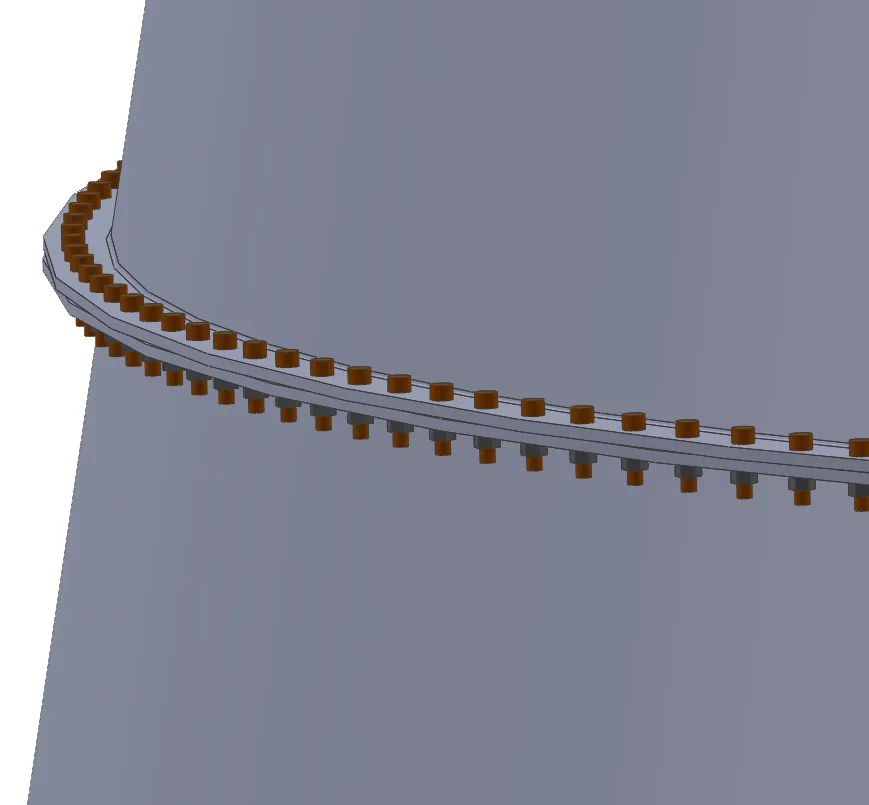
De verbinding koppelt het middelste en het onderste straalpijpdeel met 200 identieke boutverbindingen op een hoeksteek van 1,8°. Er is geen originele technische tekening van deze hardware openbaar; de geometrie is daarom in SolidWorks gereconstrueerd uit een maatopname op basis van foto’s, gekalibreerd op de enige gepubliceerde maat (de uitlaatdiameter van de straalpijp) en daarna verfijnd tijdens het gedetailleerd modelleren.
- Boutverbindingen
- 200 op de flens
- Volumelichamen
- 4: twee schalen, bout, moer
- Totale gemodelleerde massa
- 3.623 kg
- Hoeksteek
- 1,8° tussen de bouten
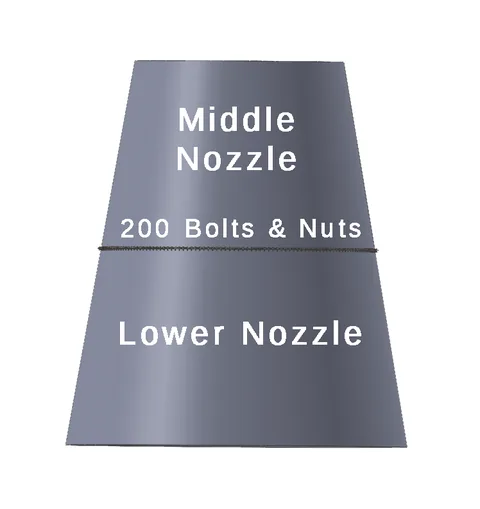
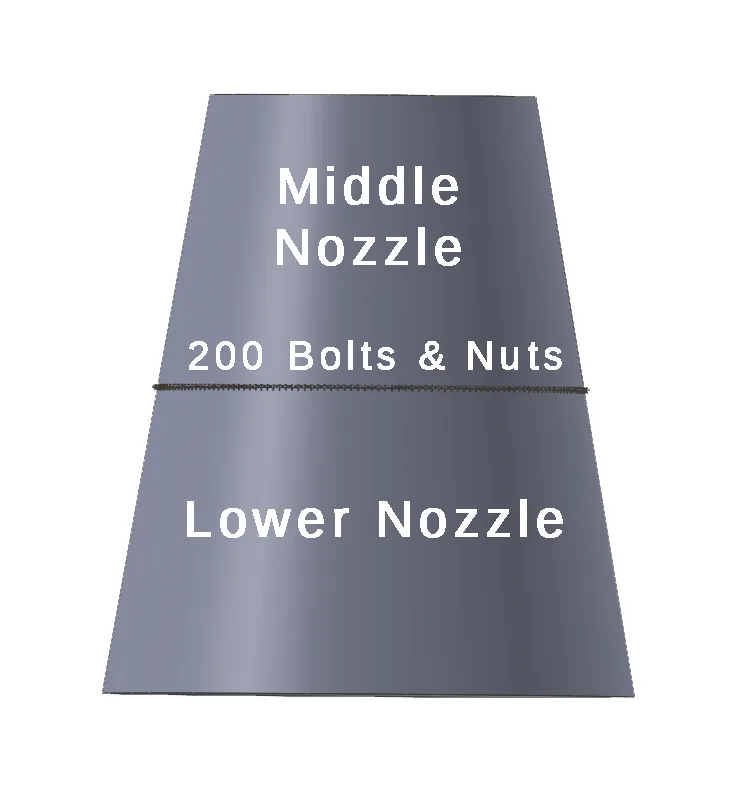
Middelste en onderste straalpijpdeel, verbonden door de flens met 200 bouten. 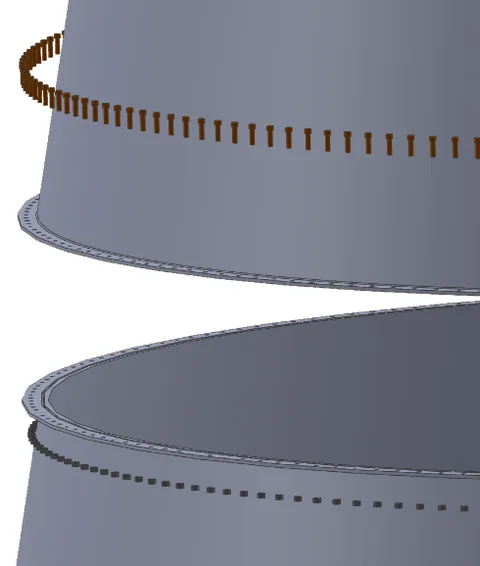
Boutrij langs de flens, aanzicht. 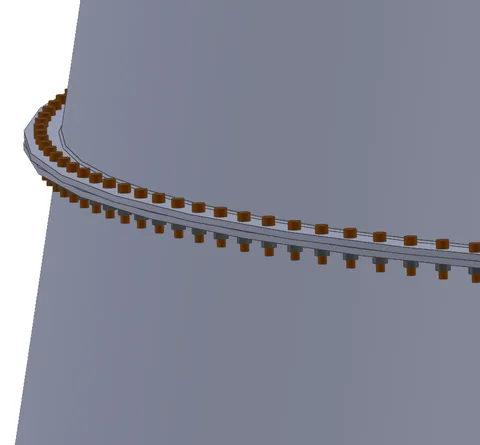
Detail van de boutrij, samen met de kalibratie op de uitlaatdiameter gebruikt om boutafstand en aantal vast te leggen. -
Vastleggen in tekeningen
SolidWorks-tekeningen
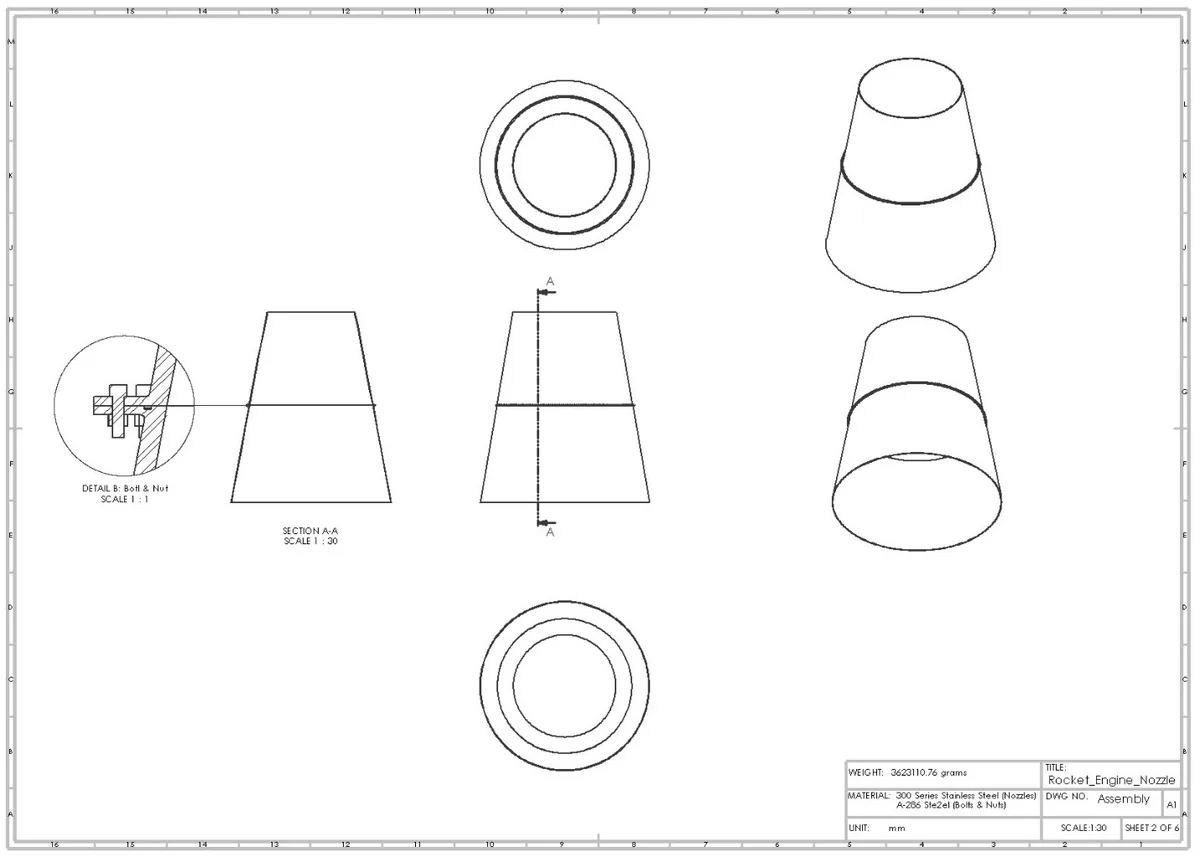
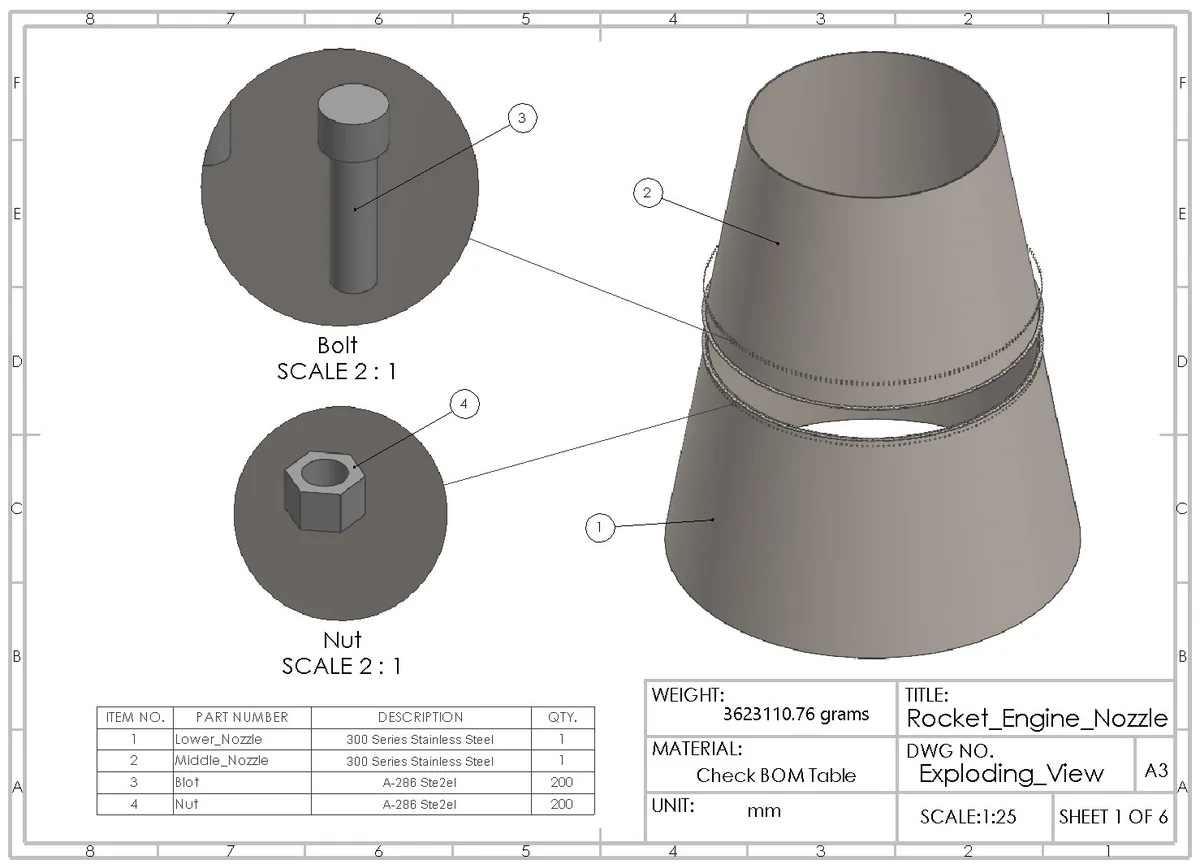
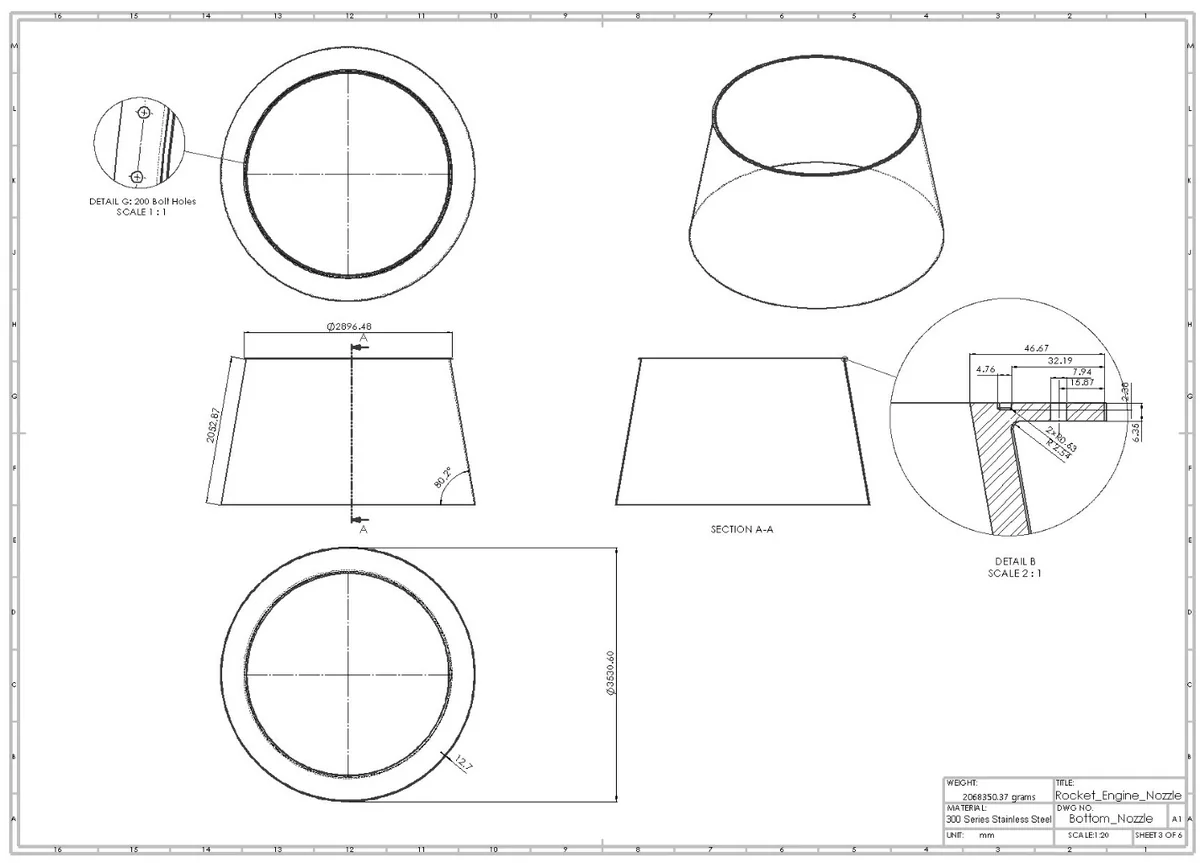
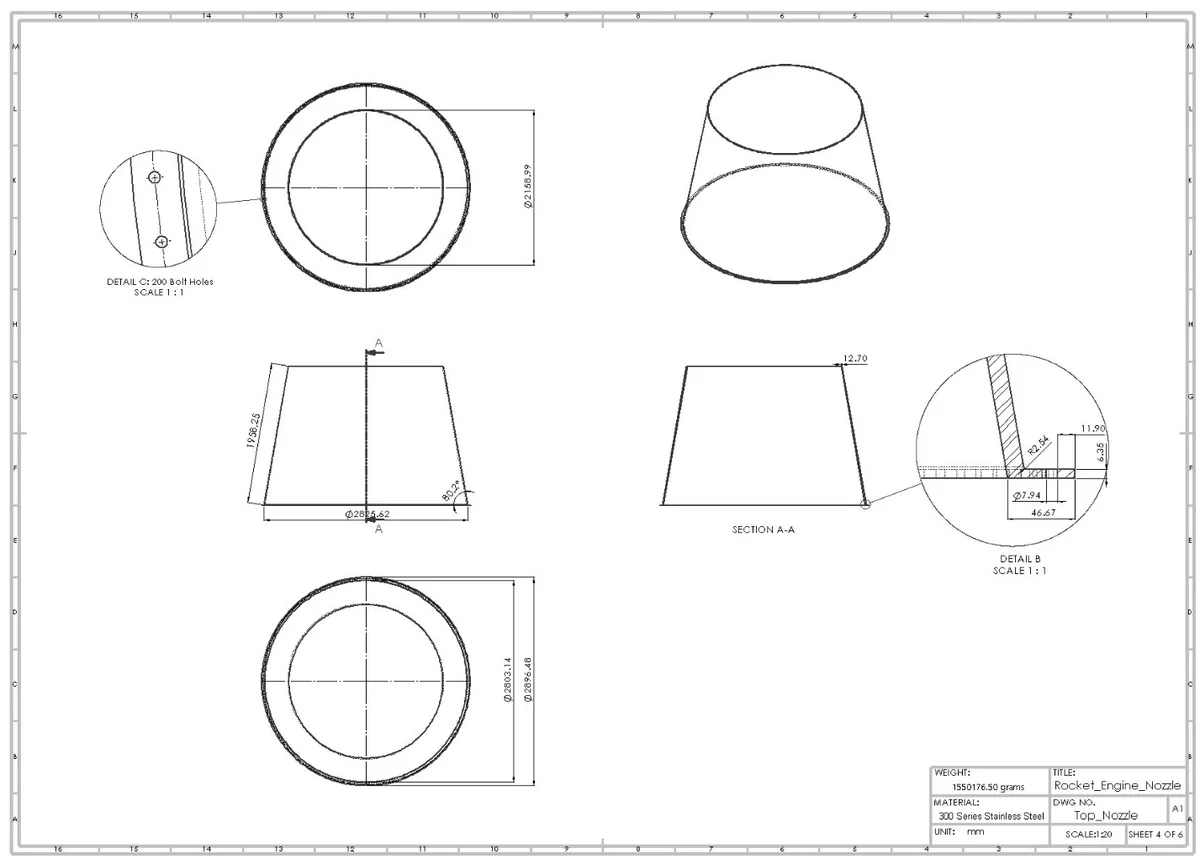
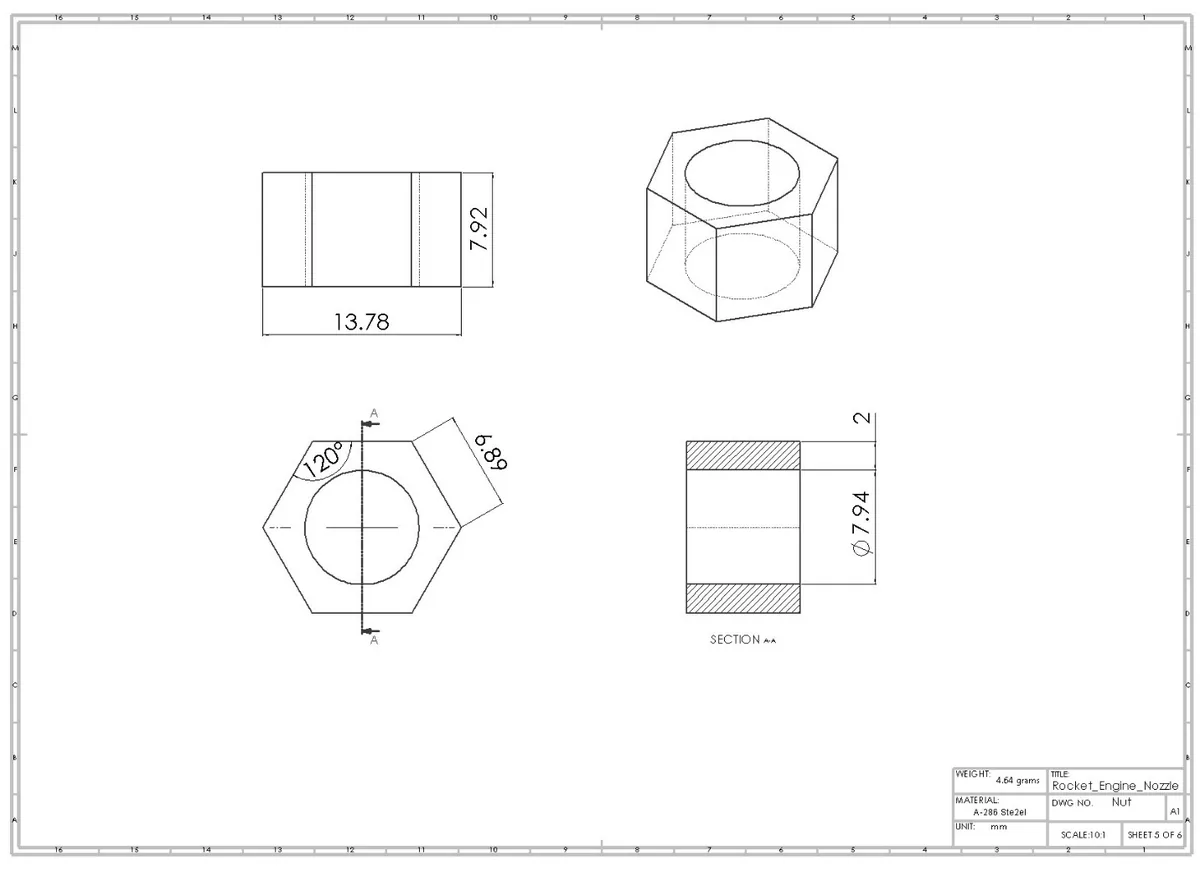
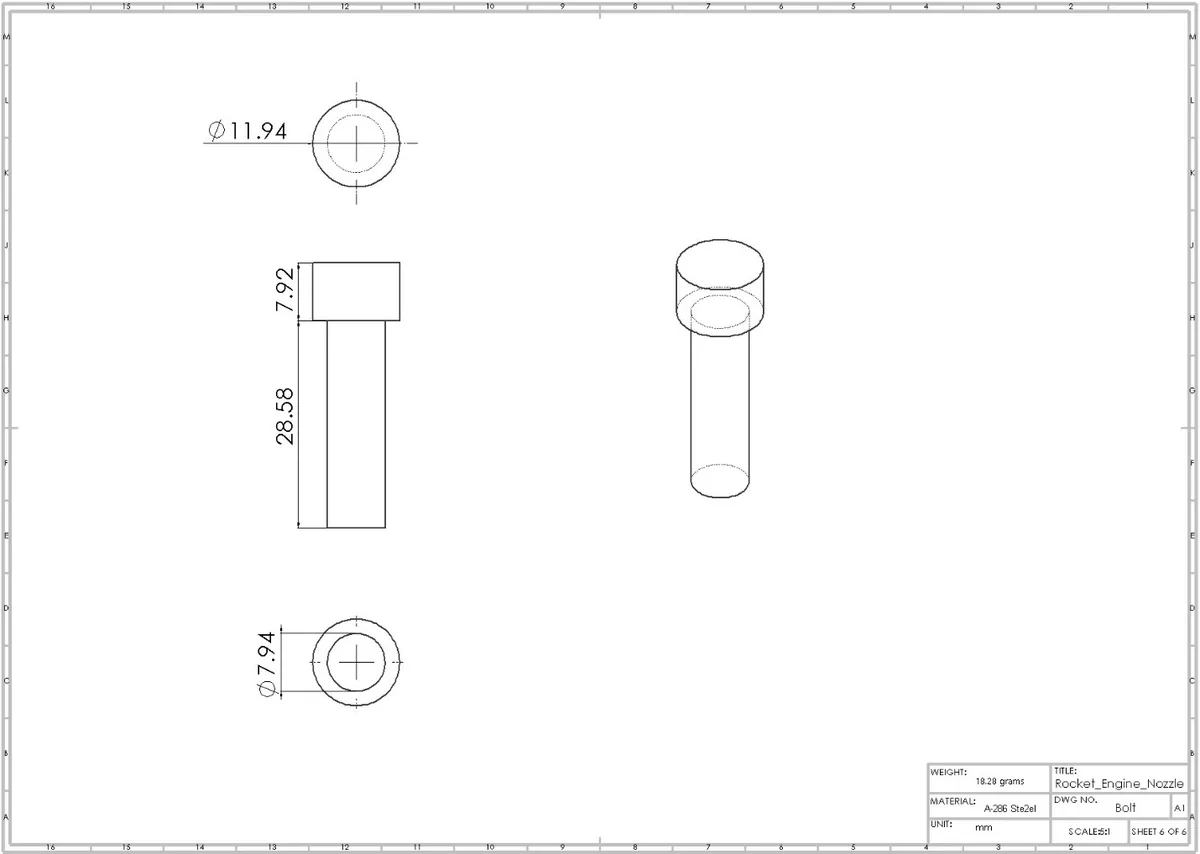
Zes tekenbladen leggen de vrijgegeven geometrie vast: een explosietekening met stuklijst, een volledige doorsnede van de samenstelling met detail van bout en moer, en vier tekeningen van afzonderlijke onderdelen, alle in millimeters gemaatvoerd. Selecteer een blad om het op volledige resolutie te openen.
- Bout
- A-286, NAS1351 Dash-5, Ø7,94 × 28,58 mm
- Moer
- A-286, sleutelwijdte 13,78 mm
- Flens
- Ø2.896,48 / Ø2.825,62 mm, 12,70 mm dik
- Uitlaat van de straalpijp
- Ø3.530,60 mm buiten
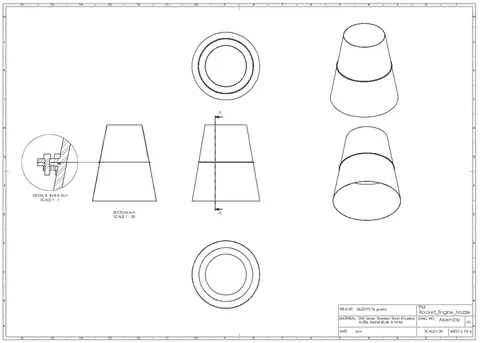
Doorsnede en detail van de samenstelling, blad 2 van 6. Selecteer om te vergroten. 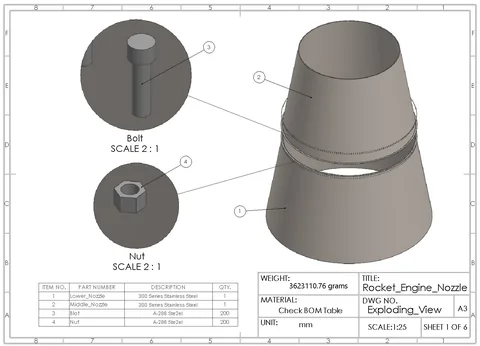
Explosietekening en stuklijst, blad 1 van 6. Selecteer om te vergroten. 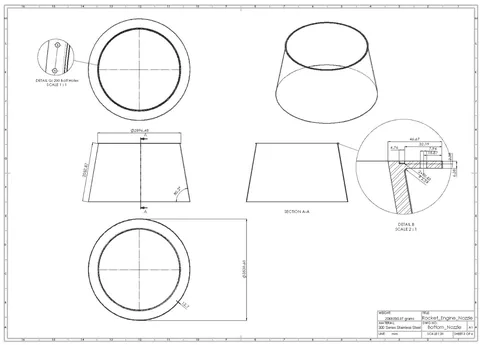
Onderste straalpijpdeel, blad 3 van 6. Selecteer om te vergroten. 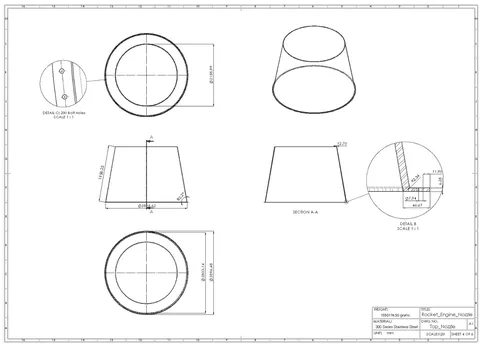
Middelste straalpijpdeel, blad 4 van 6. Selecteer om te vergroten. 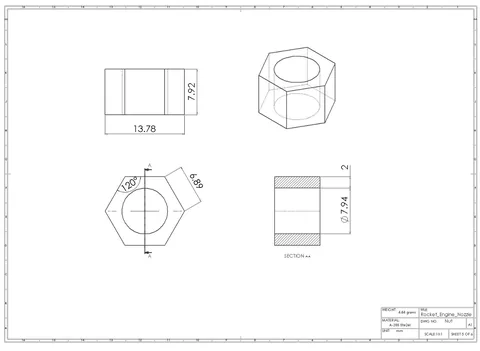
Moer, blad 5 van 6. Selecteer om te vergroten. 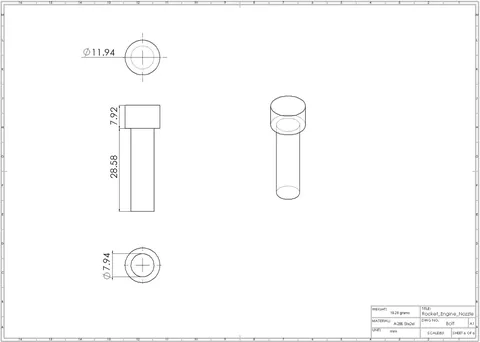
Bout, blad 6 van 6. Selecteer om te vergroten. -
De materialen kiezen
Materiaalkeuze
Twee materialen zijn uit het referentieontwerp overgenomen: austenitisch roestvast staal uit de 300-serie voor de straalpijpschalen en de ijzer-nikkelsuperlegering A-286 voor de bouten en moeren. Beide zijn gangbare keuzes voor hardware van regeneratief gekoelde straalpijpen, en de combinatie houdt de uitzettingscoëfficiënten dicht bij elkaar, wat beperkt hoeveel klemvoorspanning de verbinding verliest bij opwarming.
- Schalen
- Roestvast staal, 300-serie
- Bouten en moeren
- Superlegering A-286
- Vloeigrens A-286 bij 371°C
- 889,4 MPa
- Uitzetting bij 371°C
- 1,80 / 1,71 ×10⁻⁵/°C
Materiaaleigenschappen bij 21°C en 371°C Eigenschap RVS 300-serie bij 21°C RVS 300-serie bij 371°C A-286 @ 21°C A-286 @ 371°C Vloeigrens (MPa) 206,8 126,2 1.034,2 889,4 Treksterkte (MPa) 517,1 352,7 1.241,1 1.092,1 Elasticiteitsmodulus (GPa) 199,9 175,5 200,6 172,5 Thermische uitzetting (×10−5/°C) 1,55 1,80 1,62 1,71 -
Het contactmodel opzetten
Ansys Mechanical
De verbinding is gemodelleerd als een sector van 1/400 van de omtrek, de helft van één bout en moer plus het bijbehorende segment van de schaal, en opgelost als niet-lineair statisch sterkteprobleem in drie opeenvolgende stappen: boutvoorspanning, daarna inwendige druk en de reactiekracht van de regeneratieve koeling, en ten slotte een uniforme temperatuurstijging van 21°C tot 371°C. Vijf wrijvingsloze contactparen beschrijven de schroefdraad van de bout, de draagvlakken en het raakvlak tussen de flenzen waar de afdichtspleet opent.
- Model
- Sector van 1/400, halve bout en moer
- Boutvoorspanning
- 20,64 kN (10,32 kN halve bout)
- Belastingsstappen
- Voorspanning → druk → 371°C
- Mesh
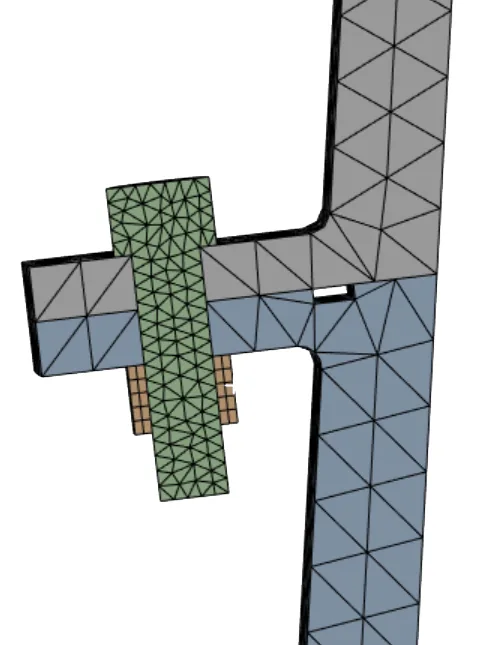
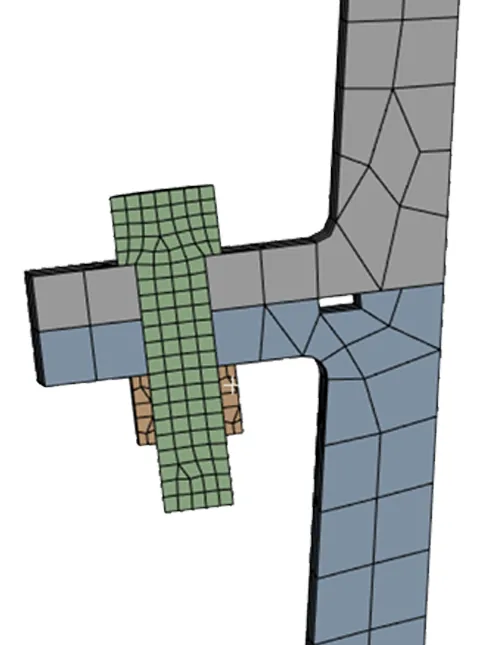
- 25.273 tetraëders → 4.256 overwegend hexaëdrische elementen
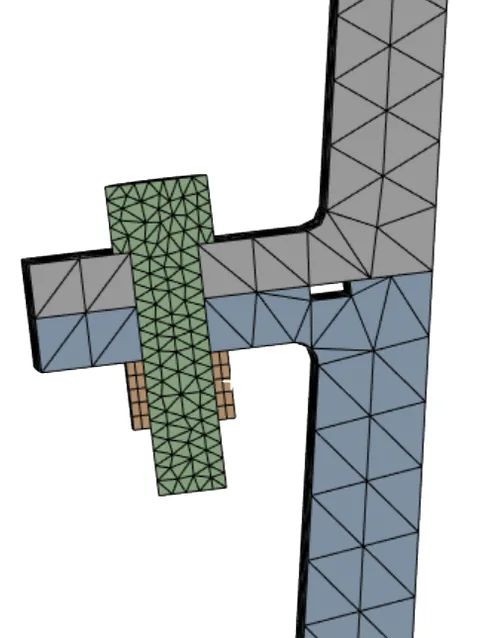
Eerste vrije tetraëdermesh, 47.648 knopen en 25.273 elementen. 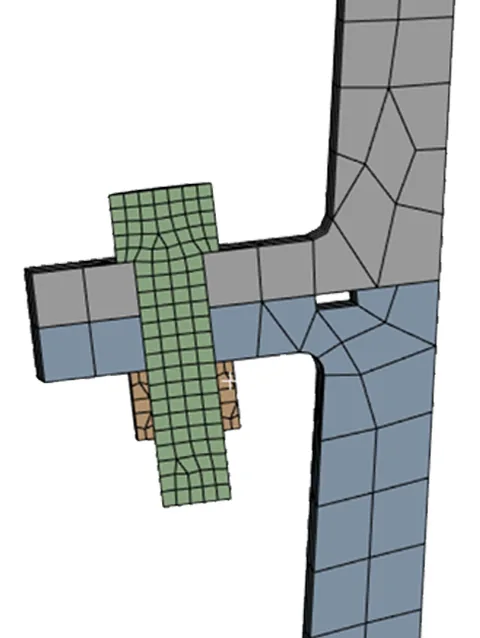
Verfijnde, overwegend hexaëdrische mesh op dezelfde plaats, 26.135 knopen en 4.256 elementen. 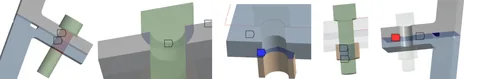
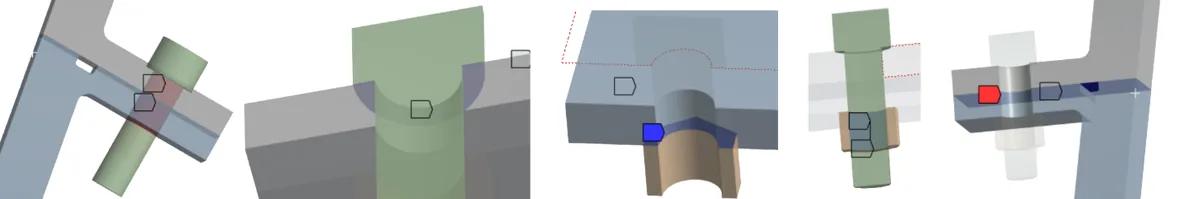
De vijf wrijvingsloze contactparen in de verbinding: schroefdraad bout-moer, bout-flens, moer-flens, flens-flens en bout-doorvoergat. -
Doorrekenen en de resultaten interpreteren
Ansys Mechanical
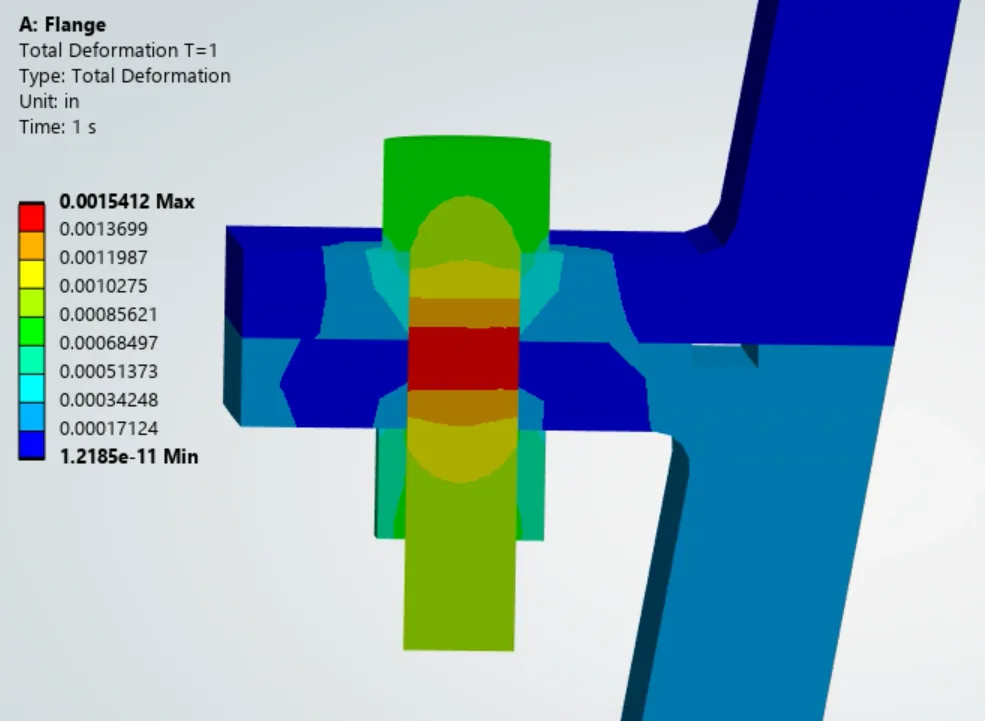
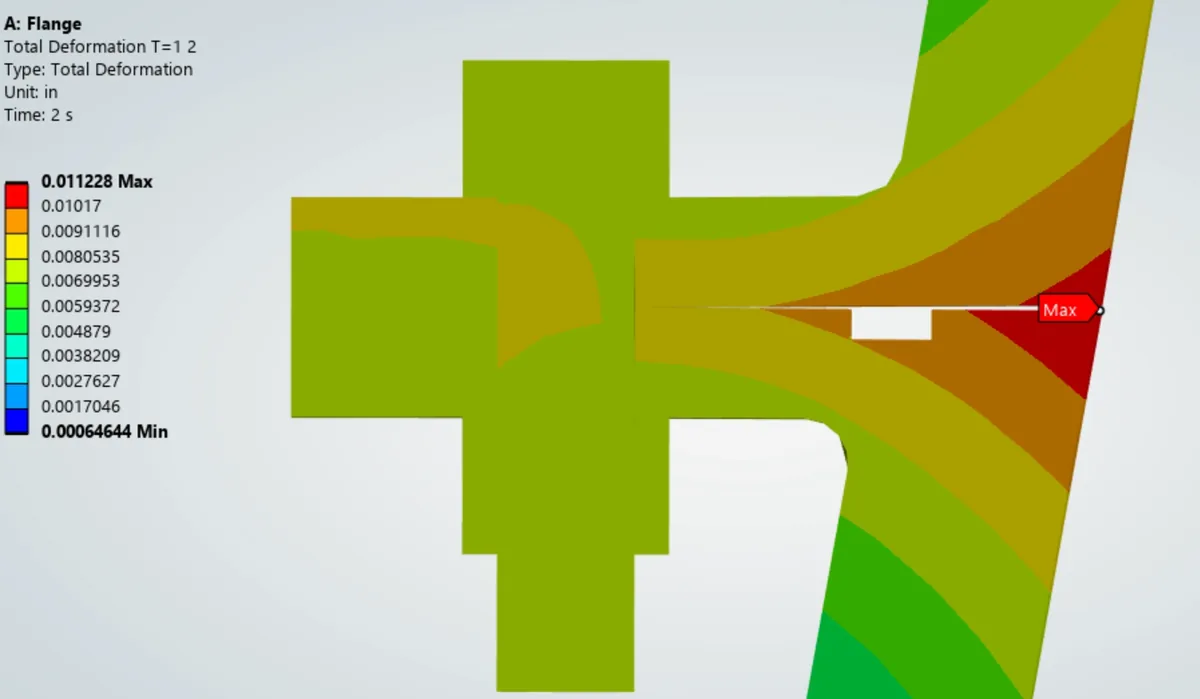
Onder alleen de boutvoorspanning blijft de verbinding volledig gesloten. Zodra druk en de temperatuurstap worden toegevoegd, opent er aan de buitenrand van de flens een plaatselijke spleet, precies op de grens van de gangbare toelaatbare waarden voor O-ringafdichtingen (0,13 tot 0,25 mm).
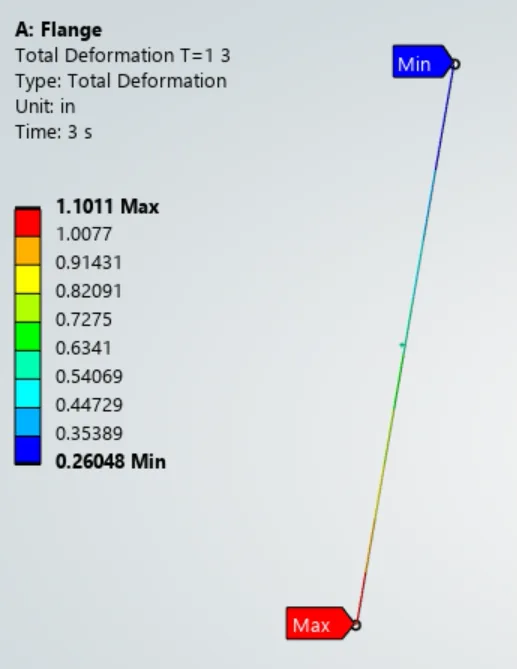
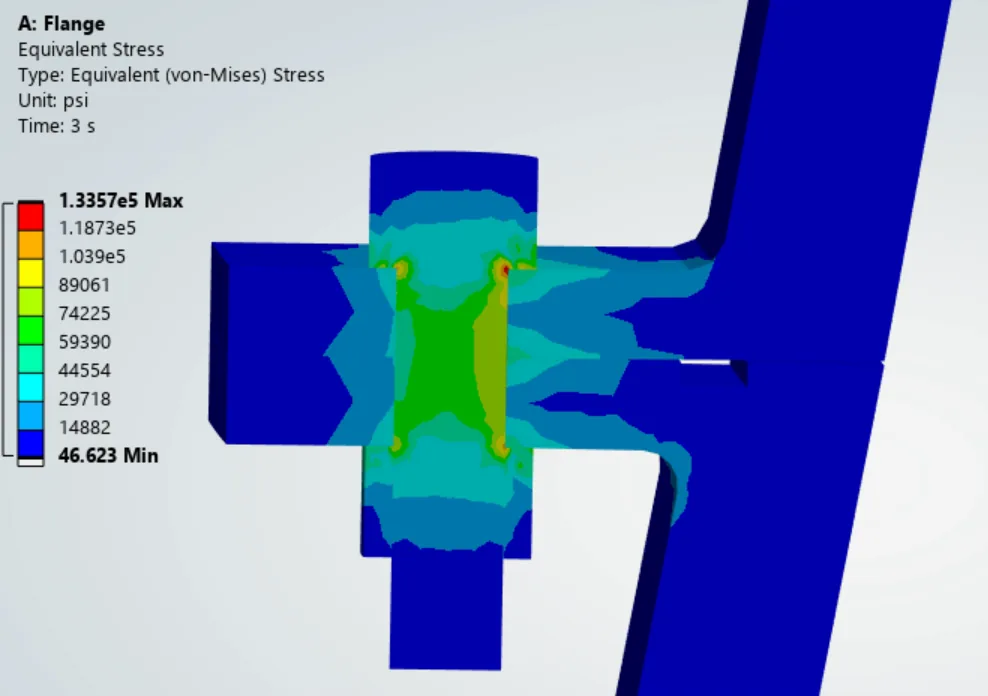
De spanning in de boutschacht bedraagt gemiddeld 410 tot 480 MPa, ruim onder de vloeigrens van A-286 bij bedrijfstemperatuur. Onder de temperatuurstap groeit de samenstelling axiaal ongeveer 28 mm, en de flensspleet verandert nauwelijks tussen de druk- en de temperatuurstap, omdat schaal en bout vrijwel even snel uitzetten.
- Maximale plaatselijke flensspleet
- ≈ 0,13 mm
- Gemiddelde spanning in de boutschacht
- 410–480 MPa
- Axiale thermische uitzetting
- 27,9 mm
- Axiale reactie
- 3,04 kN
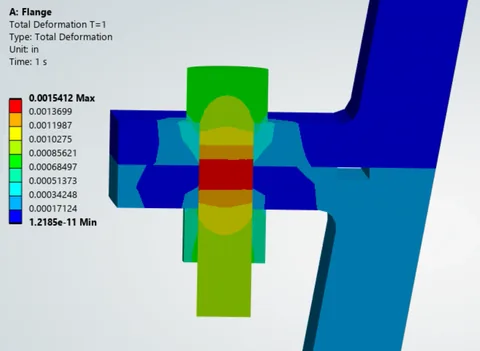
Totale vervorming onder boutvoorspanning, maximaal 0,039 mm bij bout / moer. 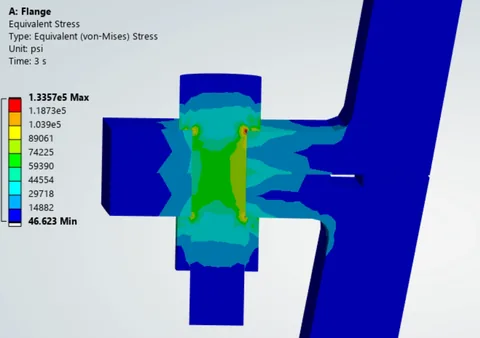
Von Mises-spanning aan het eind van de temperatuurstap, boutschacht gemiddeld 410 tot 480 MPa. Resultaten en status Resultaat Waarde Status Equivalente spanning in de boutschacht (gemiddeld) 410 tot 480 MPa Onder de vloeigrens van A-286 (889 MPa bij 371°C) Maximale plaatselijke flensspleet ≈ 0,13 mm Op de grens van de gangbare toelaatbare afdichtspleet Cumulatieve axiale thermische uitzetting 27,9 mm Komt binnen 9% overeen met de handberekening voor vrije uitzetting Axiale reactie in de wrijvingsloze oplegging 3,04 kN Binnen 6% van de handberekening
Controle van de resultaten
Naast het FEA-model zijn vier onafhankelijke handberekeningen uitgevoerd: axiale reactiekracht, tangentiële spanning, vrije thermische uitzetting en voorspanning in de bout. Elk daarvan gebruikt eenvoudiger aannames dan het eindige-elementenmodel; overeenstemming binnen ongeveer 10% is daarom een redelijke maatstaf om te bevestigen dat het model zich fysisch gedraagt.
Verschil tussen handberekening en FEA-resultaat
Procentueel verschil voor elk van de drie kwantitatieve controles. Beweeg over een balk voor details.
| Grootheid | Handberekening | FEA-resultaat | Overeenstemming |
|---|---|---|---|
| Axiale reactiekracht (sector van 1/400) | 3,23 kN | 3,04 kN | ≈ 6% |
| Tangentiële spanning bij de uitlaat | 11,67 MPa | 11,53 MPa | ≈ 1,2% |
| Axiale thermische uitzetting | 25,6 mm | 27,9 mm (cumulatief) | ≈ 9% |
| Spanning door boutvoorspanning | 420,9 MPa | 410 tot 480 MPa | Consistent |
Gevoeligheid en ontwerpaanbevelingen
De voorspelling van de flensspleet is gevoelig voor twee van de onzekerdere invoerwaarden. Een verdubbeling van de reactiekracht van de regeneratieve koelkanalen verdrievoudigt ruwweg de plaatselijke spleet; een halvering van de boutvoorspanning vergroot haar met ongeveer 15%. De boutvoorspanning kan bij de montage rechtstreeks worden voorgeschreven; daarom is dit wat ik als eerste zou veranderen als het ontwerp meer afdichtmarge nodig had.
-
Aandachtspunt
De boutvoorspanning verhogen
De maatregel met het laagste risico en de laagste kosten: binnen de marge onder de nominale sterkte van het bevestigingsmiddel verkleint een hogere voorspanning de spleet, en daarvoor is alleen een gewijzigd aanhaalmoment bij de montage nodig, geen geometriewijziging. Het effect is wel beperkt (een halvering van de voorspanning vergrootte de spleet met slechts ongeveer 15%); voor een grote winst in afdichtmarge wordt dit daarom het best gecombineerd met de verstijving van de flens hieronder.
-
Een verdubbelingsplaat toevoegen of de flens plaatselijk verdikken
Een stijvere flens bij de O-ringgroef heeft minder neiging om onder de scheidende krachten open te buigen, ten koste van extra massa en, bij een verdubbelingsplaat, een extra onderdeel en verbinding.
-
De afrondingsradius van de flens vergroten
Een grotere overgangsradius tussen flens en schaal vermindert de plaatselijke flexibiliteit en de spanningsconcentratie daar: dezelfde logica die wordt gebruikt om de vermoeiingslevensduur van elke gesmede of verspaande afronding te verbeteren.
-
De schatting van de belasting door de regeneratieve koelkanalen verfijnen
Deze invoer is zowel onzeker als het meest bepalend voor de spleet. Een goede drukvalberekening voor het koelcircuit zou de voorspelling aanscherpen zonder het fysieke ontwerp te veranderen.
Technisch oordeel en vervolgwerk
Enkele vervolgpunten die het vermelden waard zijn, naast wat de resultaten hierboven al behandelen.
-
De afleiding van de drukken nogmaals controleren
De aangebrachte drukken komen uit een met de hand afgeleide gasdynamische berekening en niet uit een volledige CFD of een door de leverancier aangeleverd belastinggeval. Omdat is aangetoond dat de flensspleet gevoelig is voor dit soort belastingen, is het zinvol deze drukken nauwkeuriger opnieuw af te leiden voordat de voorspelde spleet als definitief wordt beschouwd.
-
Meshkwaliteit aangemerkt voor plaatselijke verfijning
Een controle van de scheefheid van de overwegend hexaëdrische mesh vond een klein aantal elementen met verhoogde scheefheid in de hoek tussen bout en flens. Een volledige meshconvergentiestudie over drie niveaus wordt aanbevolen voordat de voorspelde flensspleet wordt vastgesteld.
-
Wrijvingsloos contact is een conservatieve vereenvoudiging
Alle vijf contactparen zijn wrijvingsloos gemodelleerd: een bewuste, conservatieve keuze, maar nog niet vergeleken met een kleine wrijvingscoëfficiënt ongelijk aan nul. Die vergelijking staat nog open.
-
Vermoeiing nog niet beoordeeld
Deze analyse betreft één stationair belastinggeval. In bedrijf doorloopt de verbinding herhaalde start- en stopcycli; daarom wordt een controle op laagcyclische vermoeiing van de flens en de boutdraad aanbevolen voordat het ontwerp wordt vastgesteld.
Technische details
Volledige geometriegegevens, de opzet van de simulatie en de drie resultaten die de ontwerpconclusie dragen.
Details van de analyse Flensspleet in stap 2, axiale uitzetting in stap 3 en spanningsmarge van de bout
Drie resultaten dragen de ontwerpconclusie: hoe ver de flensspleet opent zodra de druk wordt aangebracht, hoeveel de samenstelling groeit bij opwarming, en hoeveel marge de bout houdt ten opzichte van de sterkte van het materiaal A-286. Elk resultaat wordt hieronder afzonderlijk met de eigen getallen behandeld.
A1. Flensspleet in stap 2 (druk + regeneratieve belasting)
Belangrijkste ontwerpcontrole
Zodra de inwendige druk en de reactiekracht van de regeneratieve koeling worden toegevoegd, opent een kleine plaatselijke spleet tussen beide flensvlakken bij de buitenrand, op afstand van de dichtstbijzijnde bout. Hier zit het afdichtelement; het is dus het resultaat met de meest directe ontwerpbetekenis in de hele studie.
De voorspelde spleet ligt precies aan de onderkant van dat toelaatbare bereik. Geen falen, maar wel een beperkte marge; daarom richten zowel de gevoeligheidsstudie als de ontwerpaanbevelingen zich op dit getal.
A2. Cumulatieve axiale uitzetting in stap 3 (thermisch)
Temperatuurstap
Met de temperatuur verhoogd van 21°C tot 371°C en de mechanische belastingen constant, groeit de hele samenstelling in de axiale richting. Een vervormingsprobe langs de gemodelleerde doorsnede laat zien hoe die uitzetting zich opbouwt van het vastgehouden tot het vrije uiteinde.
De flensspleet zelf verandert in deze stap nauwelijks. Roestvast staal en A-286 zetten vrijwel even snel uit, zodat de uitzetting zich vooral uit als een bijna starre axiale verplaatsing en niet als een verandering in de klemming.
A3. Spanningsmarge van de bout ten opzichte van de materiaalsterkte
Spanningscontrole
Buiten plaatselijke spanningsconcentraties draagt het grootste deel van de boutschacht een vrij gelijkmatige equivalente spanning. Bij de vereenvoudigde weergave van de schroefdraad in het contactmodel van bout en moer verschijnt een plaatselijke piek van ongeveer 921 MPa. Die piek is een modelartefact van de geïdealiseerde draadgeometrie en geen werkelijke spanning in de draadbodem; de gemiddelde waarde in de schacht is daarom het meest representatieve getal voor een margecontrole.
De gemiddelde spanning in de schacht laat bij bedrijfstemperatuur een gezonde marge onder de vloeigrens, en is consistent met de handberekening van de voorspanning in de verificatiesectie.
Opzet van de simulatie Boutvoorspanning, belastingen, meshing, contactparen en solver
ΔL = F·L / (E·A)
Instelling van de boutvoorspanning, uit de aangebrachte voorspanning F, de schachtlengte L, de modulus E en het schachtoppervlak A.
- Boutvoorspanning ingesteld op 50% van de minimale breuksterkte van de bout NAS1351 Dash-5: 20,64 kN voor de volle bout, 10,32 kN in het model met de halve bout.
- Inwendige druk afgeleid uit eendimensionale isentrope gasdynamica in de keel, het station aan de bovenkant van de samenstelling en de uitlaat van de straalpijp.
- Kracht van de regeneratieve koelkanalen aangebracht als een equivalente puntlast van 4,448 kN per flensvlak, uit een vrijlichaamsdiagram van de koelbuizen.
- Overwegend hexaëdrisch meshen bij flens en boutgat bracht het model terug van 25.273 tetraëders naar 4.256 elementen bij een vergelijkbaar aantal knopen, voor snellere niet-lineaire convergentie.
- Vijf wrijvingsloze contactparen: schroefdraad bout-moer, bout-flens, moer-flens, flens-flens (het raakvlak van de verbinding) en bout-doorvoergat.
- Volledige Newton-Raphson-solver met automatische onderverdeling in substappen, tot convergentie in elke belastingsstap.
Gegevens van samenstelling en geometrie Maten van straalpijp, flens, bout en moer, en de massa van de samenstelling
| Onderdeel | Parameter | Waarde |
|---|---|---|
| Onderste straalpijpdeel | Buitendiameter uitlaat | Ø 3.530,60 mm |
| Onderste straalpijpdeel | Wanddikte | 12,70 mm |
| Flens | Buiten- / binnendiameter | Ø 2.896,48 / Ø 2.825,62 mm |
| Flens | Dikte | 12,70 mm |
| Bout (A-286, NAS1351 Dash-5) | Schachtdiameter / -lengte | 7,94 mm / 28,58 mm |
| Moer (A-286) | Sleutelwijdte | 13,78 mm |
| Steekcirkel | Bouten / moeren, steek | 200 / 200, 1,8° |
| Volledige samenstelling | Totale massa | 3.623,11 kg |