
Staande lagerbok: ontwerp voor gieten
Een scherpkantige aluminium lagerbok moest gietbaar worden in een herbruikbare metalen mal: het herontwerp heeft geen kern voor de boring nodig en voldoet aan alle tien gepubliceerde ontwerpregels voor gieten. Ik heb de deellijn bepaald, lossing en afrondingen aangebracht en de kern overbodig gemaakt; alleen de rand van de montagevoet is als krap aangemerkt.
- Project
- Eigen casestudy
- Mijn rol
- Ontwerpreview, CAD, tekeningen en verificatie
- Software
- SolidWorks
- Proces
- Kokillegieten onder zwaartekracht (Al A356.0‑T6)
- 0kernen nodig voor de hoofdboring
- 2°lossing op alle vlakken loodrecht op de deellijn
- 10/10ontwerpregels die aantoonbaar voldoen aan gepubliceerde richtlijnen voor gieten
- 156,65gonderdeelmassa volgens de tekening van het definitieve ontwerp
Aangetoonde vaardigheden
Aanpak
Een scherpkantig CAD-ontwerp methodisch beoordelen op gietbaarheid en vaststellen dat de geometrie aan de gepubliceerde DFC-richtlijnen voldoet, nog voordat er een matrijzenmaker aan te pas komt.
-
Uitgangspunt: het ruwe ontwerp
SolidWorks
Een lagerbok met twee bevestigingsgaten en een flensvoet: een verhoogde middentoren met een doorgaande boring, op een massieve montageplaat. Typerend voor staande lagerbokken in transportsystemen, landbouw- en materiaalbehandelingsmachines, pompen, ventilatoren en aandrijftechniek in het algemeen.
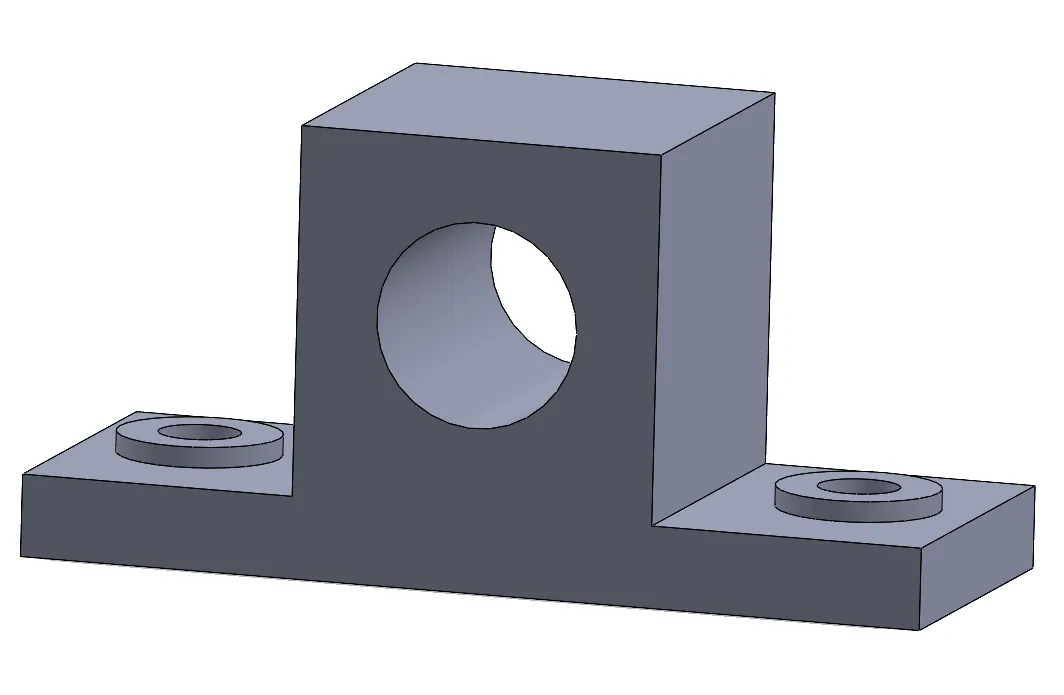
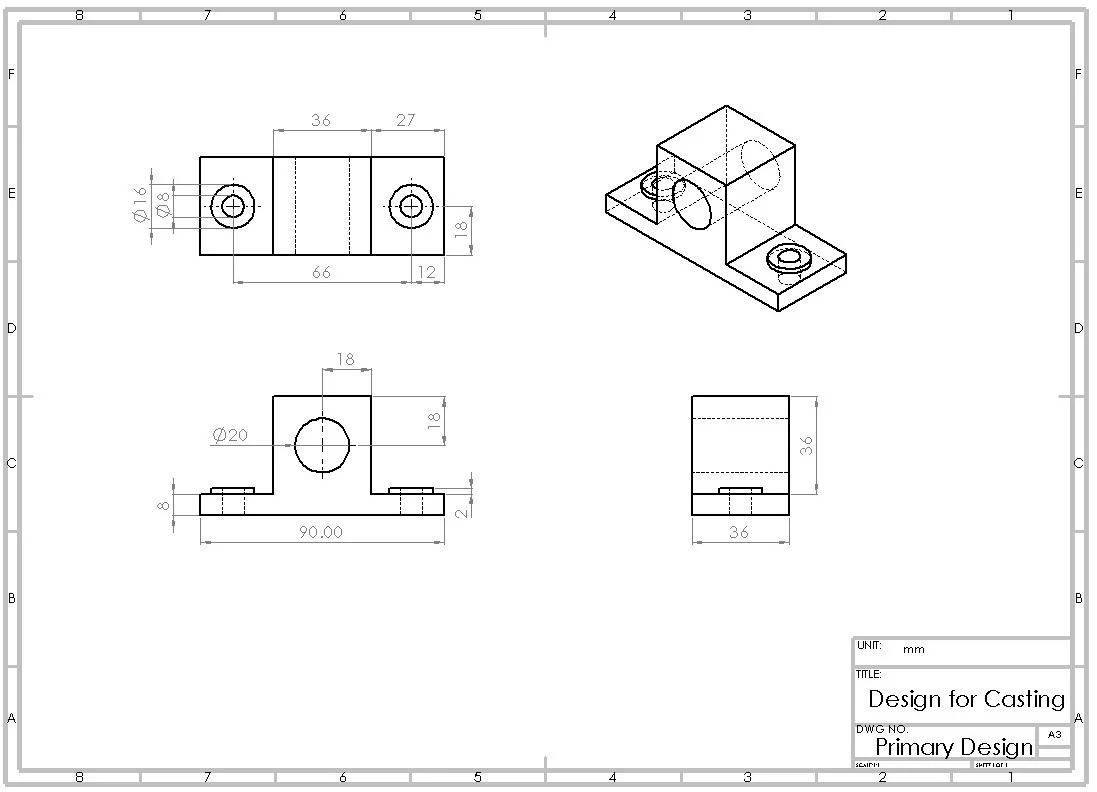
Het eerste ontwerp is een scherpkantig CAD-ontwerp zonder lossing dat de omhullende afmetingen, de boring en het gatenpatroon van het onderdeel vastlegt.
- Omhullende van de voetplaat (definitief)
- 88,6 × 34,6 mm
- Doorgaande boring
- Ø20 mm
- Bevestigingsgaten
- 2 × Ø8 mm, 66 mm c–c
- Onderdeelmassa (definitief)
- 156,65 g
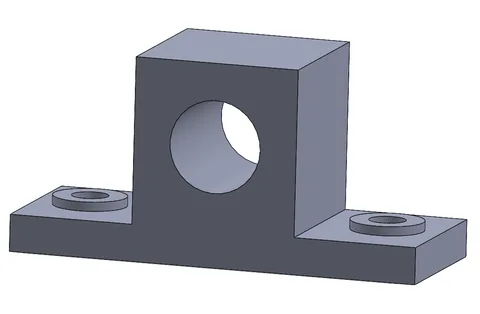
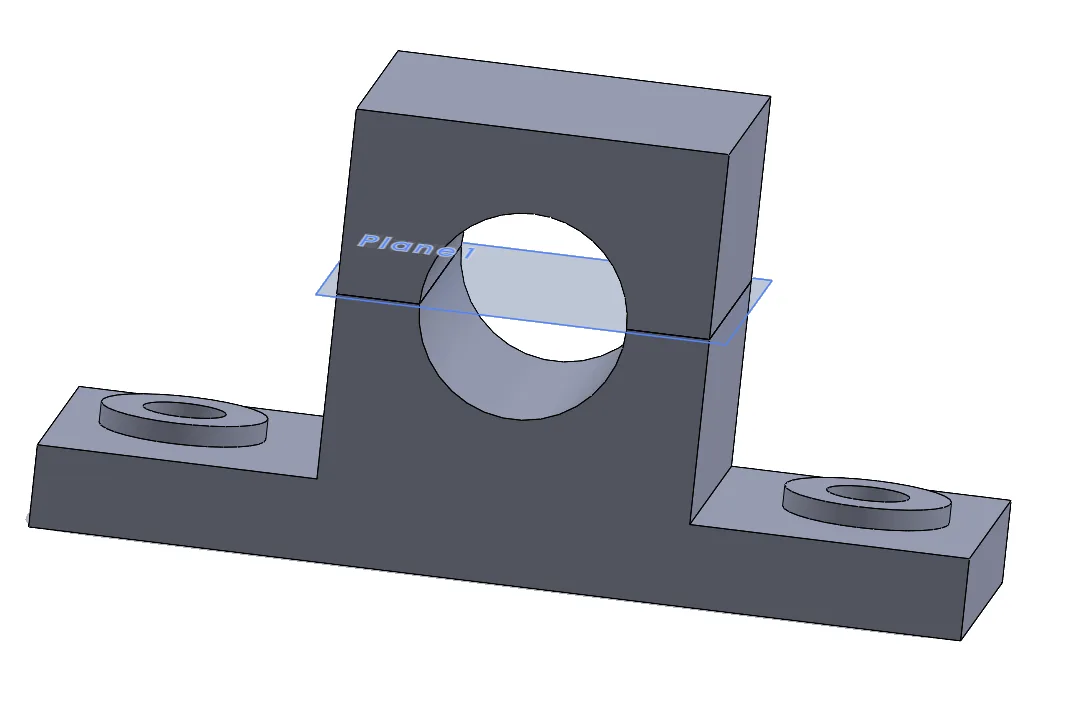
Vlakkenmodel van het eerste ontwerp (SolidWorks): een scherpkantig CAD-ontwerp zonder lossing dat de omhullende afmetingen, de boring en het gatenpatroon vastlegt. 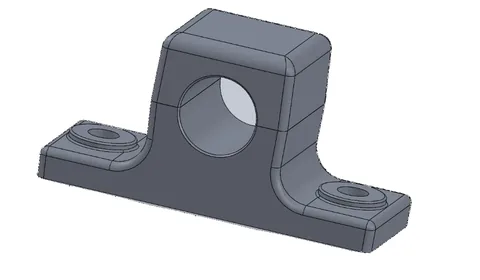
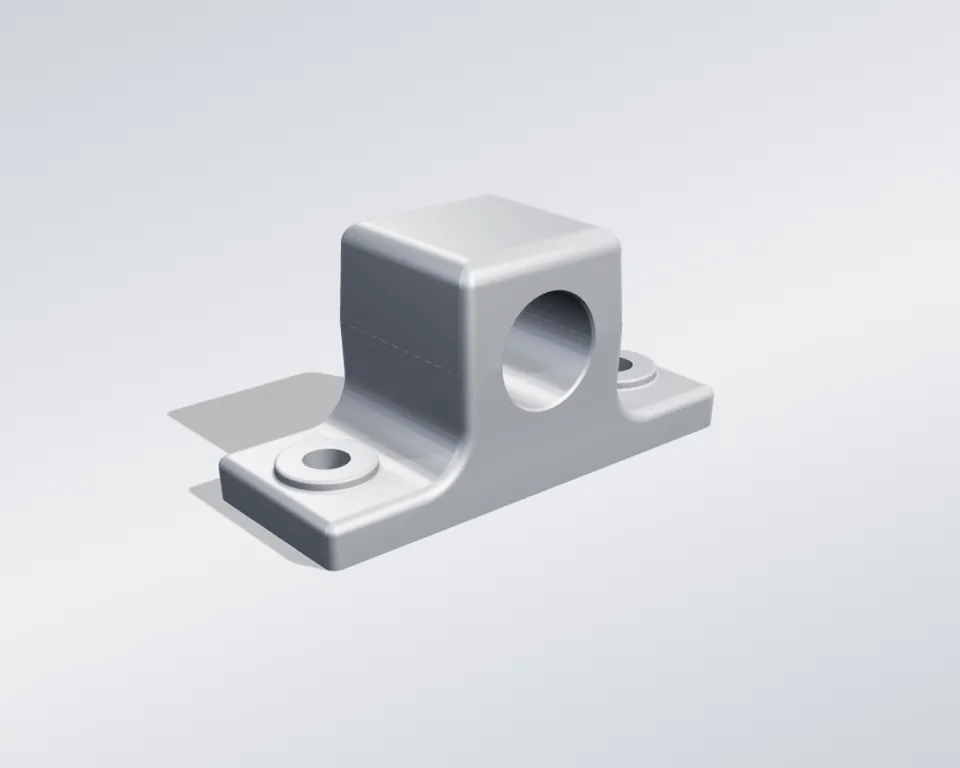
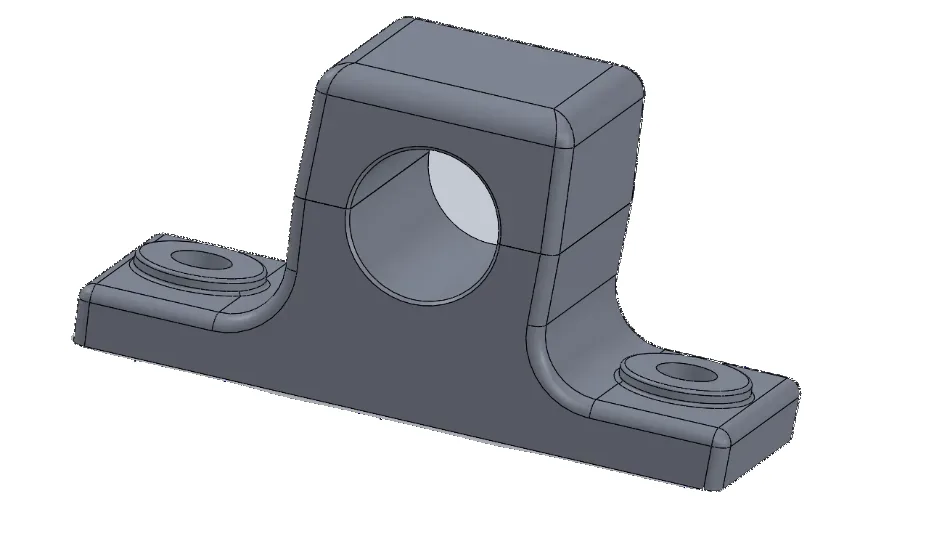
Isometrisch CAD-aanzicht van het definitieve ontwerp (SolidWorks): volledig afgerond, voorzien van lossing en gietklaar, met een boring die rechtstreeks door de matrijs wordt gevormd. -
Keuze van materiaal en proces
Materiaal- en proceskeuze
De ontwerpnotitie schrijft alleen aluminium voor. Als referentiemateriaal heb ik A356.0-T6 gekozen, een Al–Si–Mg-legering voor kokillegieten, vanwege de balans tussen gietbaarheid, taaiheid en corrosiebestendigheid, en deze vergeleken met A357.0-T6 en A319.0-T6.
Van de drie vergeleken gietroutes heb ik gekozen voor kokillegieten onder zwaartekracht. Dat sluit aan bij de lossingshoeken en toleranties die de ontwerpnotitie zelf noemt, en bij de eis dat het onderdeel de volledige mechanische eigenschappen van de T6-toestand bereikt.
- Legering
- A356.0-T6
- Proces
- Kokillegieten (zwaartekracht)
- Gangbare lossing
- 1°–3°
- Gangbare tolerantie
- ±0,13–0,30 mm, CT6–CT8
Vergeleken gietroutes, aluminiumlegeringen Proces Gangbare lossing Gangbare tolerantie Zandgieten 2°–3° ≈ ±0,3–0,5 mm Kokillegieten (gekozen) 1°–3° ≈ ±0,13–0,30 mm Hogedrukgieten 0,5°–2° ≈ ±0,08–0,20 mm -
De ontwerpregels toepassen
SolidWorks
Ik heb de deellijn op de hartlijn van de doorgaande boring gelegd: de enige hoogte waarop beide matrijshelften loskomen van een profiel dat gelijkmatig versmalt en nergens overhangt. Zo wordt de boring rechtstreeks gevormd, zonder kern of schuif. Op elk vlak loodrecht op de deellijn heb ik 2° lossing aangebracht; dat past bij een gladde, gecoate kokille en is krapper dan de 3° die een zandgietversie van dit onderdeel zou vragen.
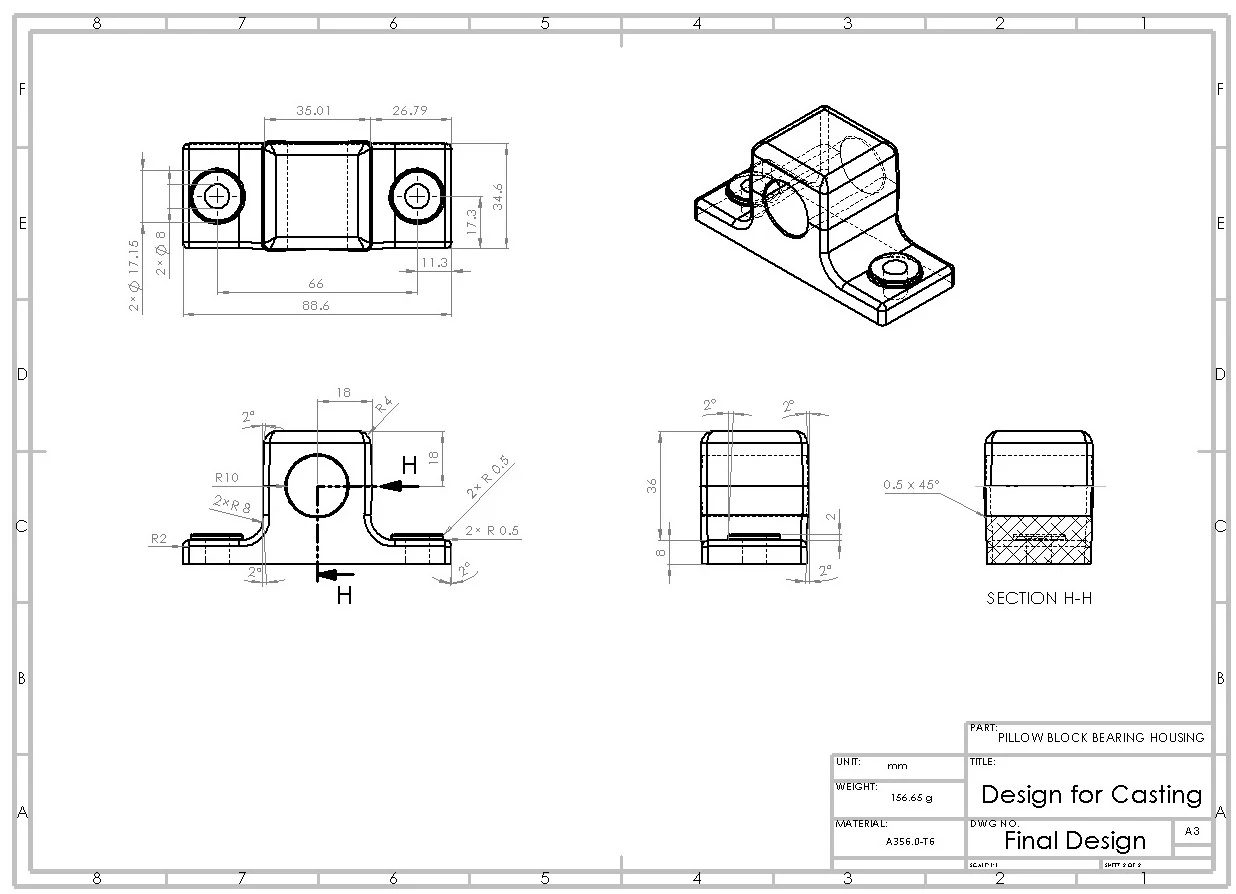
De overgang van voet naar toren heb ik afgerond met R8/R10, gelijk aan of groter dan de plaatselijke wanddikte van 8 mm, zodat de belangrijkste warme plek van het onderdeel niet trager afkoelt en stolt dan de omgeving. De bovenhoeken van de toren en de omtrek van de voet heb ik afgerond (R4, R2) om het lossen uit de matrijs te vergemakkelijken, en de gaten in de montagevoeten worden gevormd met vaste kernpennen evenwijdig aan de lossingsrichting.
- Deellijn
- Hartlijn van de doorgaande boring
- Lossing
- 2°
- Afrondingen voet-toren
- R8 / R10
- Kernen voor de hoofdboring
- 0
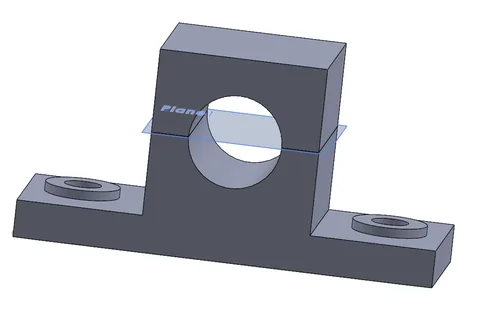
Deelvlak (Plane 1) gekozen op de hartlijn van de doorgaande boring, waardoor het gietstuk in een bovenste en een onderste matrijsholte wordt verdeeld. -
Voor en na vergeleken
SolidWorks-tekeningen
Ik heb tekeningen gemaakt van het eerste en van het definitieve ontwerp. Elk kenmerk van het scherpkantige ruwe ontwerp is op weg naar het definitieve ontwerp aangepast voor gieten.
- Lossing
- Geen → 2°
- Hoeken en randen
- Scherp → R0,5–R10
- Kernen
- 3 aangenomen → 0 voor de boring
- Voetplaat
- 90 × 36 → 88,6 × 34,6 mm
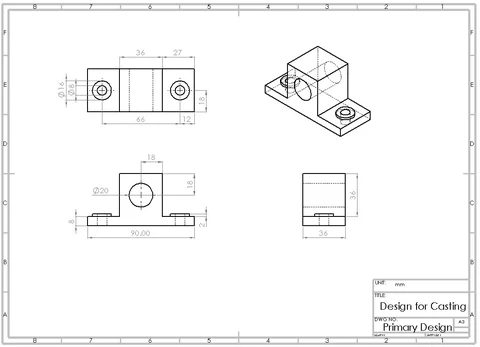
Tekening van het eerste ontwerp, omhullende vóór de DFC-review. Selecteer om te vergroten. 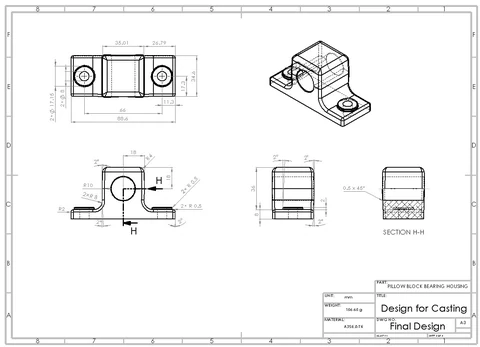
Tekening van het definitieve ontwerp, gietklare geometrie. Selecteer om te vergroten.
Controle van het ontwerp
De geometrie van het definitieve ontwerp voldoet volledig aan de gepubliceerde ontwerprichtlijnen voor gieten (ISO 8062-3; EN 1706; Boothroyd, Dewhurst & Knight) op alle tien toegepaste regels. De randconditie van de montagevoet is als krap aangemerkt en verdient een controle in de ontwerpreview.
10/10
ontwerpregels die aantoonbaar voldoen aan gepubliceerde ontwerprichtlijnen voor gieten
Elke in de methode toegepaste regel wordt hier getoetst aan een gangbaar richtlijnbereik en aan de waarde die in het definitieve ontwerp werkelijk is bereikt: ligging van de deellijn, lossingshoek, afrondings- en hoekradii, aantal kernen en gietstuktolerantie.
| Ontwerpregel | Toegepaste waarde | Richtlijn (Al, kokillegieten) | Status |
|---|---|---|---|
| Ligging van de deellijn | Valt samen met de hartlijn van de Ø20-boring | Eén vlak deelvlak op de grootste omtrek / symmetrieas; geen ondersnijdingen | Voldoet |
| Lossingshoek | 2° | 1°–3° gangbaar | Voldoet |
| Afrondingsradius bij de zwaarste overgang | R8 / R10 | ≥ plaatselijke wanddikte, hier t ≈ 8 mm | Voldoet |
| Hoekradius, lichtere overgangen | R4 | ≥ 2–3 mm als gangbaar minimum | Voldoet |
| Afrondingsradius omtrek voetplaat | R2 | 1–3 mm gangbaar | Voldoet |
| Randradius montagevoet | R0.5 | Zo gekozen dat een vlak draagvlak overblijft | Voldoet, krap draagvlak |
| Afwerking van de gatrand | 0,5 × 45° | Afschuining, geen afronding | Voldoet |
| Aantal kernen | 0 nodig voor de boring; 2 vaste pennen voor de bevestigingsgaten | Beperken of vermijden waar de geometrie dat toelaat | Voldoet, conservatief |
| Inspringende delen / ondersnijdingen | Niet aanwezig | Niet toegestaan zonder schuif in de matrijs | Voldoet |
| Lineaire gietstuktolerantie | ≈ ±0,15–0,20 mm | ≈ ±0,13–0,30 mm gangbaar, CT6–CT8 | Voldoet |
Gietfouten die het ontwerp voorkomt
Elke in de methode toegepaste regel beperkt direct een of meer goed gedocumenteerde gietfouten.
- De afronding R8/R10 tussen voet en toren houdt de verhouding tussen volume en oppervlak van die overgang dicht bij die van de dunnere doorsneden eromheen: de belangrijkste geometrische maatregel tegen krimpporositeit op de warmste plek van het onderdeel.
- Dezelfde ruime afrondingen verminderen de plaatselijke verhindering en spanningsconcentratie bij overgangen in wanddikte, die warmscheuren veroorzaken zolang het gietstuk nog deels vloeibaar en mechanisch zwak is.
- Vloeiende, ruim afgeronde stroombanen en een wanddikte zonder abrupte sprongen houden het metaalfront heet en ononderbroken, wat de kans op koude lassen en onvolledige vulling verkleint.
- Ontgassen van de smelt vóór het gieten pakt gasporositeit direct aan. Dat vult de geometrische maatregelen tegen warme plekken aan, maar vervangt ze niet: opgeloste waterstof is een fout die door het proces en de smeltkwaliteit wordt bepaald, niet door de geometrie.
- De lossing van 2° op elk vlak loodrecht op de deellijn laat het gestolde gietstuk schoon uit de matrijs komen, zonder het vreten of scheuren dat onvoldoende lossing bij het uitstoten zou veroorzaken.
Technisch oordeel en aanbevelingen
Naast de toetsing aan de regels laat de review zien waar het ontwerp marge heeft en waar nog vervolgwerk nodig is.
-
Aandachtspunt
Draagvlak van de montagevoet is krap; controle in de ontwerpreview aanbevolen
Bij een montagevoet van 2 mm hoog blijft, na 2° lossing en zelfs de minimale randafronding R0,5, een merkbaar kleiner vlak draagvlak over voor een boutkop of sluitring. Dit moet rechtstreeks worden getoetst aan de werkelijke voetafdruk van bout en sluitring; door de voet 3–4 mm hoog te maken ontstaat een ruimere marge tegen verwaarloosbare extra massa.
-
Een stollingssimulatie zou de voeding van de warme plek bevestigen
De dimensionering van de afrondingen en de voedingsstrategie zijn hier kwalitatieve toetsingen aan ontwerprichtlijnen. Een simulatie van aanspuitsysteem, voeding en stolling zou numeriek bevestigen dat de overgang voet-toren goed wordt gevoed en stolt zonder ingesloten krimpporositeit.
-
Gieten ruilt maximale vermoeiingssterkte in voor vormvrijheid en lagere kosten
Een aluminium kokillegietstuk haalt slechts een deel van de vermoeiingssterkte en taaiheid van een smeedstuk. Voor een lagerbok is dat een aanvaardbare afweging, omdat de maatgevende belasting vooral de statische ondersteuning van een draaiende as is en geen belastingscyclus met veel wisselingen.
-
Legering en warmtebehandeling toetsen aan de bedrijfsbelastingen
A356.0-T6 is hier de referentielegering vanwege gietbaarheid, taaiheid en corrosiebestendigheid. A357.0-T6 blijft een directe vervanger als extra sterktemarge nodig blijkt, ten koste van enige rek en van de tolerantie voor afwijkingen in smeltkwaliteit.
Technische details
Volledige gegevens over materiaal, proces en ontwerpwijzigingen voor wie zich verder wil verdiepen.
Keuze van materiaal en gietproces Vergelijking van legeringen en gietroutes, en de productieroute
Materiaalkeuze
De ontwerpnotitie schrijft alleen aluminium voor; A356.0-T6, een Al–Si–Mg-legering voor kokillegieten, is hier als referentiemateriaal gekozen vanwege de balans tussen gietbaarheid, taaiheid en corrosiebestendigheid, en hieronder vergeleken met twee hoogwaardiger alternatieven. De tekening van het definitieve ontwerp vermeldt een onderdeelmassa van 156,65 g.
| Eigenschap | A356.0-T6 | A357.0-T6 | A319.0-T6 |
|---|---|---|---|
| Dichtheid | 2,68 g/cm³ | 2,68 g/cm³ | 2,79 g/cm³ |
| Treksterkte | ≈ 240–300 MPa | ≈ 315–345 MPa | ≈ 230–260 MPa |
| Vloeigrens (trek) | ≈ 170–230 MPa | ≈ 260–290 MPa | ≈ 150–185 MPa |
| Breukrek | ≈ 3–8% | ≈ 3–6% | ≈ 1,5–2,5% |
| Elasticiteitsmodulus | ≈ 71 GPa | ≈ 72 GPa | ≈ 74 GPa |
| Kenmerkende eigenschap | Beste balans tussen sterkte, taaiheid en corrosiebestendigheid | Meer Mg en hogere sterkte; een standaardlegering voor hoogwaardig gietwerk in de lucht- en ruimtevaart | Toevoeging van Cu verbetert de verspaanbaarheid en verlaagt de kosten, maar vermindert rek en corrosiebestendigheid |
Keuze van het gietproces
Hieronder worden drie gietroutes vergeleken. Voor dit onderdeel is kokillegieten onder zwaartekracht gekozen, in lijn met de lossingshoeken en toleranties uit de oorspronkelijke ontwerpnotitie en met de eis dat het onderdeel de volledige mechanische eigenschappen van de T6-toestand bereikt.
| Proces | Gangbare lossingshoek | Gangbare lineaire tolerantie | Gangbare klasse volgens ISO 8062-3 |
|---|---|---|---|
| Zandgieten (Al-legeringen) | 2°–3° | ≈ ±0,3–0,5 mm | CT9–CT11 |
| Kokillegieten (Al-legeringen) | 1°–3° | ≈ ±0,13–0,30 mm | CT6–CT8 |
| Hogedrukgieten (Al-legeringen) | 0,5°–2° | ≈ ±0,08–0,20 mm | CT4–CT6 |
De gekozen route giet een ontgaste, korrelverfijnde A356.0-smelt onder zwaartekracht in een voorverwarmde, gecoate kokille, voedt de warme plek tussen voet en toren actief tot die gestold is, en ontbraamt het gietstuk, waarna het wordt oplosgegloeid en uitgehard tot T6. Ten slotte worden de boring en de bevestigingsgaten nabewerkt waar de gietstuktolerantie niet volstaat voor de aansluitende delen.
Methode en ontwerpevolutie De vijf ontwerpstappen, en hoe elk kenmerk veranderde van ruw ontwerp tot definitief ontwerp
Methode
Vijf ontwerpstappen, in volgorde toegepast, maken van het scherpkantige ruwe ontwerp een gietklare geometrie: keuze van de deellijn, lossingshoek, afrondings- en hoekradii, kernplanning en het afschuinen van de boringranden.
Afrondingsregel: afronding ≥ plaatselijke wanddikte | lossing = 2° (kokille) | deellijn op de grootste omtrek / symmetrieas
- Deellijn op de hartlijn van de doorgaande boring: de enige hoogte waarop beide matrijshelften loskomen van een profiel dat gelijkmatig versmalt en nergens overhangt, zodat de boring rechtstreeks wordt gevormd, zonder kern of schuif.
- Een lossing van 2° op elk vlak loodrecht op de deellijn, passend bij een gladde, gecoate kokille en krapper dan de 3° die een zandgietversie van dit onderdeel zou vragen.
- Overgang van voet naar toren afgerond met R8/R10, gelijk aan of groter dan de plaatselijke wanddikte van 8 mm, zodat de belangrijkste warme plek niet trager afkoelt en stolt dan de omgeving.
- Bovenhoeken van de toren en omtrek van de voet afgerond (R4, R2) om het lossen te vergemakkelijken en het risico op warme plekken bij de lichtere overgangen verder te verkleinen.
- Gaten in de montagevoeten gevormd met vaste kernpennen evenwijdig aan de lossingsrichting.
Ontwerpevolutie
Elk kenmerk van het scherpkantige eerste ontwerp is op weg naar het definitieve ontwerp aangepast voor gieten; hieronder per kenmerk samengevat.
| Kenmerk | Eerste ontwerp | Definitief ontwerp |
|---|---|---|
| Lossingshoeken | Geen; verticale vlakken zonder lossing | 2° op alle vlakken loodrecht op de deellijn |
| Hoeken / randen | Overal scherp | Afgerond, reeks R0,5–R10, plus afschuining 0,5×45° aan de boringrand |
| Overgang voet-toren | Scherp 90°, t ≈ 8 mm | Afrondingen R8 / R10, tegen warme plekken |
| Montagevoeten / vlakverlagingen | Vlakke Ø16-vlakverlaging, scherpe rand, randafstand 12 mm | Ø17,15-vlakverlaging, 2× randafronding R0,5, randafstand 11,3 mm |
| Omhullende van de voet | 90 × 36 mm | 88,6 × 34,6 mm |
| Strategie voor boring en kernen | 3 kernen aangenomen: 2 bevestigingsgaten + hoofdboring | 0 kernen voor de hoofdboring, rechtstreeks door de matrijsdeling; 2 vaste pennen voor de bevestigingsgaten |
| Gereedheid voor productie | Alleen concept- of omhullend model | Gietklaar, voldoet aan de toepasselijke DFC-regels |